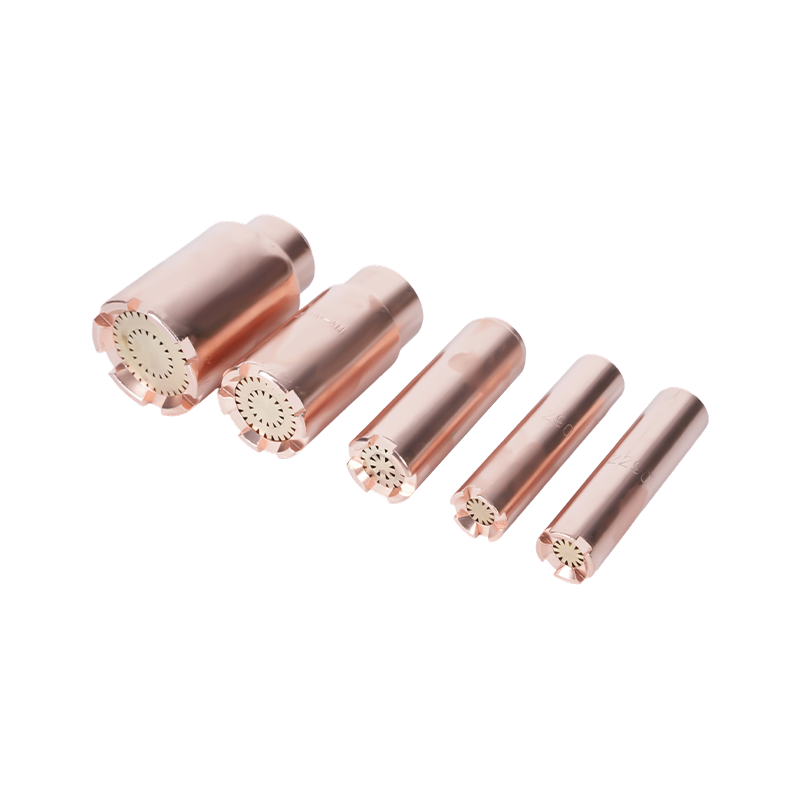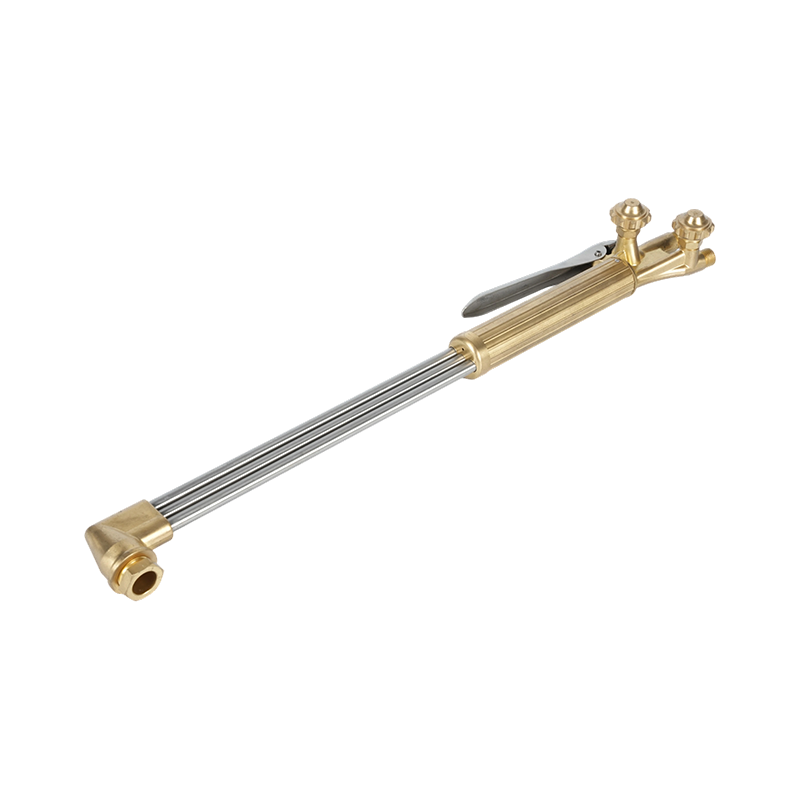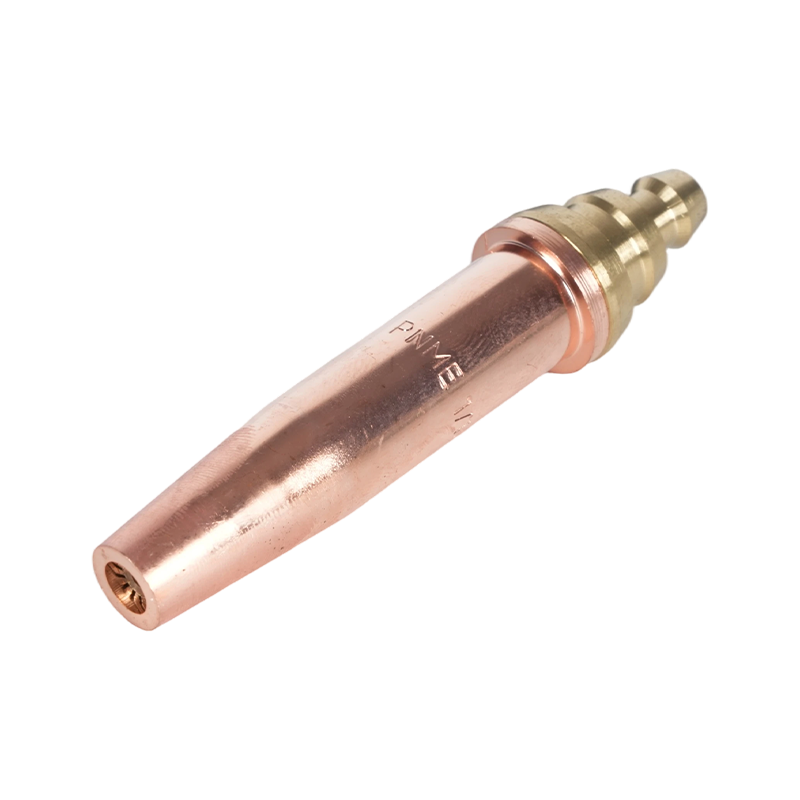
Acest articol se concentrează în special pe tăierea vârfurilor torței și duze de tăiere a pistoletului utilizat la tăierea metalelor cu oxi-combustibil. Acesta acoperă tipuri de sfaturi, cum să selectați duza corectă pentru o lucrare, configurarea corectă și ghidarea presiunii, întreținerea și curățarea, depanarea problemelor comune de tăiere și considerații de siguranță. Informațiile sunt practice și sunt destinate sudorilor, producătorilor și tehnicienilor de întreținere care au nevoie de pași acționați și tabele de referință pentru sarcinile zilnice de tăiere.
Tipuri de vârfuri și duze ale pistolului de tăiere
Vârfurile și duzele pistoletului de tăiat sunt proiectate pentru sarcini specifice. Înțelegerea tipului vă ajută să potriviți vârful la grosimea materialului și la calitatea de tăiere dorită. Principalele categorii sunt enumerate mai jos cu diferențele funcționale și unde fiecare este adecvată.
Sfaturi de tăiere manuală (manuală).
Sfaturile de mână sunt comune pentru lucrările mobile și magazinele mici. Au un singur orificiu de tăiere pentru oxigen și un aranjament cu jet de preîncălzire. Dimensiunile variaza in functie de grosimea pe care o vor taia curat; vârfurile mai mici sunt folosite pentru farfuria subțire și vârfurile mari pentru farfuria grea. Vârfurile de mână sunt ușor de reparat (înlocuiți inserția duzei) și sunt utilizate cu un corp de torță de mână.
Duze de tăiat mașini și linii
Duzele mașinii sunt proiectate pentru sistemele portal, mesele de tăiere cu oxicombustibil CNC sau suporturile automate. Ele sunt adesea mai robuste, oferă orificii înlocuibile și pot încorpora camere de amestec specializate pentru a îmbunătăți consistența preîncălzirii la viteze de deplasare mai mari. Duzele mașinii necesită adesea un control mai precis al presiunii și o disciplină de curățare.
Sfaturi pentru trageți și tăiere
Vârfurile de glisare sunt modelate pentru un contact continuu sau aproape de contact cu piesa de prelucrat (utilizate pentru tăieturi lungi și drepte sau decupaje). Vârfurile de decupare și duzele au jeturi mai largi, adesea multiple, pentru îndepărtarea metalului, mai degrabă decât pentru a face tăieturi subțiri și precise - utile pentru pregătirea îmbinărilor de sudură sau pentru îndepărtarea defectelor.
Cum să alegi sfatul potrivit: dimensiune, orificiu și formă
Alegerea unui vârf necesită potrivirea dimensiunii orificiului duzei, configurației jetului și geometriei vârfului la grosimea plăcii, calitatea oțelului și metoda de tăiere (mână vs mașină). Mai jos sunt cele mai importante criterii de selecție și cum să le aplici.
Dimensiunea vârfului vs grosimea plăcii
Producătorii evaluează vârfurile după capacitatea nominală de tăiere. Utilizați o abordare conservatoare: alegeți un vârf cu dimensiunea puțin peste grosimea plăcii pentru o tăiere eficientă și reducerea zgurei. Pentru lucrări repetitive, păstrați o gamă mică de dimensiuni de vârf pentru a acoperi lucrările obișnuite, mai degrabă decât schimbarea continuă a vârfurilor.
| Dimensiunea tipică a vârfului | Grosimea recomandată din oțel carbon | Presiune tipică a oxigenului de tăiere (psi) |
| Sfat 0 (foarte mic) | 1–6 mm (1/16"–1/4") | 20-40 psi |
| Sfatul 1–2 | 6–12 mm (1/4"–1/2") | 30-50 psi |
| Sfatul 3–5 | 12–25 mm (1/2"–1") | 40-60 psi |
| Sfat 6 și mai sus (mare) | 25–100 mm (1"–4") | 50–90 psi |
Aceste valori sunt intervale tipice — consultați tabelul de vârf al producătorului pentru diametre exacte ale orificiilor, presiunea de tăiere a oxigenului și vitezele de deplasare recomandate pentru modelul dvs. de vârf și calitatea de oțel.
Considerații despre material și acoperire
Majoritatea tăierii cu oxicombustibil se fac pe oțel moale. Oțelurile inoxidabile și înalt aliate necesită abordări diferite (de exemplu, tăiere cu plasmă sau tehnici speciale) deoarece nu se oxidează în același mod. Vârfurile sunt de obicei din alamă sau aliaj de cupru; alegeți o duză cu orificiu înlocuibil dacă vă așteptați la uzură puternică sau contaminare frecventă.
Configurare corectă: presiuni, preîncălzire și viteză de deplasare
Presiunile corecte ale gazului, reglarea jetului de preîncălzire și viteza de deplasare sunt la fel de importante ca și designul vârfului. Mai jos sunt pașii de configurare practice și intervalele de parametri utilizate în mod obișnuit pentru tăierea oxi-combustibil a oțelului carbon.
Configurare pas cu pas
- Inspectați vârful și duza pentru reziduuri, locuri înțepate sau orificiu deteriorat.
- Setați presiunea de preîncălzire a combustibilului (acetilenă/propan) conform recomandărilor producătorului pistoletului.
- Deschideți jeturile de preîncălzire și ajustați conurile de flacără interioare la o flacără neutră sau ușor de cementare dacă tăiați metal subțire.
- Setați presiunea oxigenului de tăiere la valoarea recomandată de producător pentru dimensiunea vârfului și grosimea plăcii.
- Efectuați o tăiere de probă pe deșeuri pentru a verifica străpungerea curată, viteza corectă de deplasare și formarea acceptabilă de zgură.
Ghidare tipică de presiune și viteză
Vitezele de deplasare depind de mărimea vârfului și grosimea plăcii; un vârf optimizat pentru o anumită grosime va permite o viteză de deplasare mai mare și o tăietură mai îngustă cu mai puțină zgură. Utilizați întotdeauna diagramele de viteză de deplasare de la producătorul duzei ca punct de plecare și perfecționați pentru starea dvs. particulară a pistoletului și a oțelului.
Întreținere: curățare, reparații vârfuri și durată de viață
Întreținerea regulată menține performanța duzei previzibilă. Întreținerea obișnuită include curățarea orificiilor de preîncălzire, îndepărtarea zgurii din zona orificiului și înlocuirea orificiilor uzate sau a inserțiilor de vârf. Urmați un program: inspectați zilnic sfaturile pe liniile de utilizare intensă și curățați după orice tăiere sau curse lungi.
Metode și instrumente de curățare
- Utilizați alezoarele cu vârf și preîncălziți perii cu jet recomandate - nu folosiți niciodată cuie de sârmă care pot mări sau distorsiona orificiile.
- Înmuiați vârfurile puternic contaminate într-un solvent conceput pentru echipamentele de tăiere pentru a dizolva grăsimea și zgura (urmați îndrumările producătorului).
- Înlocuiți inserțiile vârfului atunci când orificiul prezintă eroziune (diametru neuniform) sau scaunul este înțepat - performanța se degradează înainte de apariția unor daune mari vizibile.
Durata de viață așteptată
Durata de viață variază în funcție de tăierea materialului, materialul vârfului și nivelul de contaminare. Un vârf bine întreținut folosit pe oțel moale curat poate dura multe luni la utilizare intermitentă; mediile de producție pot necesita înlocuiri la fiecare câteva săptămâni. Urmăriți orele de utilizare și păstrați inserțiile de rezervă la îndemână pentru a evita timpul de nefuncționare.
Depanarea problemelor obișnuite cu duze și vârfuri
Când tăieturile sunt slabe, diagnosticarea dacă vârful/duza este defectă economisește timp. Următoarele perechi problemă-soluție sunt comune în ateliere.
- Problema: Zgură excesivă și tăiere lentă. Remediere: Reduceți ușor viteza de deplasare, verificați presiunea oxigenului de tăiere, inspectați orificiul pentru înfundare parțială sau eroziune și verificați dacă există o flacără de preîncălzire tocită.
- Problema: Pierce greu de început sau perforare inconsecventă. Remediere: Creșteți preîncălzirea pentru a vă asigura că oxidarea de suprafață este îndepărtată; verificați că dimensiunea vârfului este adecvată pentru grosimea plăcii; verificați dacă orificiul deteriorat sau blocarea camerei de amestecare interioară.
- Problema: Flacără neregulată sau flashback. Remediere: Opriți imediat, verificați supapele de reținere și dispozitivele de declanșare a fulgerului și înlocuiți furtunurile sau fitingurile deteriorate. Nu utilizați vârful până când sistemul trece testele de scurgere și de curgere inversă.
- Problema: Sectură foarte largă sau topire excesivă a metalului. Remediere: Vârful poate fi supradimensionat pentru lucrare sau orificiul poate fi deteriorat - comutați la un vârf mai mic și reduceți presiunea oxigenului de tăiere și viteza de deplasare după cum este necesar.
Siguranță și bune practici atunci când lucrați cu duze de tăiere
Lucrul în siguranță în jurul sistemelor de oxi-combustibil nu este negociabil. Manipularea corectă a vârfurilor și alegerea echipamentelor reduc riscul de flashback și protejează personalul și proprietatea.
- Folosiți întotdeauna dispozitive de declanșare a fulgerului și supape de reținere la regulatoare și torțe; înlocuiți-le la primul semn de deteriorare.
- Purtați EIP adecvat: mănuși de piele, protecție pentru ochi cu filtru adecvat pentru tăiere, protecție pentru auz în medii zgomotoase și îmbrăcăminte rezistentă la flacără.
- Depozitați cilindrii în poziție verticală și înlănțuiți; asigurați pistoletele și furtunurile pentru a evita deteriorarea accidentală a supapelor. Închideți supapele cilindrului când nu sunt utilizate și purjați conductele înainte de depozitare.
Sfaturi de achiziție și compatibilitate
Nu toate vârfurile sunt compatibile încrucișat între producători – potrivirea scaunului, pasul filetului și geometria orificiului variază. Luați în considerare aceste puncte atunci când cumpărați vârfuri sau duze de schimb.
OEM vs aftermarket
Sfaturile OEM se potrivesc cu toleranțele echipamentului original și includ adesea dimensionarea precisă a orificiilor și inserții de înlocuire. Sfaturile de calitate aftermarket pot fi rentabile, dar verificați potrivirea și specificațiile materialelor. Pentru aplicații critice pentru producție, preferați piesele OEM sau terțe părți calificate cu toleranțe documentate.
Ce să păstrați în stoc
- O selecție a celor 2-3 dimensiuni de vârfuri cele mai utilizate pentru fluxul dvs. de lucru.
- Inserții/orificii pentru vârfuri de rezervă, inserții cu jet de preîncălzire și instrumente de curățare a vârfurilor (alezoare, perii).
- Cel puțin un dispozitiv de oprire a fulgerului de rezervă și un regulator de rezervă pentru fiecare serviciu de gaz.
Păstrarea unui jurnal de vârful pistoletului de tăiere performanța (ore/sarcini) și etichetarea vârfurilor de rezervă cu grosimea lor nominală de tăiere accelerează configurarea lucrării și reduce deșeurile din cauza vârfurilor nepotrivite.
Rezumat: Lista de verificare practică înainte de fiecare tăietură
- Verificați dimensiunea corectă a vârfului pentru grosimea plăcii.
- Inspectați și curățați vârful și preîncălziți jeturile; înlocuiți inserțiile uzate.
- Setați presiunile de preîncălzire și de tăiere a oxigenului pe diagrama cu vârfuri; faceți o tăietură de test de resturi și reglați viteza de deplasare.
- Confirmați că dispozitivele de siguranță (dispozitive de declanșare a fulgerului, supape de reținere) sunt instalate și funcționale.
Aplicarea acestor pași practici de selecție, configurare și întreținere va prelungi durata de viață a vârfului, va îmbunătăți calitatea tăierii și va reduce timpul de nefuncționare. Pentru dimensiunile exacte ale orificiului, diagramele de presiune și recomandările privind viteza de deplasare, consultați întotdeauna fișa tehnică a producătorului duzei pentru modelul specific de vârf pe care îl utilizați.