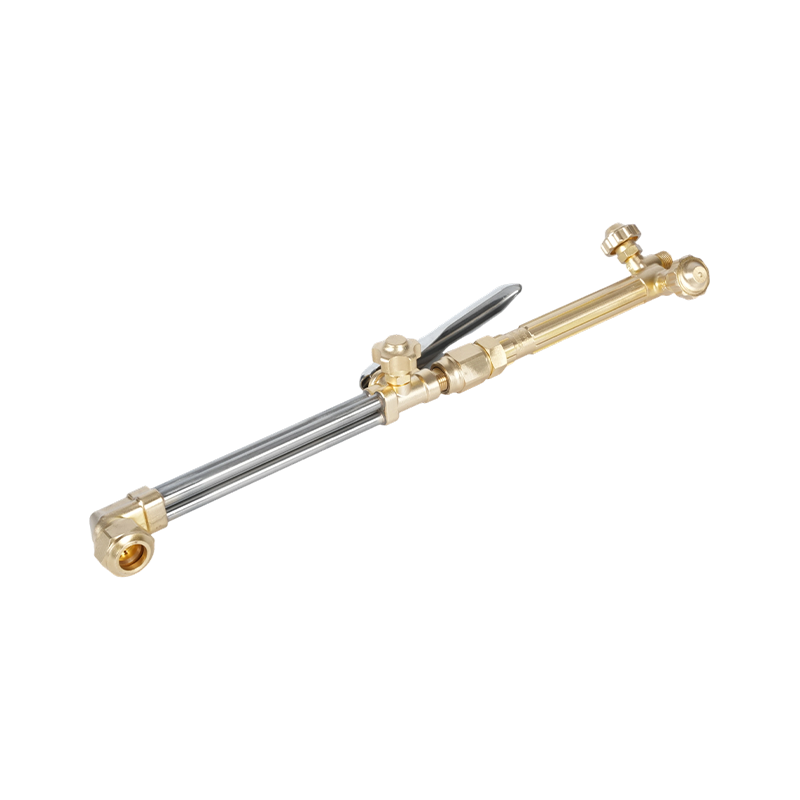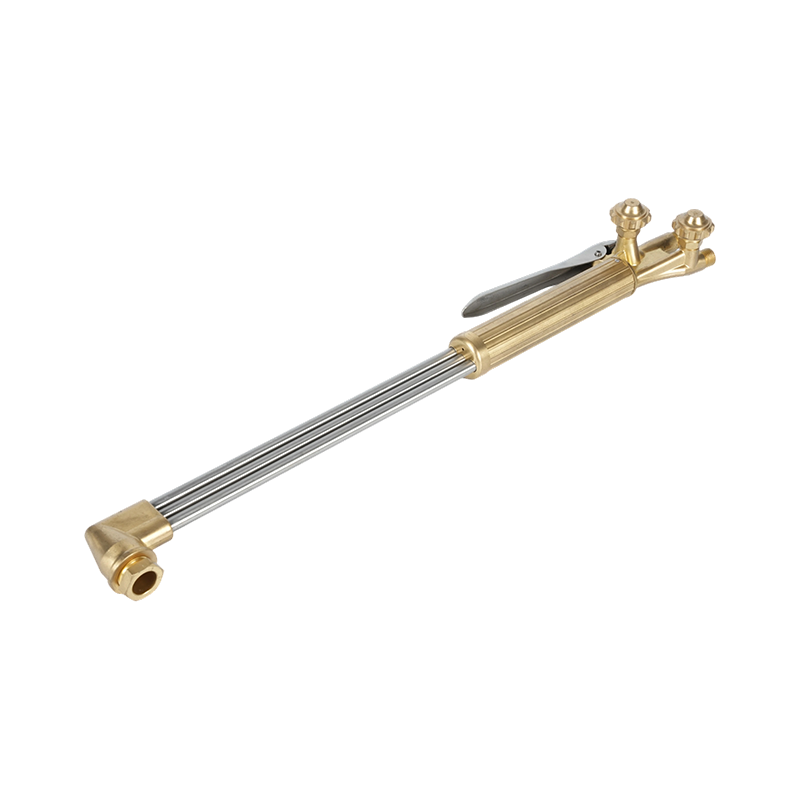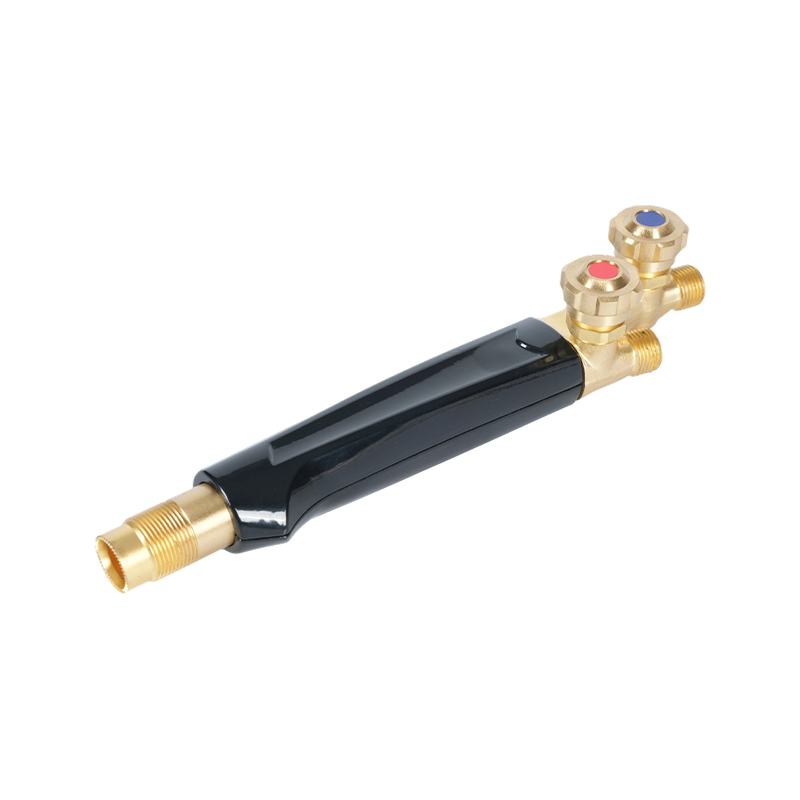
Cum funcționează vârfurile pistolului de tăiere cu acetilenă
Un vârf de pistol de tăiere cu acetilenă este componenta terminală a unui sistem de tăiere oxi-combustibil - punctul în care chimia gazelor, ingineria presiunii și reacția metalurgică converg pentru a produce o tăietură. Înțelegerea modului în care funcționează mecanic un vârf de tăiere este baza pentru selectarea vârfului potrivit, setarea presiunilor corecte și diagnosticarea problemelor atunci când calitatea tăierii se deteriorează.
Procesul de tăiere operează în două etape distincte, ambele controlate de geometria vârfului. În primul rând, preîncălzi flăcările - furnizat printr-un inel de orificii mai mici care înconjoară gaura centrală - ridică metalul de bază la temperatura de aprindere de aproximativ 1.800 ° F (982 ° C). Acetilena este combustibilul preferat pentru această etapă, deoarece arderea sa cu oxigen produce o temperatură a flăcării de aproximativ 5.720 ° F (3.160 ° C), cea mai mare parte a căldurii sale concentrată în conul de flacără interior. Această concentrație de con interior permite o preîncălzire rapidă și precisă cu o zonă minimă afectată de căldură pe metalul din jur - un avantaj pe care combustibilii alternativi, cum ar fi propanul și propilena, nu îl pot replica pe deplin.
Odată ce oțelul atinge temperatura de aprindere și devine roșu vișiniu, operatorul deschide pârghia de oxigen de tăiere. Un flux de oxigen pur de înaltă presiune (puritate 99,5% sau mai mare) este eliberat prin orificiul central al vârfului. Acest jet de oxigen nu topește oțelul - provoacă o reacție de oxidare exotermă care arde direct fierul, transformându-l în zgură de oxid de fier care este expulzată simultan din tăietură de viteza curentului de gaz. Rezultatul este o tăiere termochimică mai degrabă decât o topitură termică, motiv pentru care oxiacetilena poate tăia plăci de oțel cu o grosime de câțiva centimetri pe care nici un proces cu plasmă sau laser nu o poate egala economic la scară.
Două constrângeri critice specifice acetilenei guvernează modul în care trebuie utilizate vârfurile de tăiere: Presiunea de lucru a acetilenei nu trebuie să depășească niciodată 15 PSI (1 bar) , deoarece gazul devine instabil din punct de vedere chimic și sensibil la șoc peste acest prag. În plus, acetilena nu trebuie extrasă dintr-un cilindru cu o rată care depășește o șapte parte din capacitatea totală a cilindrului pe oră - o retragere mai rapidă atrage acetona lichidă în furtunuri și pistole, dăunând echipamentului și creând un comportament periculos al flăcării.
Sfaturi de tăiere dintr-o singură bucată vs. două bucăți
Vârfurile pistoletului de tăiere cu acetilenă sunt fabricate în două formate structurale, iar distincția dintre ele nu este doar cosmetică - determină compatibilitatea cu gazul, geometria flăcării, performanța termică și tipul de lucru de tăiere pentru care fiecare vârf este proiectat.
Vârfuri de tăiere acetilenă dintr-o bucată
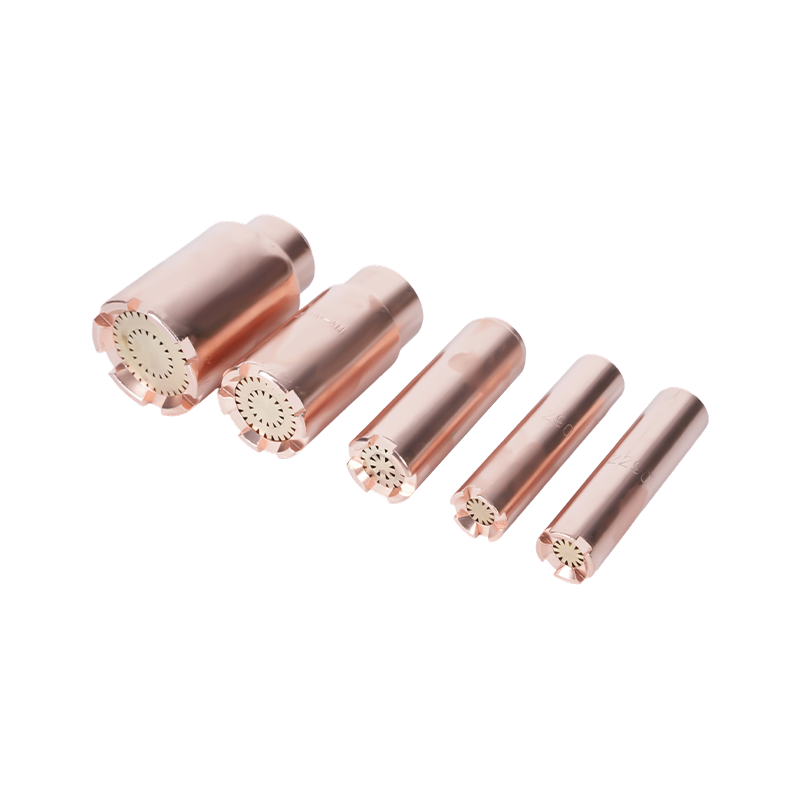
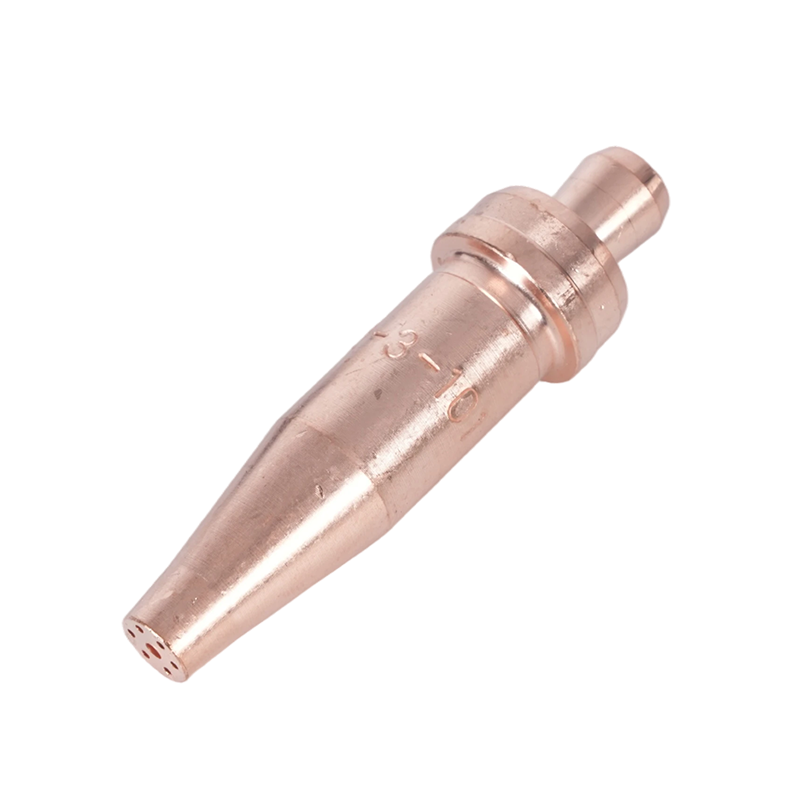
Vârfurile dintr-o singură bucată sunt prelucrate dintr-o țagle din aliaj de cupru solid - cel mai frecvent cupru de telur, ales pentru combinația sa de conductivitate termică ridicată, prelucrabilitate și rezistență la căldura extremă generată la nivelul vârfului. Vârful este produs prin găurire și strângere cu precizie peste fire calibrate pentru a crea orificii exacte de preîncălzire și un orificiu central de tăiere pentru oxigen cu diametrul controlat cu precizie. Rezultatul este o singură componentă integrată fără îmbinări între pasajele de gaz. Sfaturi dintr-o bucată sunt concepute exclusiv pentru acetilenă și sunt formatul standard pentru tăierea manuală a lucrărilor de fabricație, construcții, auto și oțel structural. Acestea au de obicei patru sau șase găuri de preîncălzire dispuse concentric în jurul orificiului central.

Sfaturi de tăiere din două piese
Vârfurile din două piese constau dintr-o carcasă exterioară de cupru și un element interior din alamă. Această construcție creează șanțuri de preîncălzire între cele două componente, mai degrabă decât pasaje găurite printr-o singură piesă. Vârfurile din două piese sunt concepute pentru a fi utilizate cu gaze combustibile alternative - propilenă, propan, gaz natural și MAPP - unde timpul de preîncălzire mai lung și geometria diferită a flăcării acestor gaze necesită un model de preîncălzire mai larg și mai distribuit. Sfaturi din două piese sunt nu este interschimbabil cu setările de acetilenă : caracteristicile flăcării și cerințele de presiune a gazului diferă fundamental, iar utilizarea unui tip greșit de vârf compromite atât calitatea tăierii, cât și siguranța.
| Caracteristic | Sfat dintr-o bucată | Sfat din două piese |
|---|---|---|
| Material de construcție | Aliaj solid de cupru (cupru telur) | Carcasa exterioară din cupru element interior din alamă |
| Gaz combustibil compatibil | Numai acetilena | Propan, propilenă, MAPP, gaz natural |
| Designul orificiului de preîncălzire | Găuri forate (4 sau 6) | Caneluri între carcasă și elementul interior |
| Concentrarea flăcării | Înaltă — focalizarea conului interior | Mai larg - model de preîncălzire distribuită |
| Aplicație tipică | Tăiere manuală, lucru de precizie, placă subțire-medie | Tăiere de producție, tablă grea, încălzire |
Numerotarea sfatului și dimensiunea orificiului explicate
Una dintre cele mai persistente surse de confuzie în selectarea vârfurilor de tăiere este sistemul de numerotare. Spre deosebire de elementele de fixare sau burghie, numerele vârfurilor pistoletului de tăiat nu respectă un standard universal— diferiți producători atribuie numere diferite vârfurilor cu orificii de diametre identice . Un vârf de dimensiune #2 de la un producător poate avea același orificiu de tăiere cu oxigen ca și dimensiunea #3 de la altul. Această inconsecvență nu este un defect; reflectă convențiile istorice specifice mărcii care au fost stabilite independent în industrie.
Abordarea corectă din punct de vedere tehnic a selecției vârfului este de a specifica prin tăierea diametrului orificiului de oxigen , exprimată ca dimensiune a indexului burghiei, mai degrabă decât doar prin numărul vârfului. Alezajul central — orificiul unic prin care este livrat oxigenul de tăiere la presiune înaltă — este dimensiunea care determină volumul de oxigen care ajunge la tăietură și, prin urmare, grosimea maximă a oțelului pe care vârful poate tăia curat. Diametrele orificiului de preîncălzire sunt specificații secundare care afectează viteza de preîncălzire și sunt proiectate de producător pentru a se potrivi cu alezajul central.
Numerele vârfurilor cresc în general odată cu dimensiunea orificiului: numerele mai mici (000, 00, 0, 1) corespund orificiilor mai mici potrivite pentru material subțire, în timp ce numerele mai mari (4, 5, 6 și mai sus) corespund orificiilor mai mari pentru tăierea plăcilor grele. Gama noastră de vârfuri torțe de tăiere este produs la toleranțe ale orificiilor presărate cu precizie, cu dimensiunile indexului de foraj publicate pentru fiecare model pentru a permite verificarea dimensională directă, independentă de convenția de numerotare utilizată pe echipamentul dumneavoastră existent.
Tabel de selecție a vârfurilor de tăiere a acetilenei
Următorul tabel oferă selecția vârfului standard și parametrii de presiune pentru tăierea cu acetilenă pe oțel moale în stare bună. Toate presiunile sunt măsurate la regulator cu un furtun de 25 de picioare. Pentru furtunuri semnificativ mai scurte sau mai lungi de 25 de picioare, reglați presiunea de lucru în consecință pentru a menține presiunea corectă de evacuare a vârfului.
| Grosimea metalului | Dimensiunea tipică a vârfului | Presiune O₂ (PSI) | Presiune C₂H₂ (PSI) | Preîncălziți găurile |
|---|---|---|---|---|
| Până la 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Două reguli operaționale se aplică fără excepție pentru toate intrările din acest tabel. În primul rând, nu utilizați niciodată un vârf de dimensiunea unui material mai gros decât cel pe care îl tăiați de fapt — un vârf supradimensionat furnizează mai mult oxigen decât poate consuma în mod corespunzător flacăra de preîncălzire, provocând supraîncălzire, deteriorare a vârfului, întoarcere și tăieturi zdrențuite. În al doilea rând, nu depășiți niciodată presiunea de lucru a acetilenei de 15 PSI, indiferent de dimensiunea vârfului sau grosimea plăcii; dacă o tăietură specifică necesită mai mult debit de oxigen decât poate oferi un vârf de dimensiuni corecte la o presiune sigură a acetilenei, soluția este să treceți la o configurație mai mare a buteliei de oxigen sau a colectorului, nu pentru a crește presiunea acetilenei.
Sfaturi de tăiere cu alezaj drept vs divergent
Dincolo de distincția dintr-o singură piesă și din două piese, vârfurile de tăiere din acetilenă sunt diferențiate și mai mult prin geometria orificiului central de tăiere a oxigenului. Această specificație este critică pentru operatorii care lucrează atât cu echipamente de tăiere portabile, cât și pe mașină.
Varfuri cu alezaj drept
Un orificiu drept menține un diametru cilindric consistent de la trecerea gazului până la ieșirea cu vârf. Vârfurile cu orificiu drept funcționează la o presiune redusă a oxigenului de 40 până la 60 PSI și sunt designul standard pentru operațiunile de tăiere manuală. Fluxul de gaz cilindric pe care îl produc este stabil la viteze moderate, oferind operatorului un control adecvat asupra liniei de tăiere, a ejectării zgurii și a acoperirii preîncălzite în timpul mișcării manuale a pistolului.
Sfaturi divergente ale alezajului
Un orificiu divergent - numit și ieșire evazată sau conică - se lărgește ușor la ieșirea din vârf, permițând fluxului de oxigen de tăiere să se extindă și să accelereze pe măsură ce iese. Această geometrie este proiectată pentru aplicații de tăiere cu mașini și funcționează la Presiunea oxigenului de tăiere de la 70 la 100 PSI . Fluxul de oxigen divergent, cu viteză mai mare, permite viteze de tăiere cu aproximativ 25% mai rapide decât vârfurile cu orificii drepte cu dimensiunea orificiului echivalentă, menținând în același timp o calitate acceptabilă a tăieturii pe placa de oțel moale la grosimile în care tăierea la mașină este justificată din punct de vedere economic. Vârfurile divergente ale alezajului nu sunt recomandate pentru tăierea manuală: presiunile mai mari implicate și feedback-ul redus al operatorului din fluxul accelerat fac controlul manual precis mult mai dificil.
Sfat Întreținere, curățare și siguranță
Starea unui vârf de tăiere determină în mod direct calitatea tăierii și siguranța operațională. Un vârf cu orificii de preîncălzire parțial blocate, un orificiu central deformat sau o suprafață de ședere contaminată va produce o flacără neregulată, un flux de oxigen de tăiere instabil și un risc crescut de retur sau de retragere. Întreținerea vârfului nu este opțională – este o cerință operațională de rutină.
Procedura de curățare
Orificiile vârfului acumulează stropi, zgură și depozite de oxidare în timpul utilizării normale. Aceste depozite restrâng fluxul de gaz și distorsionează modelul flăcării. Curățarea trebuie efectuată cu curățători de vârfuri special concepute pentru diametrul orificiului utilizat — niciodată cu cuie, fire, burghie sau unelte improvizate. Curățătoarele de vârfuri sunt pile cilindrice dimensionate pentru a se potrivi cu diametrele standard ale orificiilor; utilizate corect, îndepărtează depunerile fără a mări sau deforma orificiul. Mărirea unui orificiu de preîncălzire sau de tăiere chiar și cu câteva miimi de inch modifică caracteristicile fluxului de gaz suficient pentru a afecta echilibrul flăcării și calitatea tăierii, iar un orificiu deformat nu poate fi corectat - vârful trebuie înlocuit. Curățați toate orificiile individual cu o mișcare ușoară de pilire, apoi suflați prin vârf cu aer comprimat de joasă presiune pentru a curăța orice resturi înainte de reinstalare.
Inspecția feței scaunelor
Fața de așezare a vârfului - suprafața prelucrată care se împerechează cu capul pistolului - trebuie să fie plată, netedă și fără bavuri. O suprafață de ședere deteriorată permite gazului să ocolească etanșarea dintre vârf și torță, creând o scurgere care produce o flacără neregulată și introduce riscul de flashback. Inspectați fața scaunului după fiecare îndepărtare a vârfului. Urmele ușoare de suprafață pot fi lustruite cu hârtie abrazivă fină pe o suprafață plană; orice vârf care prezintă crestături adânci, fisuri sau neregularități semnificative ale suprafeței trebuie înlocuit imediat.
Prevenirea returului și a fulgerului
Un foc invers - în cazul în care flacăra iese înapoi în vârf și se reaprinde la nivelul vârfului - este cel mai frecvent cauzat de operarea la presiuni sub minimul pentru dimensiunea vârfului, ținând vârful prea aproape de suprafața de lucru sau orificiile parțial blocate care restricționează fluxul de gaz. Dacă apare un foc invers, închideți mai întâi supapa de acetilenă, apoi supapa de oxigen, lăsați vârful să se răcească, inspectați și curățați orificiile și verificați setările de presiune înainte de reaprindere. Un flashback - în care flacăra se deplasează în furtunuri și regulatoare - este un eveniment mai grav, care necesită dispozitive de declanșare a fulgerului, instalate atât pe conductele de combustibil, cât și pe conductele de oxigen la corpul pistoletului sau la orificiile de reglare. Dispozitivele de declanșare a retragerii sunt obligatorii pentru sistemele cu acetilenă în majoritatea jurisdicțiilor și sunt insistent recomandate indiferent de cerințele locale.
Alegerea sfatului potrivit pentru configurarea dvs
Selectarea corectă a unui vârf de pistol de tăiere cu acetilenă necesită lucrul la patru decizii succesive. Aplicarea lor în ordine elimină majoritatea erorilor de selecție înainte ca acestea să apară.
- Pasul 1 — Confirmați compatibilitatea cu gazul combustibil. Verificați dacă configurația dvs. utilizează acetilenă, nu propan, propilenă sau MAPP. Doar vârfurile dintr-o singură bucată fabricate special pentru acetilenă ar trebui folosite pe sistemele cu acetilenă. Utilizarea unui vârf de combustibil alternativ din două piese pe o torță de acetilenă produce o geometrie incorectă a flăcării și un comportament imprevizibil al gazului.
- Pasul 2 — Determinați grosimea metalului la maxim. Selectați un vârf evaluat pentru a tăia cea mai groasă secțiune pe care o veți întâlni în lucrare, nu grosimea medie. Tăierea unei secțiuni cu 10% mai groase decât capacitatea nominală a unui vârf produce o tăietură incompletă sau zdrențuită; folosirea unui vârf subdimensionat pentru secțiunea cea mai groasă și încercarea de a compensa cu o presiune mai mare riscă să se întoarcă înapoi și să deterioreze vârful.
- Pasul 3 — Alegeți tipul de gaură în funcție de aplicație. Operațiunile de tăiere manuală necesită vârfuri drepte la 40-60 PSI oxigen de tăiere. Operațiunile de tăiere cu mașină sau automate beneficiază de vârfuri divergente ale alezajului la 70–100 PSI pentru avantajul de viteză de 25% pe care îl oferă la tăieri drepte în placă.
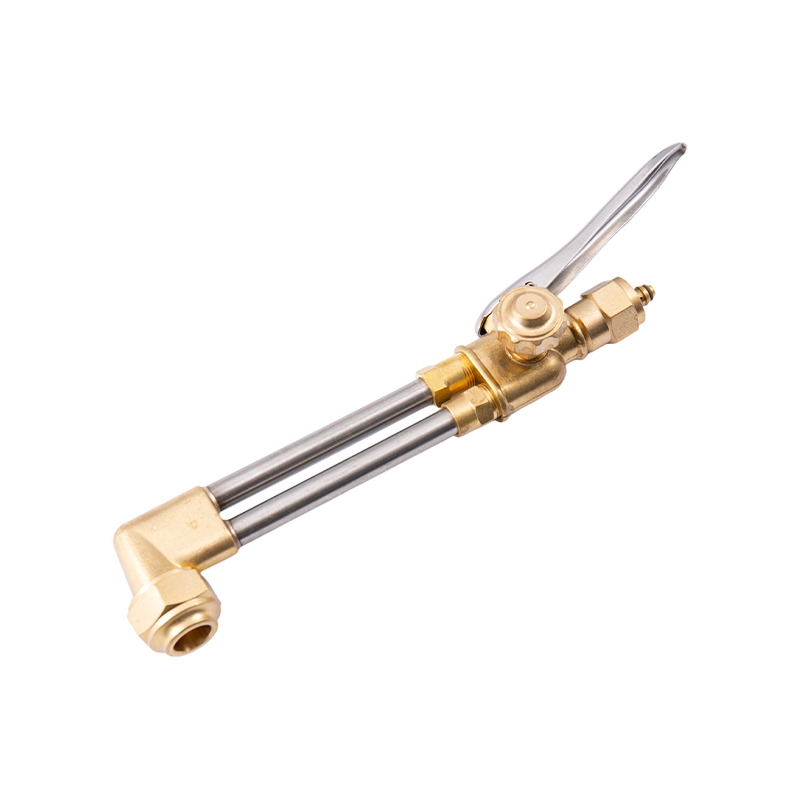
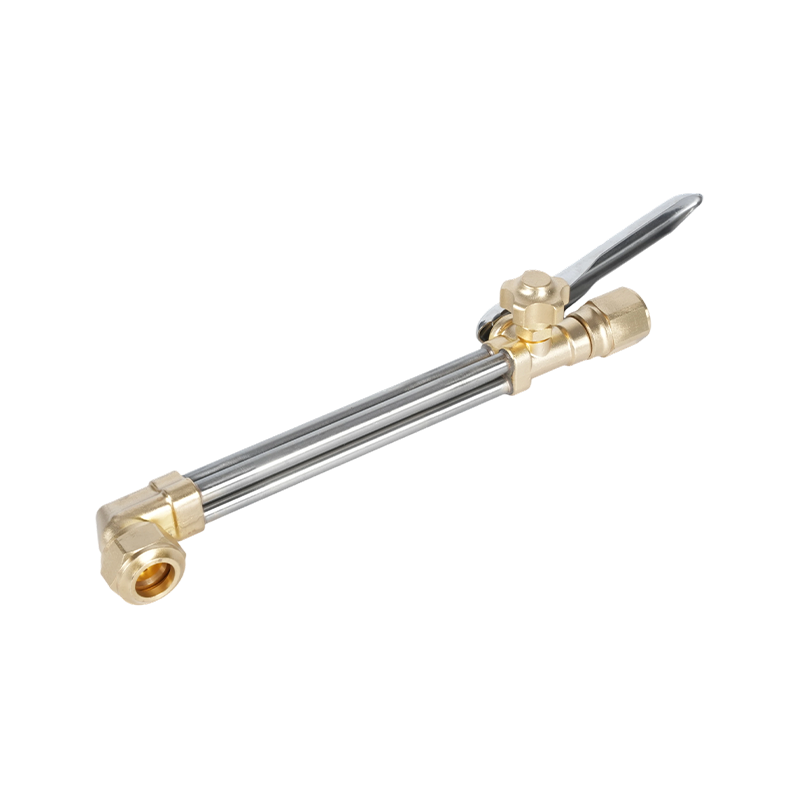
- Pasul 4 — Verificați compatibilitatea mânerului torței și a capului. Vârfurile de tăiere trebuie să se așeze corect pe capul pistoletului pe care sunt montate. Filetul vârfului, geometria scaunului și filetul capului trebuie să se potrivească. Al nostru mânerele torței de tăiere sunt fabricate cu filet de vârf și specificații de așezare standardizate; Asocierea acestora cu vârfuri potrivite din același sistem elimină scurgerile și instabilitatea flăcării care rezultă din amestecarea componentelor incompatibile de la diferiți producători.
Pentru operatorii care echipează o stație nouă sau care înlocuiesc o întreagă configurație de oxi-combustibil, o abordare completă a sistemului - mânerul lanternei, accesoriul de tăiere, regulatoarele, furtunurile și vârfurile potrivite achiziționate împreună - elimină incertitudinea de compatibilitate de la început. Al nostru truse cu lanternă de tăiat sunt asamblate ca sisteme potrivite, cu compatibilitate documentată a vârfurilor, specificații de presiune și componente clasificate pentru acetilenă, oferind un punct de plecare fiabil atât pentru aplicațiile de tăiere în atelier, cât și pe teren.