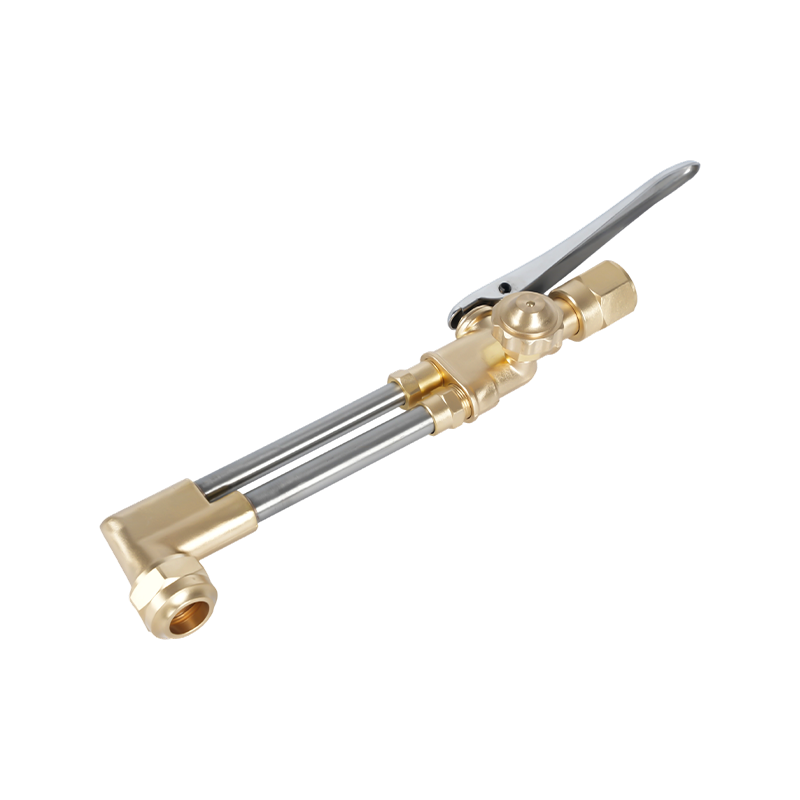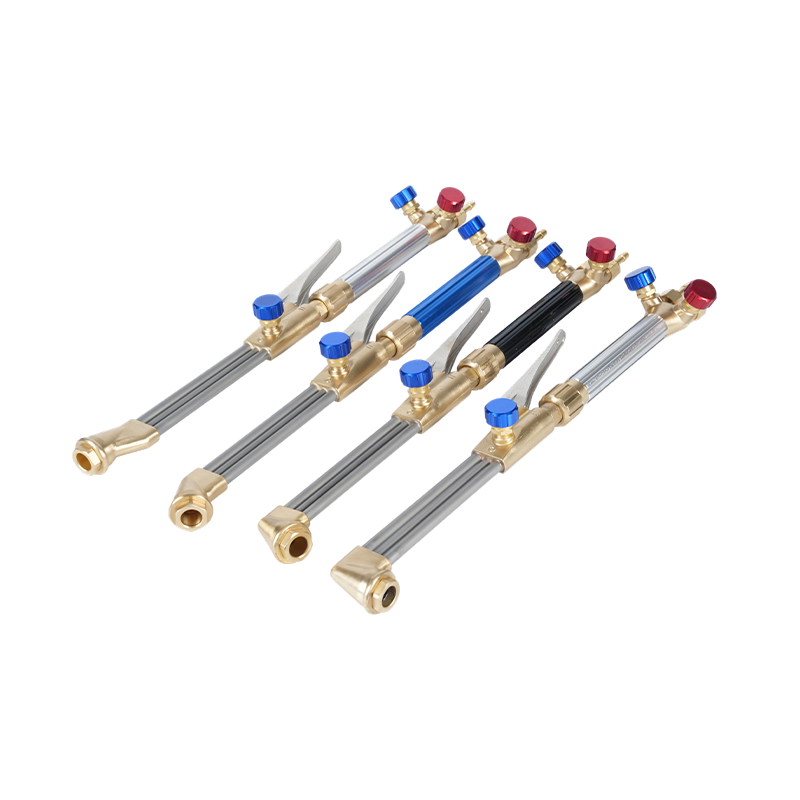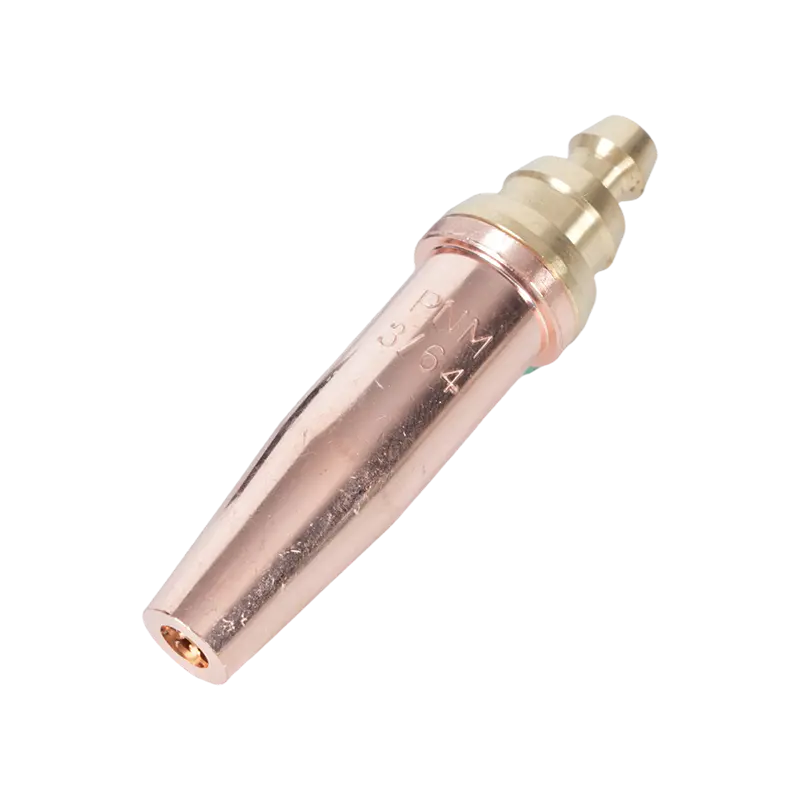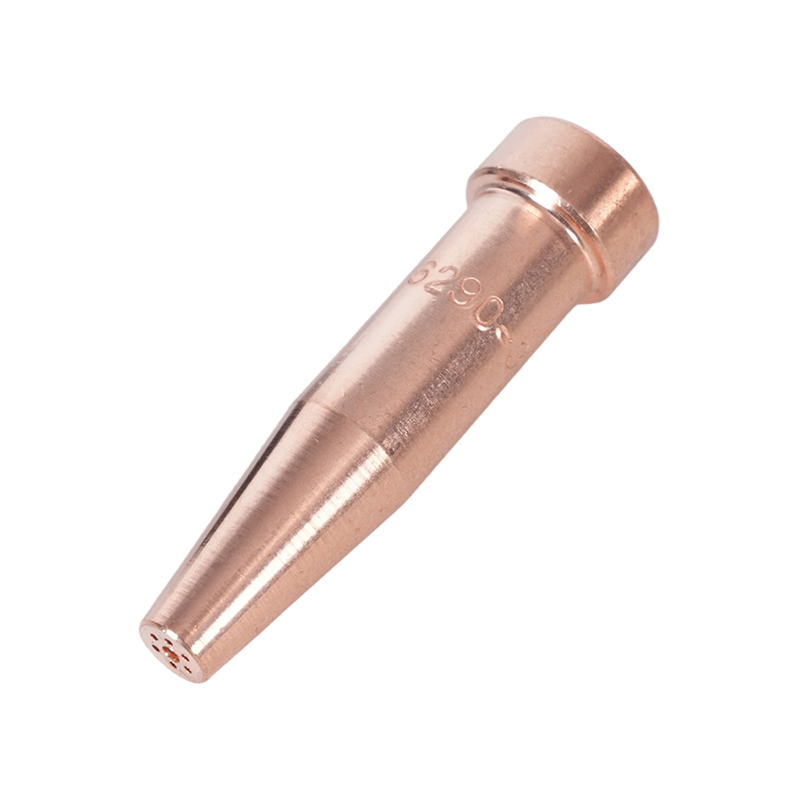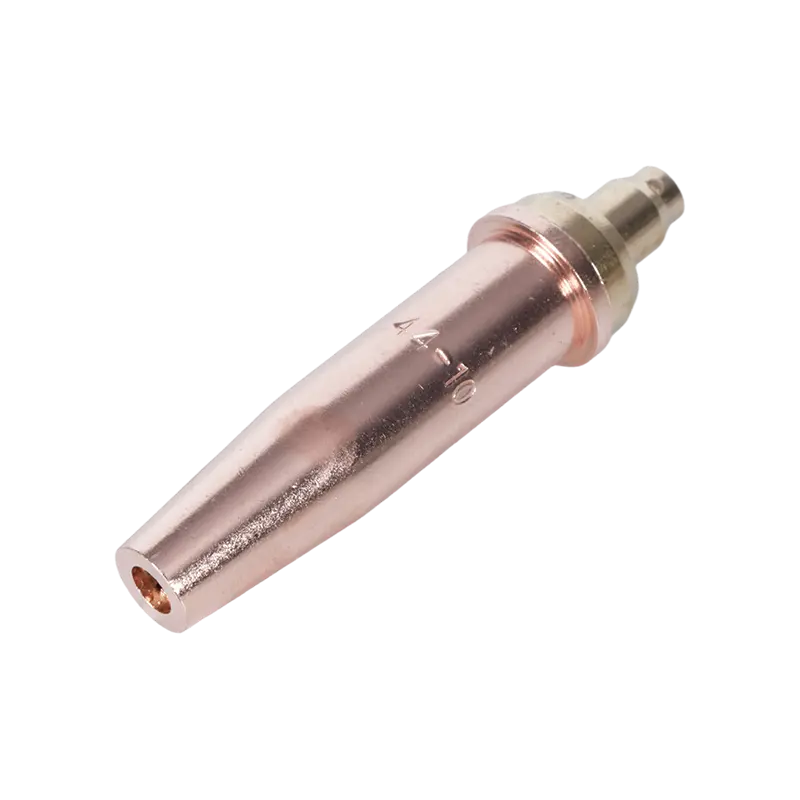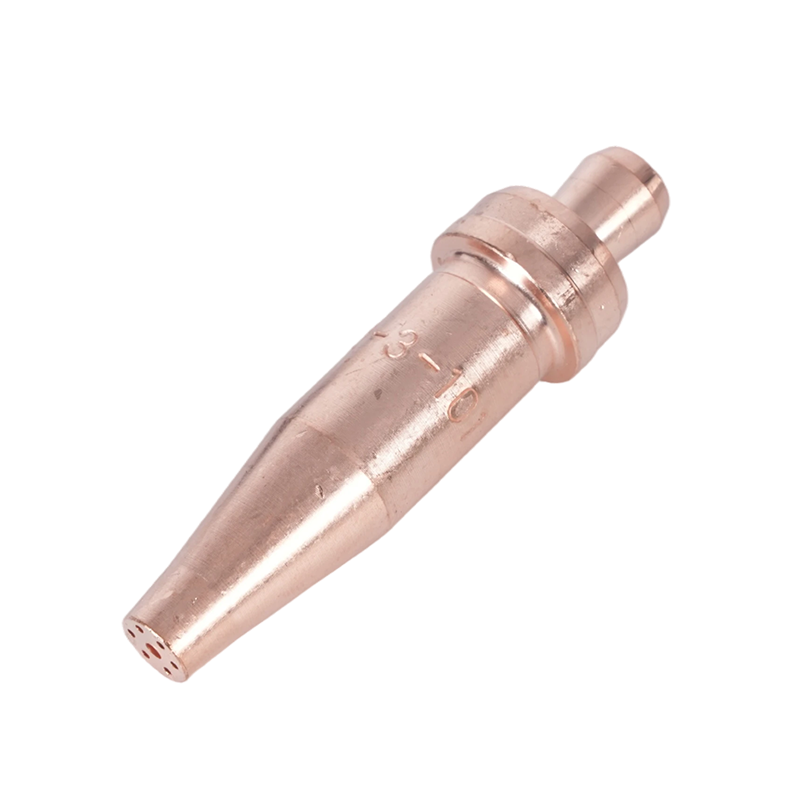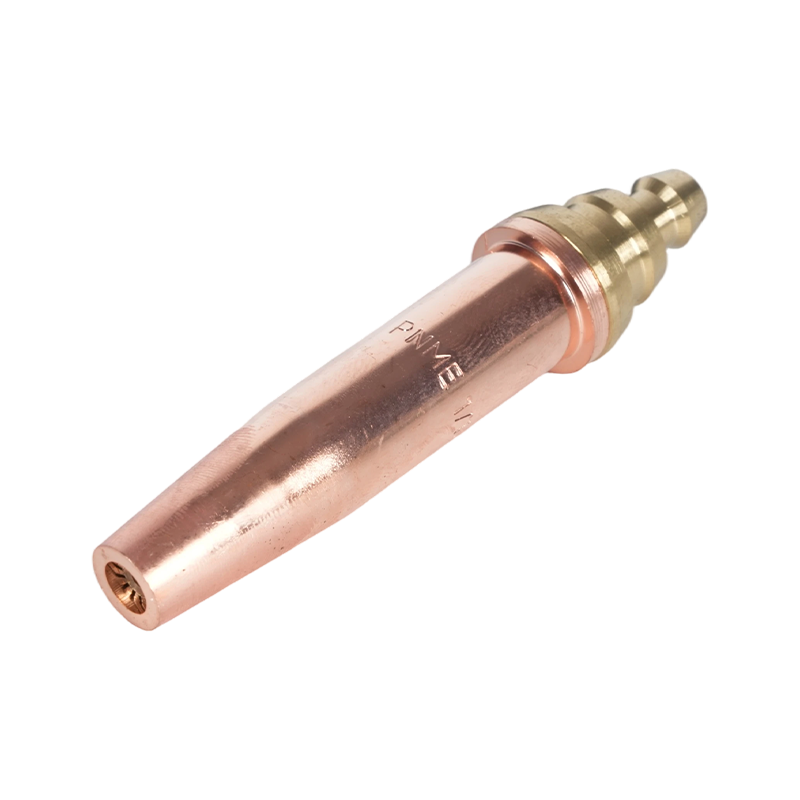
Vârful de tăiere este componenta cea mai importantă din orice sistem de oxi-combustibil. Regulatoarele controlează presiunea, furtunurile furnizează gaz, iar corpul pistoletului asigură mânerul - dar vârful determină dacă tăierea este curată sau zdrențuită, rapidă sau lentă, sigură sau predispusă la întoarcere. Alegerea corectă a vârfului și operarea corectă separă o tăiere consistentă și productivă de gazul irosit și reprelucrare. Acest ghid acoperă totul, de la principiile de proiectare a vârfurilor până la tehnici practice de teren și diagnosticarea defectelor.
Ce fac de fapt sfaturile de tăiere a combustibilului oxi
Un vârf de tăiere cu oxi-combustibil are două funcții distincte care au loc simultan. Inelul exterior al orificiilor mici - orificiile de preîncălzire - furnizează un amestec de gaz combustibil și oxigen pentru a produce o flacără de preîncălzire. Această flacără încălzește metalul de bază la temperatura sa de aprindere: aproximativ 1.600–1.800 °F (870–980 °C) pentru oțel moale. Alezajul central are un scop complet diferit: furnizează un jet de înaltă presiune oxigen pur de tăiere care oxidează chimic oțelul preîncălzit și elimină oxidul de fier topit (zgura) rezultat din tăietură.
Această distincție contează practic. Flacăra de preîncălzire nu taie - condiţionează metalul. Fluxul de oxigen de tăiere face separarea efectivă printr-o reacție chimică, nu prin topirea termică brută. Orice factor care degradează fluxul de oxigen de tăiere - presiune scăzută, alezaj contaminat, distanță de distanță incorectă - afectează direct calitatea tăierii, indiferent de cât de bine arată flacăra de preîncălzire.
Vârfurile sunt fabricate într-o singură bucată (cupru solid) sau modele din două piese (interior din alamă cu exterior din cupru). Vârfurile din două piese sunt mai frecvente în mediile de producție deoarece piesa interioară poate fi înlocuită independent atunci când orificiile de preîncălzire se uzează, fără a arunca corpul exterior. Vârfurile dintr-o singură bucată sunt mai simple și adesea preferate pentru tăierea manuală unde frecvența de înlocuire este mai mică.
Alegerea sfatului potrivit: dimensiunea, tipul alezajului și gazul combustibil
Trei variabile guvernează selecția vârfului: grosimea materialului, designul găurii de oxigen de tăiere și gazul combustibil utilizat. Selectarea numai pe grosime - fără a ține cont de tipul alezajului și compatibilitatea cu combustibilul - este cea mai comună sursă de calitate proastă a tăierii în domeniu.
Dimensiunea vârfului și grosimea materialului
Dimensiunea vârfului determină diametrul orificiului central de tăiere a oxigenului și dimensiunea orificiilor de preîncălzire. Dimensiunea corectă a vârfului este întotdeauna potrivită cu grosimea materialului , nu la o setare preferată de presiune sau viteză de tăiere. Folosirea unui vârf supradimensionat pe placa subțire provoacă un aport de căldură în exces, deformare și tăieturi largi și zdrențuite. Utilizarea unui vârf subdimensionat pe placa groasă produce oxidare incompletă, aderență grea a zgurii și incapacitatea de a finaliza tăierea la adâncime.
| Grosimea materialului | Dimensiunea tipică a vârfului | Presiunea oxigenului (PSI) | Viteza de taiere (IPM) |
|---|---|---|---|
| 1/8 inch (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 inch (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 inch (13 mm) | 1/2 | 35–45 | 12–18 |
| 1 inch (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 inchi (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 inchi (100 mm) | 4/5 | 55–80 | 4–7 |
Alezajul cilindric vs. Alezajul divergent
Orificiile de tăiere pentru oxigen sunt disponibile în două geometrii interne, fiecare optimizată pentru o gamă diferită de grosimi. Varfuri cilindrice ale alezajului menține un diametru constant pe toată lungimea alezajului și funcționează cel mai bine la aproximativ 40 PSI. Sunt alegerea standard pentru tăierea manuală și tăierea la mașină a materialelor cu grosimea de până la 3/8 inchi (10 mm). Vârfuri de alezaj divergente se întinde spre exterior spre ieșire, permițând fluxului de oxigen de tăiere să se extindă la viteza supersonică. Acestea funcționează la presiuni mai mari - de obicei 75 până la 100 PSI - și oferă viteze de tăiere mai rapide, cu un consum mai mic de oxigen pe picior de tăiere pe o placă mai groasă de 3/8 inch. Pentru majoritatea mașinilor CNC cu oxi-combustibil care debesc plăci grele, vârfurile alezajului divergente sunt alegerea corectă. Pentru o comparație detaliată a modului în care selecția gazului combustibil interacționează cu designul găurii vârfului și temperatura flăcării, consultați temperaturile pistoletului de tăiere și compararea gazului combustibil .
Compatibilitate cu gazul combustibil
Vârfurile de tăiere nu sunt interschimbabile între gazele combustibile. Vârfurile de acetilenă au un model și o dimensiune specifică a orificiului de preîncălzire care se potrivesc cu căldura concentrată a conului interior al acetilenei și raportul stoichiometric oxigen-combustibil de aproximativ 1:1. Vârfurile de propan și propilenă au orificii de preîncălzire din ce în ce mai mari pentru a compensa temperaturile mai scăzute ale conurilor interne ale acestor gaze și cererea lor mai mare de oxigen - propanul necesită aproximativ 4,5 părți de oxigen per parte de combustibil. Utilizarea unui vârf de acetilenă cu propan înfometează flacăra de preîncălzire și produce încălzire incompletă; utilizarea unui vârf de propan cu acetilenă creează o flacără de preîncălzire necontrolată excesiv de mare. Confirmați întotdeauna că vârful este clasificat pentru gazul combustibil specific utilizat.
Pregătirea pentru o tăietură curată
Chiar și un vârf dimensionat corect produce rezultate slabe dacă presiunea, flacăra și distanța nu sunt setate corect înainte de începerea tăierii.
Setați presiunea la vârf, nu la regulator. Cursurile lungi ale furtunului și diametrele înguste ale furtunului creează căderi măsurabile de presiune între ieșirea regulatorului și lanternă. Pentru rulări care depășesc 25 de picioare, atașați manometre de testare la intrarea pistoletului pentru a măsura presiunea reală de livrare, apoi reglați regulatorul în sus până când manometrele de pe partea pistoletului citesc valorile specificate în tabelul cu vârfuri. Tăierea doar de la presiunea regulatorului pe termen lung este o cauză comună a tăierilor lente și a zgurii grele. Pentru o defalcare completă a selecției gazului și gestionarea sigură a presiunii, consultați documentul nostru siguranța oxi-combustibilului și ghid de selecție a gazului .
Formați o flacără neutră înainte de a tăia. Aprindeți lanterna numai pe combustibil, apoi introduceți oxigenul de preîncălzit până când conul interior se ascuți până la un punct albastru strălucitor bine definit, înconjurat de un plic exterior transparent. Aceasta este flacăra neutră - punctul de pornire corect pentru aproape toate tăierile din oțel. O flacără oxidantă (con mai scurt, mai ascuțit, cu o nuanță violetă) oxidează prematur suprafața metalică și produce o zonă afectată de căldură care rezistă la tăierea curată. O flacără de cementare (con moale, cu pene cu un înveliș secundar portocaliu) depune carbon pe suprafața metalului și, de asemenea, degradează calitatea tăierii.
Mențineți o distanță constantă de distanță. Pentru majoritatea vârfurilor de tăiat manual, distanța corectă este de 1/8 până la 1/4 inch (3–6 mm) între fața vârfului și suprafața piesei de prelucrat. Prea aproape și vârful se supraîncălzește, orificiile de preîncălzire se înfundă cu stropi, iar riscul de întoarcere crește. Prea departe și fluxul de oxigen de tăiere își pierde coerența înainte de a ajunge la metal, producând o tăietură largă, rotunjită și zgură grea.
Confirmați că metalul a atins temperatura de aprindere înainte de a deschide oxigenul de tăiere. Indicatorul vizual corect este o strălucire strălucitoare de la roșu cireș până la alb portocaliu în punctul de străpungere. Un test de teren util: apăsați ușor pârghia de oxigen de tăiere - dacă metalul începe imediat să scânteie și să se oxideze, este gata. Dacă pur și simplu se răcește și se întunecă, continuați preîncălzirea.
8 sfaturi practice pentru tăieturi mai bune
Următoarele tehnici abordează cele mai comune surse de rezultate inconsistente atât în operațiunile de tăiere cu oxicombustibil manual, cât și la mașină.
- Utilizați tabelul de sfaturi pentru marca dvs. specifică. Debitele și dimensiunile orificiului variază între producători chiar și pentru aceeași dimensiune nominală a vârfului. O diagramă de sfaturi de la o marcă nu ar trebui să fie aplicată niciodată la sfaturile altei mărci.
- Întăriți-vă mâna tăietoare. Pentru tăierea manuală, sprijiniți mâna pistoletului cu mâna liberă sprijinită pe piesa de prelucrat sau pe o suprafață de referință stabilă. Oscilarea torței chiar și de 1/16 inch produce o ondulare vizibilă în marginea tăiată.
- Perforați cu o înclinare, apoi mergeți perpendicular. Când străpungeți placa de mijloc, în loc să începeți de la o margine, înclinați lanterna cu 15-20 de grade față de direcția de mers în timp ce deschideți oxigenul de tăiere. Aceasta direcționează ejecția inițială a zgurii departe de suprafața vârfului. Odată ce perforarea este completă, aduceți lanterna înapoi la perpendiculară și începeți tăierea.
- Se rulează pe margini, se rulează la final. Când începeți de la marginea plăcii groase, rotiți lanterna dintr-o poziție înclinată în perpendiculară pe măsură ce intrați în tăietură. La sfârșitul tăierii, rostogoliți lanterna spre exterior pentru a vă asigura că partea inferioară a tăieturii se taie curat - fără aceasta, ultimul centimetru al unei tăieturi groase rămâne adesea parțial conectat.
- Potriviți viteza de deplasare cu scânteile. La viteza de deplasare corectă, fluxul de oxigen de tăiere iese din partea inferioară a piesei de prelucrat la un unghi ușor de deplasare (5-10 grade în spatele direcției pistolului). Dacă fluxul iese vertical, viteza de deplasare este prea mică. Dacă iese cu o înclinare pronunțată înainte, viteza este prea mare și tăierea nu pătrunde complet.
- Păstrați vârful curat în timpul funcționării. Acumularea de stropi pe suprafața vârfului în timpul tăierilor lungi degradează progresiv forma flăcării de preîncălzire și poate cauza deviarea fluxului de oxigen de tăiere. O scurtă pauză pentru a curăța cu un fișier de curățare a vârfurilor restabilește performanța fără o oprire completă.
- Închideți combustibilul înainte de oxigen la oprire. Când opriți lanterna, închideți mai întâi supapa de combustibil, apoi oxigenul de tăiere, apoi oxigenul de preîncălzire. Această secvență previne o stare bogată în combustibil la vârf în timpul opririi, care este cauza principală a depunerilor interne de funingine și a revenirii la următoarea aprindere.
- Respectați toate măsurile de siguranță fără excepție. Dispozitivele de blocare a fulgerului pe ambele furtunuri, testarea scurgerilor înainte de fiecare sesiune și EIP corect nu sunt negociabile. Pentru o listă completă de verificare a siguranței specifice vârfurilor de tăiere a pistolului, consultați ghidul nostru despre măsuri de siguranță pentru tăierea vârfurilor torței .
Diagnosticarea calității proaste a tăierii
Majoritatea defectelor tăiate cu oxi-combustibil se regăsesc în una dintre cele patru cauze fundamentale: dimensiune greșită a vârfului, presiune incorectă, viteza de deplasare necorespunzătoare sau un vârf contaminat sau uzat. Tabelul de mai jos acoperă cele mai frecvente simptome și acțiunile lor corective.
| Simptom | Cauza cea mai probabilă | Acțiune corectivă |
|---|---|---|
| Zgură grea / zgură tare care nu se desprinde curat | Viteza de deplasare prea mare; presiunea oxigenului prea scăzută; vârful prea mic pentru grosime | Viteză mică de deplasare; crește presiunea oxigenului la specificațiile diagramei de vârf; măriți dimensiunea vârfului |
| Marginea superioară rotunjită, lată | Distanța de distanță prea mare; viteza de deplasare prea mica | Reduceți distanța la 1/8–1/4 inch; crește viteza de deplasare |
| Față decupată sau tăiată neregulată | Orificiile vârfului înfundate sau deteriorate; instabilitate a flăcării | Curățați sau înlocuiți vârful; verificați dacă există orificii îndoite sau stropite |
| Tăierea nu pătrunde în adâncime (în special placa groasă) | Presiunea oxigenului prea scăzută la torță (cădere de presiune); alezajul vârfului prea mic | Măsurați presiunea la lanternă cu manometre de testare; compensa la regulator; verificați dimensiunea vârfului |
| Timp de preîncălzire excesiv înainte de a începe tăierea | Tip greșit de vârf pentru gaz combustibil (prea puține/orificii de preîncălzire mici pentru propan/propilenă) | Treceți la un vârf de propan sau propilenă cu orificii de preîncălzire mai mari |
| Linie de tăiere ondulată sau în derivă | Instabilitatea mâinii torței; viteza de deplasare neuniformă | Utilizați o șină de ghidare sau o clemă dreaptă; mâna de tăiere a curelei pe piesa de prelucrat |
| Retur sau popping persistent | Supraîncălzirea vârfului; distanță prea mică; fața vârfului contaminată | Creșterea distanței; lăsați vârful să se răcească; curățați fața vârfului; verificați pentru blocarea stropilor |
Sfat de întreținere și când să înlocuiți
Vârfurile de tăiere se uzează previzibil, iar majoritatea pierderilor de performanță legate de uzură pot fi recuperate cu o întreținere simplă. Orificiile de preîncălzire sunt primul punct de degradare: stropii din zona de tăiere se acumulează pe fața vârfului, blocând parțial orificiile și deformând forma flăcării de preîncălzire. Un set de fișiere pentru curățarea vârfurilor - dimensionate pentru a se potrivi cu diametrele orificiilor vârfurilor dvs. - elimină această acumulare în câteva secunde. Curățați întotdeauna de-a lungul axei orificiului, nu peste el, pentru a evita mărirea sau remodelarea orificiului.
Orificiul central de tăiere a oxigenului este mai durabil, dar nu este imun la deteriorare. Semnele de uzură ale găurii includ o formă vizibilă a gurii în clopot la ieșirea găurii, găuri pe pereții găurii vizibile la mărire și un flux de oxigen tăiat care se împinge în evantai, mai degrabă decât să mențină un jet strâns și coerent. Un orificiu de tăiere uzat nu poate fi restabilit prin curățare - vârful necesită înlocuire.
Înlocuiți vârful imediat dacă este prezentă oricare dintre următoarele condiții: fisuri sau crăpături în corpul vârfului; orificii care nu pot fi rotunjite cu un agent de curățare a vârfurilor; o ieșire de foraj care este vizibil deformată; sau inversări repetate chiar și după curățare și restabilirea distanței corecte. Utilizarea unui vârf deteriorat este un pericol pentru siguranță, nu doar o problemă de calitate. Pentru vârfurile din două piese, inspectați componentele interioare și exterioare separat - adesea o singură piesă necesită înlocuire, reducând costurile de întreținere.
Păstrați vârfurile într-un suport sau cutie dedicat pentru a proteja orificiile și ieșirea găurii de daune fizice. Chiar și mici lovituri sau înțepături ale vârfului de la căderea pe o podea tare pot distorsiona orificiile de preîncălzire suficient pentru a necesita înlocuirea prematură.