De ce oțelul inoxidabil necesită o abordare diferită
Oțelul inoxidabil rezistă la coroziune datorită conținutului său de crom - de obicei 10% sau mai mult - care formează un strat de oxid pasiv la suprafață. Același strat este ceea ce îl face neiertător în atelierul de sudură. Căldura este problema centrală: oțelul inoxidabil conduce căldura cu aproximativ o treime la fel de eficient decât oțelul moale, ceea ce înseamnă că energia din arc rămâne concentrată în apropierea zonei de sudură în loc să se disperseze. Rezultatul este acumularea rapidă a căldurii, riscul crescut de deformare și, dacă temperaturile sunt împinse prea sus, un fenomen numit sensibilizare, în care carburile de crom precipită la granițele granulației, iar metalul își pierde rezistența la coroziune exact acolo unde aveți cea mai mare nevoie.
Contaminarea este a doua variabilă majoră. O perie de sârmă de oțel carbon, un disc de șlefuit care a atins anterior oțel moale sau ulei din mâinile goale pe metalul de bază pot introduce materiale străine în zona de sudură, porozitatea însămânțată sau eventuala ruginire. Sudarea oțelului inoxidabil este un proces în care pregătirea reprezintă cea mai mare parte a calității finale a sudurii - ținerea sub control a variabilelor de căldură și contaminare înainte de începerea arcului este ceea ce separă sudurile curate, rezistente la coroziune de cele care nu funcționează.
Vestea bună este că procesul poate fi învățat. Sudarea TIG, MIG și cu stick funcționează toate pe inox, fiecare potrivit pentru diferite grosimi de material și contexte de aplicare. Înțelegerea procesului de utilizat – și de ce – este prima decizie care trebuie să fie corectă.
Alegerea corectă a procesului de sudare
Trei procese domină sudarea oțelului inoxidabil în practică. Fiecare are un punct dulce definit.
sudare TIG (GTAW) este alegerea de precizie. Un electrod de tungsten neconsumabil produce arcul în timp ce tija de umplutură este alimentată manual, oferind sudorului un control complet independent asupra aportului de căldură și asupra ratei de depunere a umpluturii. Funcționează pe DCEN (negativ electrod de curent continuu) cu ecranare cu argon 100%, TIG produce cele mai curate suduri pe inox - practic fără stropi, aspect excelent al cordonului și zonă minimă afectată de căldură atunci când tehnica este bună. Este standardul pentru foi subțiri (sub 3 mm), lucrări de conducte, echipamente de calitate alimentară și orice aplicație în care sudura finită va fi vizibilă. Schimbul este viteza: TIG este lent, iar dexteritatea manuală necesară necesită practică pentru a se dezvolta.
sudare MIG (GMAW) se potrivește secțiunilor mai grele și volumelor de producție mai mari. Sârma se alimentează continuu, ceea ce crește semnificativ rata de depunere în comparație cu TIG. Pe inox, tehnica de împingere este standard - ținând pistolul la aproximativ 90 de grade cu un unghi de deplasare de 5-15 grade - care menține o acoperire mai bună a gazului peste băltoacă. Selectarea gazului de protecție este mai complexă decât pentru oțelul carbon: CO₂ pur dăunează inoxidabilului, iar argonul pur produce un arc rece și lent. Cele mai comune gaze de lucru sunt un tri-mix de 90% heliu / 7,5% argon / 2,5% CO₂ pentru transferul în scurtcircuit sau un amestec 98% argon / 2% oxigen pentru transferul arcului de pulverizare. Găsirea greșită a amestecului de gaz este una dintre cele mai frecvente cauze ale rezultatelor slabe MIG din inox.
sudare cu stick (SMAW) este cea mai îngăduitoare dintre cele trei în ceea ce privește pregătirea suprafeței și este viabilă pentru lucrările pe teren sau secțiuni mai groase în care echipamentele TIG sau MIG nu sunt practice. Electrozii (E308, E316 sau E309 pentru îmbinări metalice diferite) conțin flux care generează propria sa ecranare, eliminând nevoia de gaz extern. Aportul de căldură este mai mare și mai puțin controlabil decât TIG, ceea ce face ca deformarea pe secțiunile subțiri să fie un risc real. Pentru reparații structurale și fabricație grea, stick-ul este o opțiune practică și eficientă.
| Proces | Cel mai bun interval de grosime | Gaz de protecție | Controlul căldurii | Nivel de calificare |
|---|---|---|---|---|
| TIG (GTAW) | Subțire spre mediu (<3 mm ideal) | 100% argon | Excelent (pedala de picior / puls) | Înalt |
| MIG (GMAW) | Mediu spre gros (3 mm) | Tri-mix sau amestec Ar/O₂ | Bun (viteza firului/tensiune) | Moderat |
| Stick (SMAW) | Secțiuni groase / reparații pe teren | Niciuna (protejat împotriva fluxului) | Limitat | Moderat |
Pregătirea suprafeței și controlul contaminării
Pregătirea pentru sudarea inoxidabilului este mai strictă decât pentru oțelul carbon, iar regulile merită tratate ca nenegociabile. Prima este separarea sculelor: păstrați un set dedicat de perii, polizoare și cleme numai pentru inox. Odată ce o perie de sârmă sau un disc abraziv intră în contact cu oțelul carbon, acesta poartă contaminarea cu fier care se va transfera la inoxidabil la contact, înglobând particule care corodează și subminează stratul pasiv. Etichetați instrumentele și impuneți separarea în mod constant.
Suprafața în sine trebuie să fie curățată de ulei, grăsime, vopsea, urme de cerneală și oxidare înainte de sudare. Acetona sau un degresant inoxidabil dedicat pe o cârpă curată gestionează contaminarea organică. Pentru oxidare sau calcar de frezat pe marginile tăiate, utilizați un abraziv fără fier sau un disc lamelar clasificat pentru inoxidabil - niciodată un disc care a atins oțel carbon. Metoda de tăiere contează și ea: tăierea cu plasmă și tăierea cu laser sunt preferate față de tăierea cu oxiacetilenă pentru inox, deoarece evită contaminarea cu carbon la marginea tăiată. Dacă tăierea cu oxiacetilenă este inevitabil, marginea trebuie șlefuită înapoi înainte de sudare.
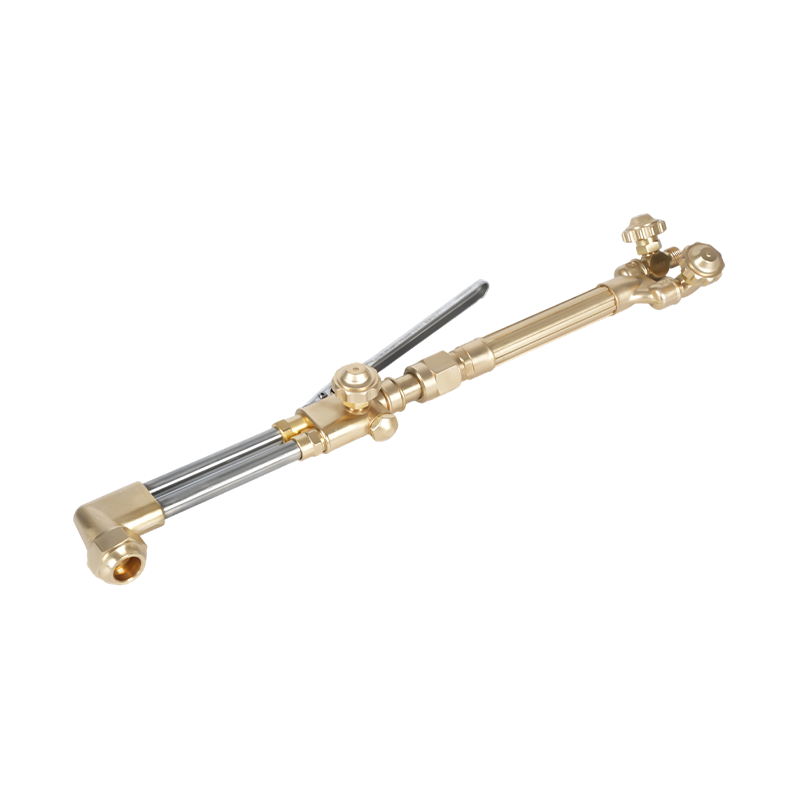
Îmbinarea trebuie să fie strânsă. Golurile din rădăcină care depășesc 1,5 mm cresc riscul de ardere și pătrundere inconsistentă în rădăcină, în special pe materialul subțire. Sudurile de prindere la intervale de 50 mm sau mai puțin țin îmbinarea în poziție și reduc deformarea în timpul cursului principal de sudare. A accesoriu de tăiere și sistem de mâner a pistoletului evaluat pentru controlul de precizie a gazului este instrumentul potrivit pentru orice lucrare de tăiere cu oxicombustibil sau de preîncălzire care precede sudarea inoxidabilului, asigurând livrarea constantă a flăcării fără a contamina zona tăiată.
Controlul căldurii: provocarea tehnică de bază
Gestionarea căldurii în sudarea oțelului inoxidabil se rezumă la două obiective: obținerea unei fuziuni complete fără supraîncălzirea metalului de bază și distribuirea uniformă a căldurii pentru a preveni deformarea. Ambele necesită o tehnică deliberată, mai degrabă decât să se bazeze pe mașină pentru a compensa.
Temperatura interpass este variabila cheie de control pentru sudurile cu mai multe treceri. Temperatura maximă între treceri pentru oțelurile inoxidabile austenitice (clasele 304 și 316 cele mai frecvent întâlnite) este în general menținută la 150°C (300°F). Depășirea acestui risc riscă precipitarea carburilor și sensibilizarea. Pe TIG, o setare a impulsului reduce intrarea medie de căldură fără a sacrifica penetrarea - curentul de vârf realizează fuziunea, în timp ce curentul de fundal permite metalului să se răcească ușor între impulsuri. La MIG, ajustările vitezei de alimentare și a tensiunii obțin un efect similar; un diametru de sârmă mai îngust reduce, de asemenea, curentul necesar pentru o anumită adâncime de penetrare.
Pentru curse mai lungi de sudură, săriți sudarea (deplasarea periodică într-o secțiune diferită a îmbinării, mai degrabă decât sudarea continuă într-o direcție) distribuie căldura mai uniform și reduce gradientul termic care provoacă deformarea. Sudarea backstep - sudarea în trepte scurte în direcția opusă progresiei generale a sudurii - este o altă tehnică eficientă pentru gestionarea acumulării de căldură în secțiunile restrânse. Barele de răcire, plăcile de suport din cupru și radiatoarele plasate adiacent zonei de sudură absorb, de asemenea, excesul de energie și mențin temperaturile între treceri în interval.
Presiunea exactă a gazului la regulator este la fel de importantă ca și tehnica de sudare în sine. Fluxul insuficient de gaz de protecție lasă bazinul de sudură neprotejat, provocând oxidare și porozitate. Debitul excesiv creează turbulențe care atrage aerul atmosferic în scut. Un calibrat regulator de presiune a gazului potrivit procesului de sudare și cerințelor de debit este controlul de bază pentru menținerea unei acoperiri consistente de gaz pe toată durata sudurii.
Echipamente esențiale: torțe, sfaturi și siguranță
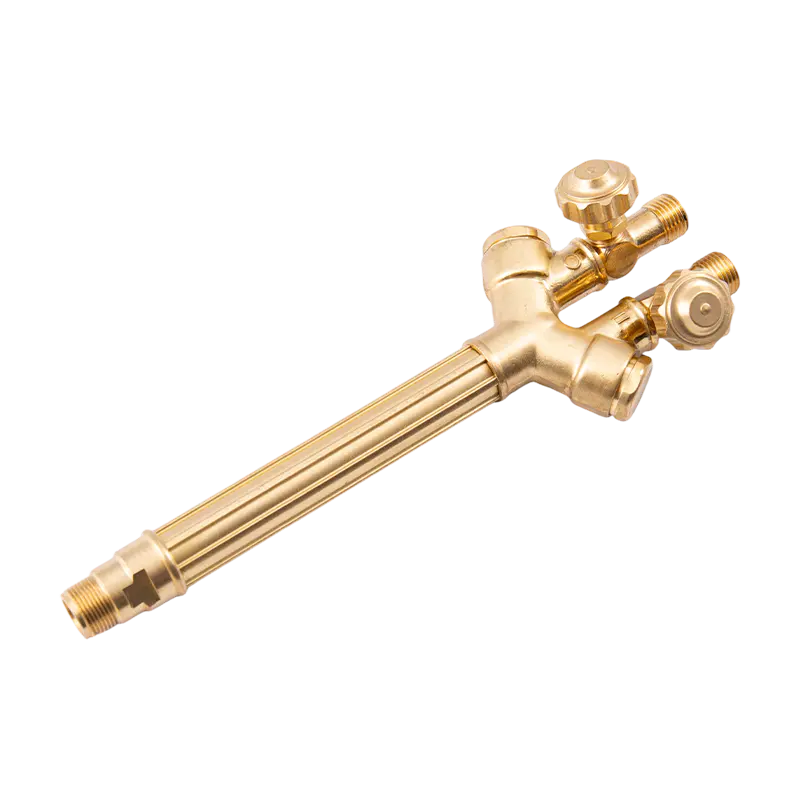
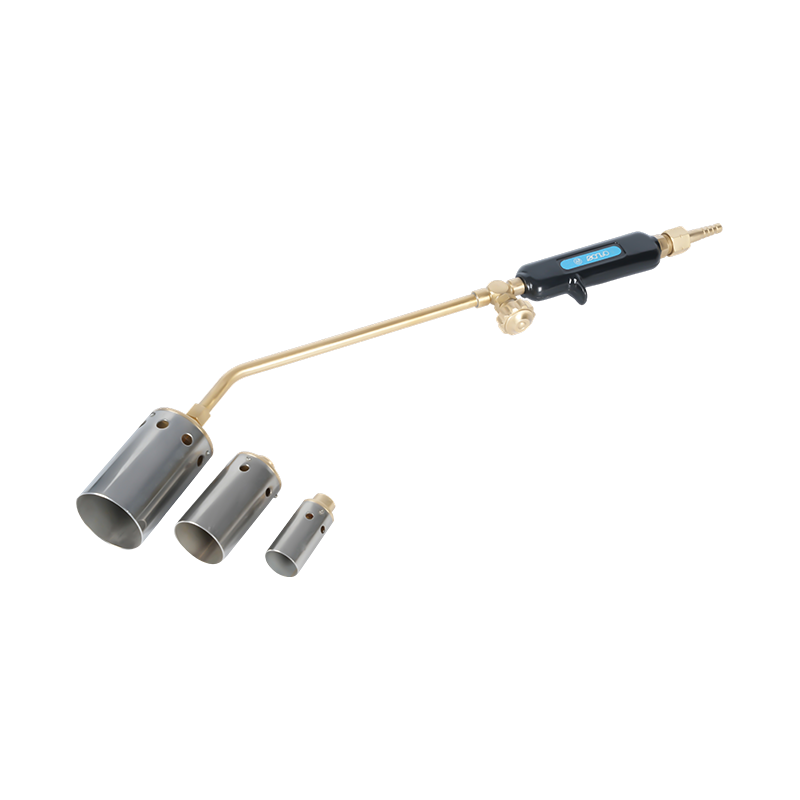
Lanterna și consumabilele sale sunt locul în care tehnica și echipamentul se intersectează. Pentru lucrările cu oxicombustibil adiacente fabricării inoxului - preîncălzirea calităților feritice sau martensitice, reducerea tensiunilor post-sudare sau operațiunile de tăiere a piesei de prelucrat înainte de sudare - calitatea și întreținerea pistolului afectează direct rezultatul. Un bine intretinut lanterna de încălzire concepută pentru controlul precis al flăcării în aplicațiile de prelucrare a metalelor furnizează aportul de căldură controlat și constant pe care îl necesită inoxidabilul, fără supratensiunile sau incendiile care contaminează zona de lucru sau deteriorează metalul de bază.
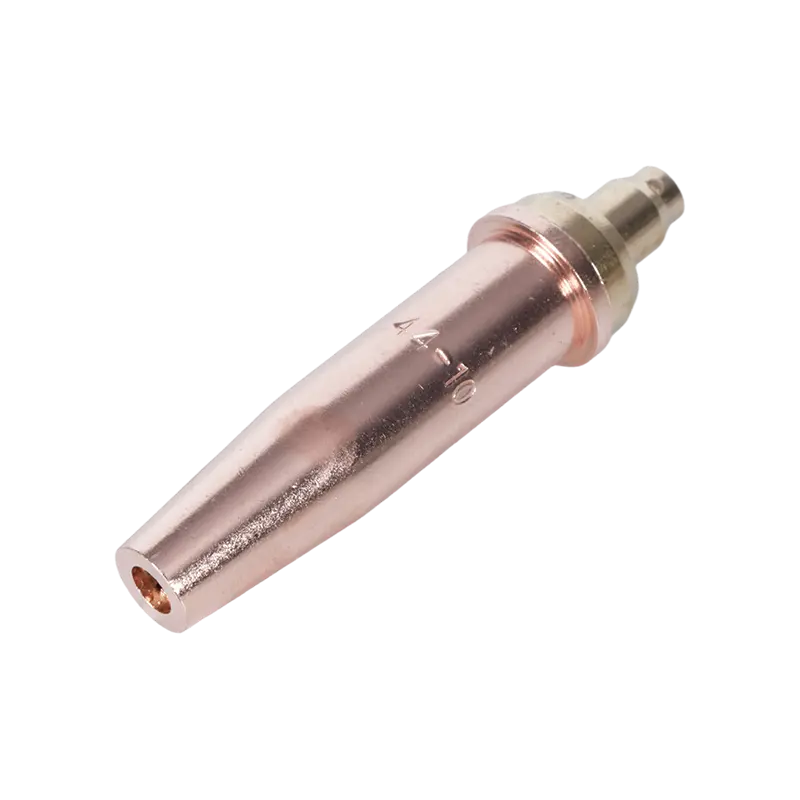
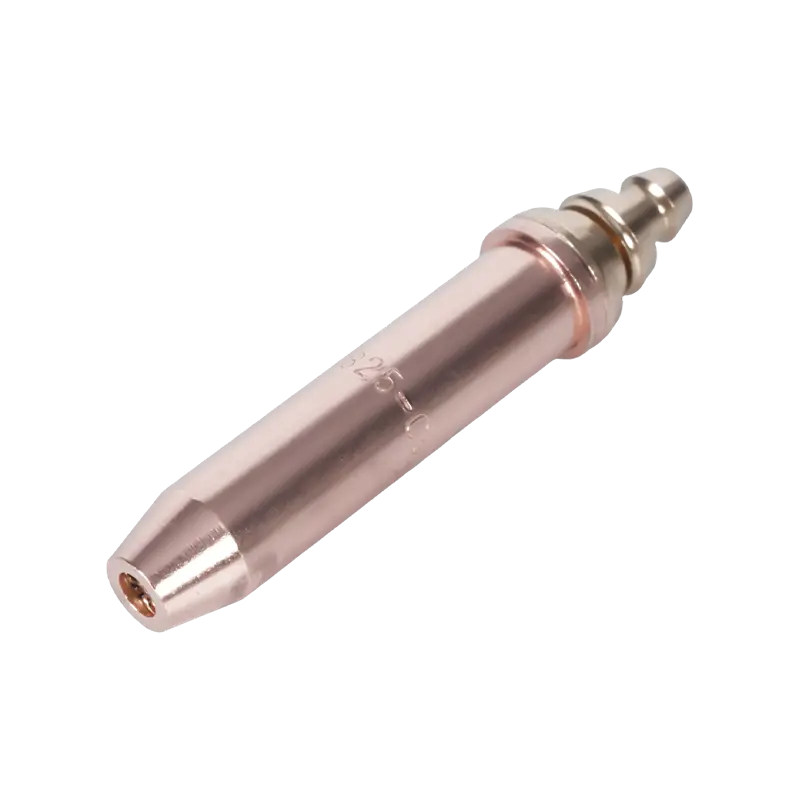
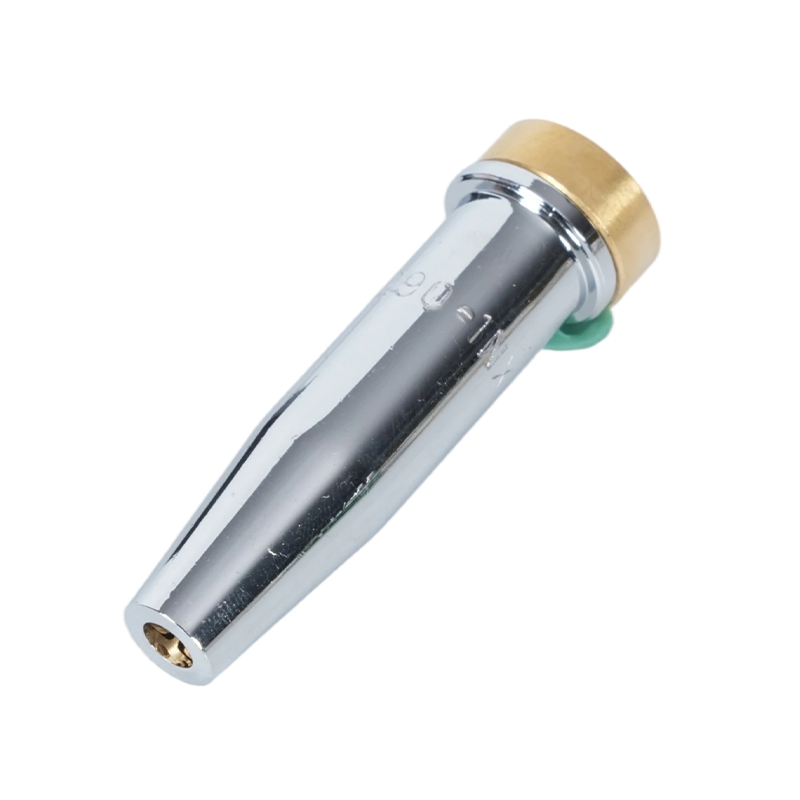
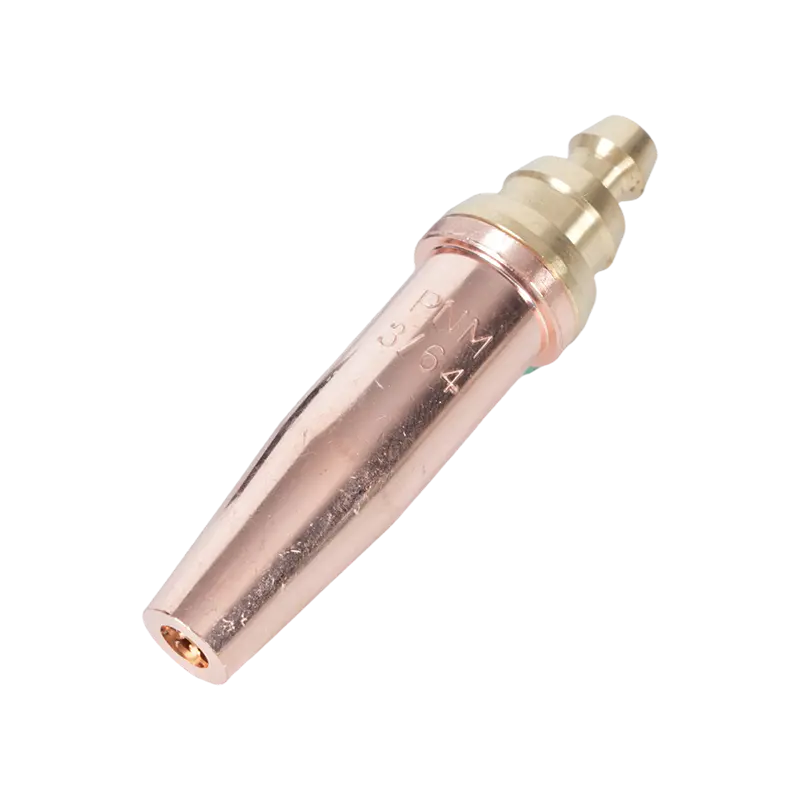
Vârfurile torței determină caracteristicile flăcării. Dimensiunea corectă a vârfului pentru grosimea materialului și tipul de gaz afectează atât eficiența de încălzire, cât și calitatea muchiei tăiate dacă este implicată tăierea. Vârfurile pistoletului de tăiat și duzele selectate pentru combinația specifică de gaz și material asigurați o margine curată, fără oxidare, care necesită reluare minimă înainte de sudare. Utilizarea unui vârf subdimensionat pentru stoc gros provoacă tăiere incompletă; un vârf supradimensionat introduce căldură excesivă care distorsionează materialul din jur.
Flashback - condiția în care flacăra se propagă înapoi în corpul pistolului sau furtunul - reprezintă un risc serios de siguranță în orice configurație de oxi-combustibil, iar mediile de fabricare a inoxului nu fac excepție. Dispozitive de declanșare a luminii inverse instalate la conexiunile lanteței și regulatorului întrerupeți cursa inversă a flăcării înainte ca aceasta să ajungă la furtun sau la alimentarea cu gaz. Aceste dispozitive sunt o componentă de siguranță obligatorie în mediile profesionale de sudare, nu un upgrade opțional. Îndrumările de reglementare din partea organismelor, inclusiv Societatea Americană de Sudare, întăresc utilizarea lor ca practică standard pe orice sistem de oxi-combustibil. Pentru o imagine de ansamblu cuprinzătoare a selecției procesului de sudare și a compatibilității cu metalul de umplutură pentru aplicațiile din inox, Ghidul complet de sudare al NS ARC care acoperă gazul de protecție, selecția firelor și cele mai bune practici pentru inox este un punct de referință util pentru specificatori și producători.