Două lucruri poartă numele de „sudura prin cablu” în industrie, iar confuzia lor pierde timp. Primul este cablul de sudare în sine - conductorul greu și flexibil care transportă curentul de la o mașină de sudură la electrod și înapoi. Al doilea este procesul de sudare sau lipire a cablurilor împreună, o sarcină care apare în infrastructura electrică, construcții navale și întreținere industrială grea. Ambele contează și ambele au consecințe reale atunci când sunt manipulate incorect.
Acest ghid acoperă construcția, selecția și utilizarea în siguranță a cablurilor de sudură, împreună cu locurile în care echipamentele de sudare cu gaz intră în imagine pentru îmbinarea terminațiilor de cablu și a conductorilor.
Ce înseamnă de fapt sudarea prin cablu
În majoritatea contextelor tehnice și comerciale, „cablu de sudură” se referă la conductorii circuitului secundar utilizați în sistemele de sudare cu arc. Acestea sunt cablurile flexibile care conectează sursa de energie de sudare la suportul electrodului la un capăt și la clema de împământare a piesei de prelucrat pe celălalt. Fără ele, nu curge curent, nu se formează arc și nu are loc sudarea.
Al doilea înțeles este mai literal: acțiunea de a suda sau de a lipi capetele sau corpurile cablurilor împreună - unirea conductoarelor de cupru, terminarea urechilor pe cabluri de grosime grosime sau îmbinarea la căldură a fasciculelor de cabluri izolate. Acest lucru apare frecvent în lucrările de infrastructură energetică, operațiuni miniere, construcții navale și oriunde conductoarele de ecartament mare au nevoie de o conexiune permanentă, cu rezistență scăzută, mai degrabă decât de un conector mecanic.
Ambele aplicații au aceeași provocare fundamentală: curent ridicat, căldură mare și medii fizice solicitante care pedepsesc echipamentele prost alese sau prost întreținute.
Cum sunt construite cablurile de sudare
Un cablu de sudare nu este un cablu electric standard presat în funcțiune. Este proiectat de la zero pentru îndoiri repetate, expunere la căldură, stropi de sudură și manipulare dură pe șantierele unde nimic nu rămâne curat sau staționar mult timp.
Dirijorul este întotdeauna din cupru fin. În cazul în care un fir de construcție standard poate folosi o mână de fire groase, un cablu de sudură folosește sute de fire de cupru subțiri ca păr, îmbinate împreună. Acesta este ceea ce conferă cablului flexibilitatea sa caracteristică - se îndoaie fără să se îndoiască, se înfășoară fără crăpare și se desfășoară fără memorie. Cele mai comune două clase de toroane sunt Clasa K (toroane de 30 AWG, standardul industrial pentru sudarea manuală și puterea portabilă generală) și Clasa M (toroane 34 AWG, opțiunea mai flexibilă utilizată în brațele robotizate de sudură, instalațiile în spațiu îngust și lucrările la conducte).
Jacheta izolatoare este termorezistent, nu termoplastic. EPDM (etilen propilen dien monomer) și neoprenul sunt materialele dominante. Ambele rezistă la stropi de sudură, abraziune, umiditate și expunere la UV. EPDM gestionează mai bine temperaturile extreme și menține flexibilitatea în condiții de frig. Neoprenul oferă o rezistență mai puternică la uleiuri și fluide pe bază de petrol. Nici unul nu funcționează bine în contact prelungit cu benzină sau hidrocarburi similare - un aspect important pe șantierele unde combustibilul și echipamentele de sudare împart același spațiu.
Majoritatea cablurilor de sudură sunt evaluate la 600 de volți, deși există și cabluri de 100 de volți pentru aplicații specifice de joasă tensiune. Temperatura nominală de funcționare este de obicei 90°C sau 105°C, în funcție de compusul izolator utilizat.
Alegerea cablului de sudura potrivit pentru lucrare
Trei variabile determină selecția cablului: puterea, lungimea totală a circuitului și tipul de izolație. Obținerea greșită a oricăruia dintre ele are ca rezultat căderea tensiunii, supraîncălzirea, degradarea accelerată a cablului sau defecțiunea totală sub sarcină.
Ampacitate este curentul maxim pe care un cablu îl poate transporta fără a-și depăși creșterea nominală a temperaturii. Un cablu 2/0 AWG suportă aproximativ 200 de amperi la o lungime totală a circuitului de 50 de picioare. Un cablu 4/0 AWG suportă aproximativ 300 de amperi la aceeași lungime. Acestea nu sunt maxime rigide – ciclul de lucru contează. Un cablu evaluat pentru 200 de amperi la un ciclu de funcționare de 60% se va supraîncălzi dacă este rulat continuu la acel curent.
Lungimea cablului agravează problema. Rezistența crește odată cu lungimea, ceea ce înseamnă căderea de tensiune crește și puterea efectivă la arc scade. Regula practică este de a crește ecartamentul cablului cu cel puțin un AWG pentru fiecare 50 de picioare suplimentare din lungimea totală a circuitului dincolo de linia de bază. Un sudor de 300 de amperi cu 100 de picioare de cablu total are nevoie de 3/0 AWG, nu de 2/0 AWG care ar fi suficient la 50 de picioare. Când aveți îndoieli, măriți dimensiunea - un cablu mai mare este mai rece, durează mai mult și menține calitatea arcului.
Tip izolatie se reduce la mediu. EPDM este alegerea potrivită pentru majoritatea operațiunilor de sudare, în special lucrările în aer liber sau aplicațiile cu climă rece. Neoprenul este opțiunea mai bună acolo unde este posibil contactul cablului cu uleiuri, fluide de tăiere sau lubrifiere. În mediile în care atât echipamentele de tăiere cu gaz, cât și sistemele de sudură cu arc funcționează în imediata apropiere - o configurație obișnuită în atelierele de fabricație și șantierele navale - alegeți izolația care poate gestiona expunerea accidentală la căldură de la lucrul cu pistolul, precum și stropii de sudură.
| Cablu AWG | Aprox. Ampacitate | Aplicație tipică |
|---|---|---|
| 2 AWG | Până la 150A | MIG ușoară, sudare cu arc pentru pasionați |
| 1/0 AWG | Până la 200A | MIG/TIG pentru sarcini medii, fabricație generală |
| 2/0 AWG | Până la 250A | Sudare cu baston de rezistență, oțel structural |
| 3/0 AWG | Până la 300A | Sudare cu arc industrial, cabluri lungi |
| 4/0 AWG | Până la 400A | Sudare de mare putere, conducte, construcții navale |
Unde se potrivește echipamentele de sudare cu gaz
Echipamentele de sudare cu arc și oxi-combustibil funcționează adesea unul lângă celălalt și există sarcini specifice în care echipamentele de gaz preiau conducerea - în special în lucrările de terminare a cablurilor și de lipire a capului.
Atașarea urechilor de cupru la cablurile de sudură de ecartament mare necesită căldură controlată, concentrată pentru a curge metalul de umplutură de lipit sau lipire în butoiul și mănunchiul de toroane fără a arde izolația din spate sau a oxida cuprul. O sertizare cu rezistență se ocupă de acest lucru mecanic, dar pentru îmbinările permanente de înaltă conductivitate - în special în setari miniere, navale și industriale grele - o îmbinare de brazare încălzită cu gaz oferă o rezistență mai mică și o fiabilitate mai bună pe termen lung decât o conexiune sertizată sub cicluri termice repetate.
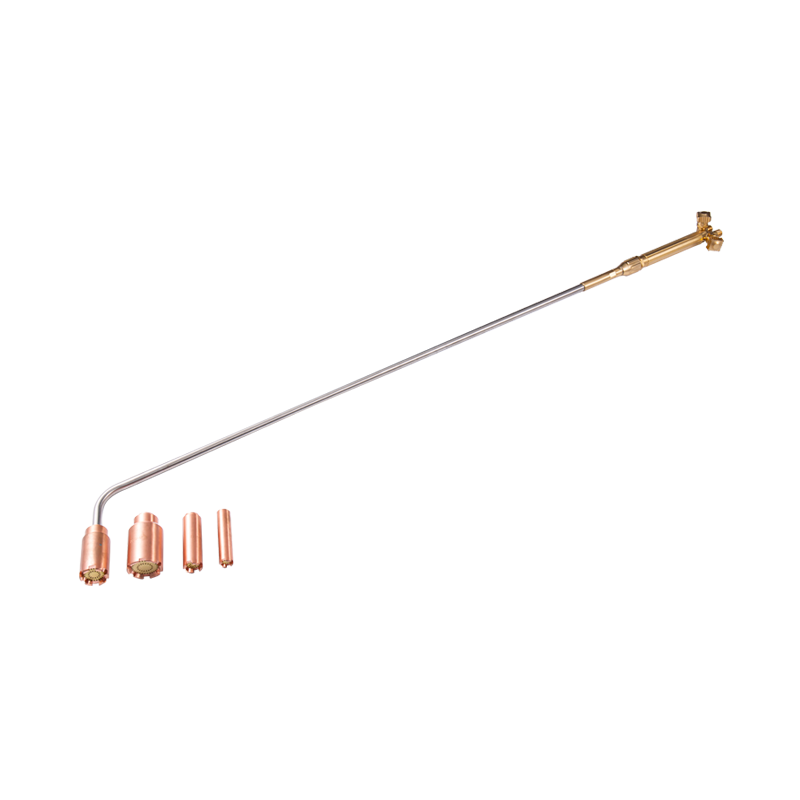
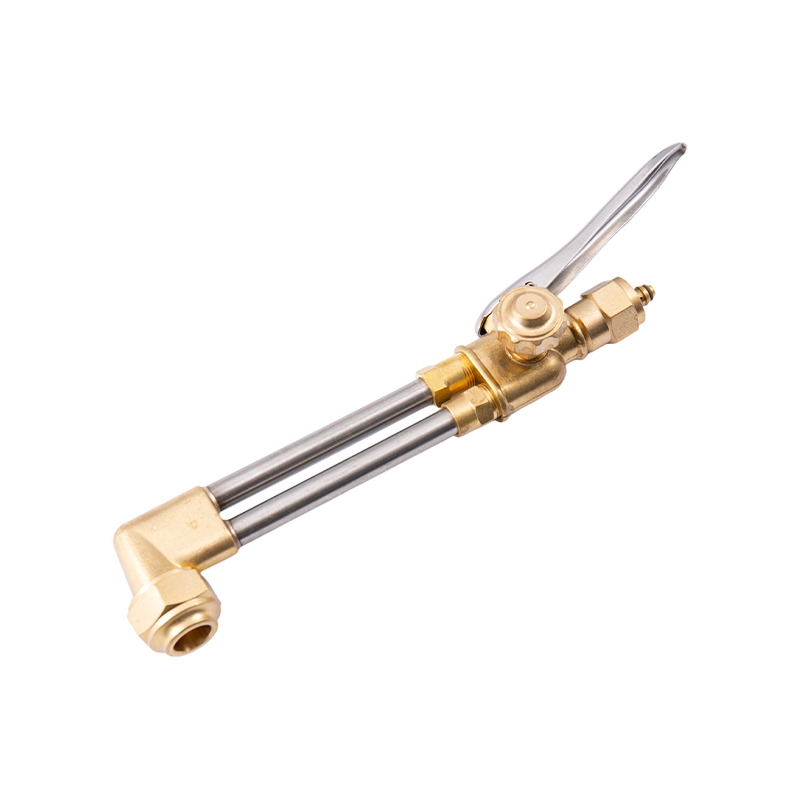
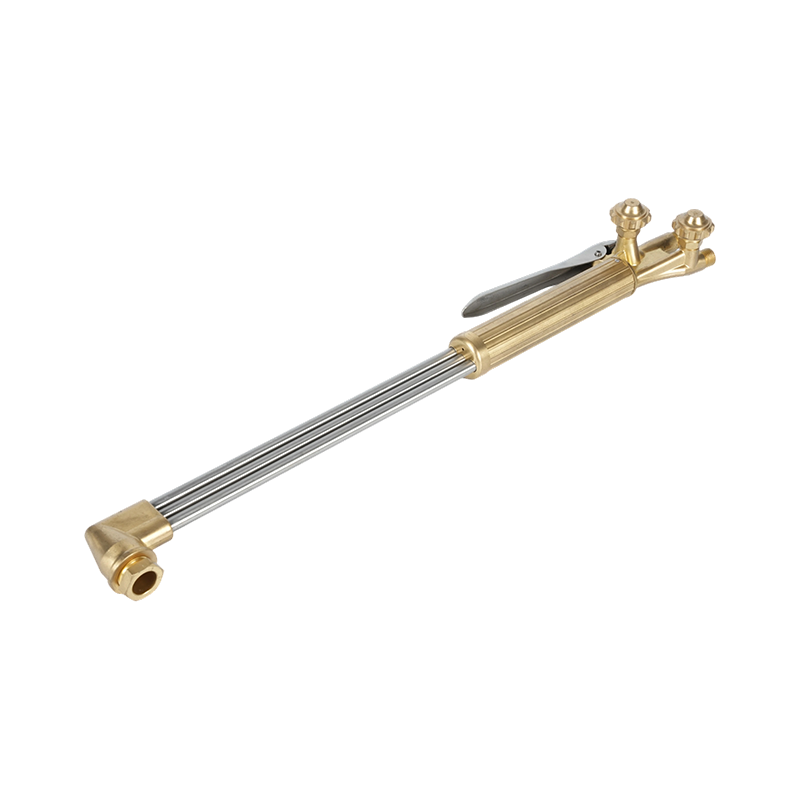
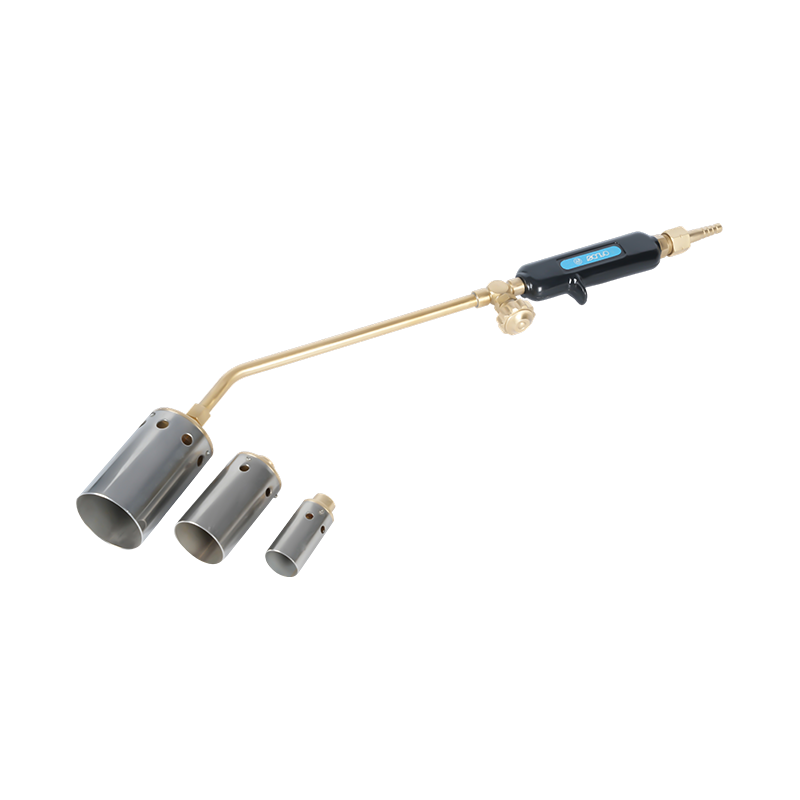
Pistole de încălzire cu oxiacetilenă construite pentru lucrări precise de lipire și îmbinare a cablurilor furnizează puterea termică localizată, reglabilă necesară pentru acest proces. Capacitatea de a regla dimensiunea flăcării și intensitatea căldurii înseamnă că zona îmbinării atinge temperatura de lipire fără a supraîncălzi izolația adiacentă - un echilibru care este dificil de realizat cu flăcări mai mari de tăiere sau sudare. Pentru munca de teren unde portabilitatea contează, a lanterna portabila de sudura si incalzire pe gaz pentru munca de teren oferă aceeași precizie într-un format compact, potrivit pentru spații restrânse și locuri îndepărtate.
Echipamentul de încălzire cu gaz este, de asemenea, utilizat pentru a preîncălzi zonele de terminare a cablurilor înainte de cositorire, pentru a îndepărta capetele de cablu corodate sau gripate de pe echipamentele învechite și pentru a înmuia și reforma învelișurile exterioare de izolație în timpul operațiunilor de reparare a cablurilor în care înlocuirea completă este imposibilă.
Siguranța sudării cablurilor: ce cere OSHA
Cablurile de sudare transportă curent ridicat în medii solicitante, iar cerințele de reglementare există pentru un motiv. Sub Standardul OSHA de sudare cu arc în industria construcțiilor (29 CFR 1926.351) , toate cablurile de sudare și tăiere cu arc trebuie să fie complet izolate, flexibile și evaluate pentru curentul maxim al lucrării în curs. Standardul specifică, de asemenea, că cablul trebuie să nu fie reparat sau îmbinat pe cel puțin trei metri de capătul suportului de electrod. Când cablurile sunt îmbinate, conectorii trebuie să fie izolați și evaluați la cel puțin aceeași capacitate ca și cablul în sine.
Cablurile cu izolația deteriorată, conductoarele goale expuse sau îmbinările compromise trebuie scoase din funcțiune. Standardul general al industriei OSHA merge mai departe - necesită înlocuire, mai degrabă decât reparație, pentru cablurile de sudură deteriorate în majoritatea circumstanțelor. Încercarea de a întinde cu bandă peste o tăietură sau abraziune a izolației și a continua utilizarea cablului este atât o încălcare a conformității, cât și un risc real de electrocutare.
Cerințele suplimentare de siguranță specifice mediilor de sudare a cablurilor includ:
- Sudorii nu trebuie să înfășoare sau să înfileze cablurile cu electrozi în jurul oricărei părți a corpului lor în timpul sudării
- Cablurile de retur la pământ trebuie să aibă o capacitate de purtare a curentului egală sau mai mare decât puterea totală a unităților de sudură pe care le deservesc
- Toate cadrele mașinii de sudură cu arc trebuie să fie împământate prin cablul de circuit sau un conductor separat de împământare
- Cablurile trebuie ținute departe de surse de căldură, margini ascuțite și puncte de strângere care ar putea deteriora izolația
Atunci când echipamentele cu gaz funcționează în același spațiu cu cablurile de sudură și sistemele electrice de sudare, este necesar un strat suplimentar de siguranță. Conductele de oxicombustibil și cablurile electrice trebuie să fie direcționate separat pentru a preveni deteriorarea furtunurilor de gaz prin stropi de arc sau degradarea izolației cablurilor de scurgeri de gaz. Descărcătoare de fulger care protejează liniile de gaz în medii de sudare cu curent ridicat sunt echipamente esențiale oriunde torțele cu gaz și sistemele cu arc împart spațiul de lucru - un eveniment flashback în apropierea unei linii de alimentare cu gaz neprotejată este mult mai periculos decât oricare dintre pericolele izolate. Pentru o privire de ansamblu completă a cerințelor de siguranță pe partea pistoletului, ghidul pe măsuri de siguranță pentru pistolul de tăiere pe care fiecare operator trebuie să le urmeze acoperă întregul protocol.
Inspectia si intretinerea cablurilor de sudura
Cablurile de sudare se defectează treptat, apoi brusc. Faza treptată — fisurarea izolației, oboseala firelor de cupru, slăbirea conectorilor — poate fi prinsă în întregime cu o inspecție disciplinată înainte de utilizare. Faza bruscă implică, de obicei, un scurtcircuit, un arc electric sau o defecțiune a echipamentului care oprește producția și poate răni personalul.
Înainte de fiecare schimb, inspectați lungimea completă atât a cablului electrodului, cât și a cablului de lucru pentru fisuri ale izolației, tăieturi sau deteriorare prin abraziune. Acordați o atenție deosebită capetelor cablurilor din apropierea conectorilor și suporturilor, unde se concentrează stresul mecanic. Verificați toate conexiunile pentru etanșeitate și coroziune - un urechi slăbit sau o conexiune de cupru cu tentă verde introduce rezistență care generează căldură și degradează calitatea arcului.
Izolația pe cablurile EPDM și neopren este rezistentă, dar nu indestructibilă. Sursele obișnuite de deteriorare includ echipamentele de rulare care trec peste cabluri, cablurile acoperite peste marginile structurale ascuțite și contactul prelungit cu scânteile de șlefuire sau căldura pistolului de tăiere. Trecerea cablurilor prin manșoane de protecție în zonele cu trafic intens și menținerea lor departe de podea, acolo unde este posibil, prelungește semnificativ durata de viață.
Înlocuiți cablurile la timp, nu doar în caz de defecțiune. Un cablu care a fost în serviciu zilnic intens timp de doi sau mai mulți ani a acumulat o oboseală semnificativă a firului conductor, chiar dacă mantaua exterioară pare intactă. Rezistența unui cablu obosit este măsurabil mai mare decât a unui cablu nou de aceeași dimensiune, iar degradarea performanței arcului este reală înainte de apariția oricărei deteriorări vizibile. Păstrarea cablurilor de rezervă la fața locului înseamnă că schimbarea cablului durează câteva minute, în loc să închidă o întreagă stație de sudură.