Când stai în fața unui program de producție și un sudor așteaptă lanterna potrivită, prima întrebare nu este care proces arată mai bine pe hârtie. Este pe care operatorii dvs. pot rula în mod consecvent și cât vă costă această alegere în reluare. Răspunsul scurt este: pe MIG, un fir alimentat continuu se topește în îmbinare, ceea ce îl face mai rapid și mai ușor de învățat. Pe TIG, un electrod de wolfram rămâne solid și o tijă de umplere este adăugată separat, ceea ce vă oferă mai mult control, dar necesită mai multă îndemânare. Acea diferență unică conduce orice altă comparație între ele.
Ce se întâmplă de fapt în Arc
MIG înseamnă Metal Inert Gas și se mai numește și GMAW. O bobină de sârmă solidă este alimentată printr-un pistol, se formează un arc între sârmă și piesa de prelucrat, iar firul însuși se topește în sudură. Setați viteza și tensiunea de alimentare a sârmei; Gazul de protecție, fie argon, CO2, fie un amestec, protejează bazinul topit de aer. Acest lucru creează un proces curat, cu depunere ridicată.
TIG înseamnă Tungsten Inert Gas și se mai numește și GTAW. Se produce un arc între un electrod de wolfram și piesa de prelucrat, dar tungstenul nu se topește. Bazinul de sudură este realizat prin topirea metalului de bază și adăugați umplutură dintr-o tijă separată cu mâna liberă. Argonul pur este gazul de protecție obișnuit, iar o pedală sau un declanșator controlează amperajul pe măsură ce sudarea progresează.
Deoarece umplutura este separată în TIG, aportul de căldură este mai ușor de gestionat. Deoarece sârma se autoalimentează în MIG, arcul este menținut de alimentarea sârmei și operatorul are mai puțin la ce să se gândească. Aceasta explică de ce MIG este potrivit în mod natural pentru lucrări mai lungi, mai groase și de volum mai mare, în timp ce TIG își găsește nișa în metale precise subțiri sau greu de sudat.
| Aspect | Sudarea MIG | Sudarea TIG |
|---|---|---|
| Electrod | Sârmă consumabilă, alimentată continuu | Electrod de tungsten neconsumabil |
| Material de umplutură | Sârma de topire este umplutura | Tija de umplere adăugată manual separat |
| Gaz de protecție | Argon, CO2 sau amestec de gaz | Argon sau argon-heliu |
| Controlul amperajului | Setări de tensiune și alimentare a firului | Comandă cu pedala sau cu vârful degetelor |
| Cerință de calificare | Mai jos, mai iertător | Mai înalt, are nevoie de coordonare mână-ochi-picior |
Cum vă afectează diferența magazinul
Viteza de sudare și viteza de depunere
MIG umple rapid un rost, deoarece firul livrează metal non-stop. În oțel carbon de 5 mm, un operator MIG capabil poate face adesea o singură trecere solidă, în timp ce TIG ar necesita mai multe treceri și mai mult timp. MIG rulează bine și la viteze de deplasare mai mari, motiv pentru care este alegerea obișnuită pentru fabricarea structurală și panourile de caroserie.
Calitatea, reprelucrarea și curba de învățare a operatorului
TIG nu produce stropi, ceea ce înseamnă că nu slefuiește sau periază cu sârmă între treceri și lasă o suprafață curată care se potrivește vopsirii și inoxului lustruit. MIG va stropi uneori, iar stropirea devine un cost atunci când produsul necesită finisare cosmetică. TIG este mai ușor de controlat pe trecerile de rădăcină și pe metalele care sunt sensibile la căldură, dar este mai greu de învățat deoarece folosește ambele mâini și un picior.
Unde fiecare proces are mai mult sens
- Foaia subțire de la aproximativ 0,5 până la 3 mm favorizează de obicei TIG, deoarece aportul de căldură mai scăzut reduce arderea.
- Placa de aproximativ 3 mm și mai groasă favorizează de obicei MIG, deoarece productivitatea contează mai mult și materialul poate absorbi căldura mai repede.
- Aluminiul în calibre mai groase este adesea MIG cu un pistol cu bobină; piesele mai subțiri din aluminiu sunt adesea TIG pentru un control mai bun al bazinului de sudură.
- Oțelul inoxidabil care trebuie să arate uniform pe interiorul unui tub sau al unui vas este o aplicație TIG.
Echipamente și consumabile: costul unul lângă altul
Prețul de achiziție al mașinii este doar o parte din imagine. În producție, consumabilele, gazul și orele de muncă decid de obicei care proces este mai economic pentru magazinul dvs.
| Factorul cost | MIG | TIG |
|---|---|---|
| Tip sursă de alimentare | Tensiune constantă / alimentator de sârmă | Curent constant |
| Masina suplimentara | Alimentator de sârmă și pistol | Torță; răcire cu apă pentru cicluri de lucru mari |
| Consumabile | Bobine de sârmă, vârfuri de contact, căptușeli | Electrod de wolfram, tije de umplere, pahare de gaz |
| Consumul de gaz | 15 până la 25 CFH de argon/CO2 | 10 până la 20 CFH de argon pur |
| Costul operatorului | Mai jos cu operatori mai puțin experimentați | Mai mare atunci când sunt necesari sudori calificați |
Dacă forța de muncă este costisitoare și debitul este critic, MIG câștigă pentru majoritatea lucrărilor din oțel și unele din inox. Dacă reprelucrarea și aspectul sunt cele care determină bugetul, TIG se dovedește adesea a fi mai ieftin pe sudură acceptabilă, chiar dacă costă mai mult pe oră.
Preîncălzire, controlul gazului și echipamentele din jurul sudurii
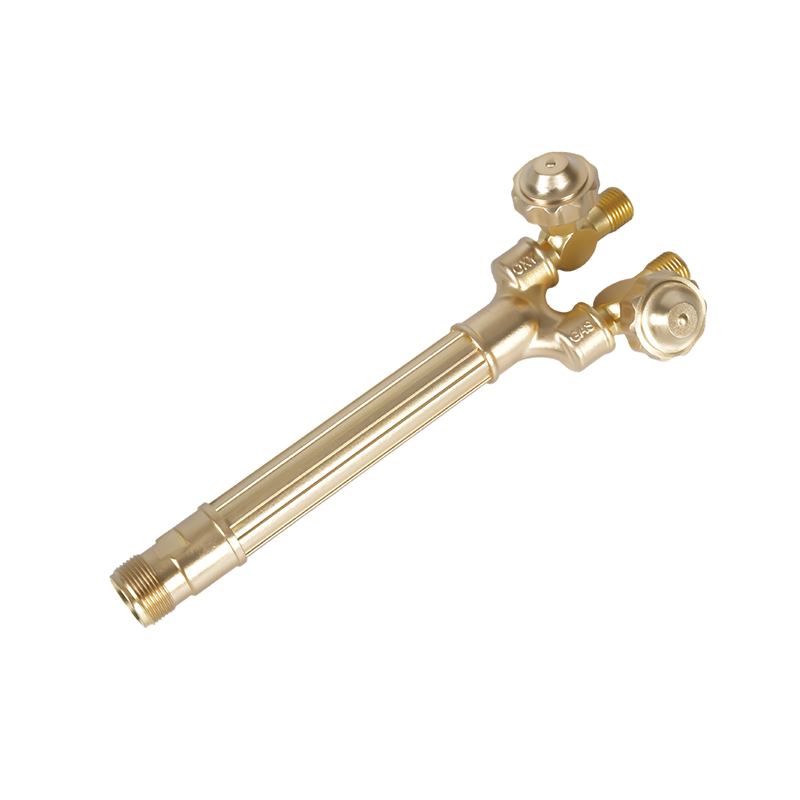
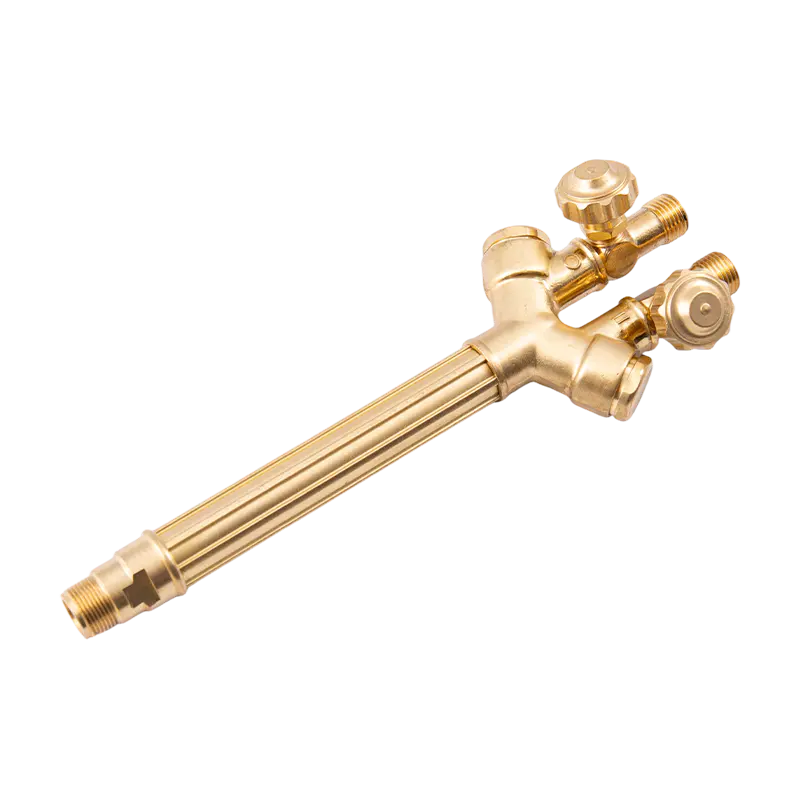
Chiar și atunci când fuziunea reală este MIG sau TIG, celula de lucru nu este niciodată doar mașina de sudat. Un exemplu tipic este o piesă grea din aluminiu sau inoxidabil groasă care necesită preîncălzire înainte de trecerea rădăcinii, pentru a reduce riscul de fisurare a sudurii și pentru a face piscina să se așeze corect. O pistoletă compactă de încălzire cu oxiacetilenă este o modalitate obișnuită de a aduce secțiunea la temperatura pe podea fără a complica configurarea sudurii.
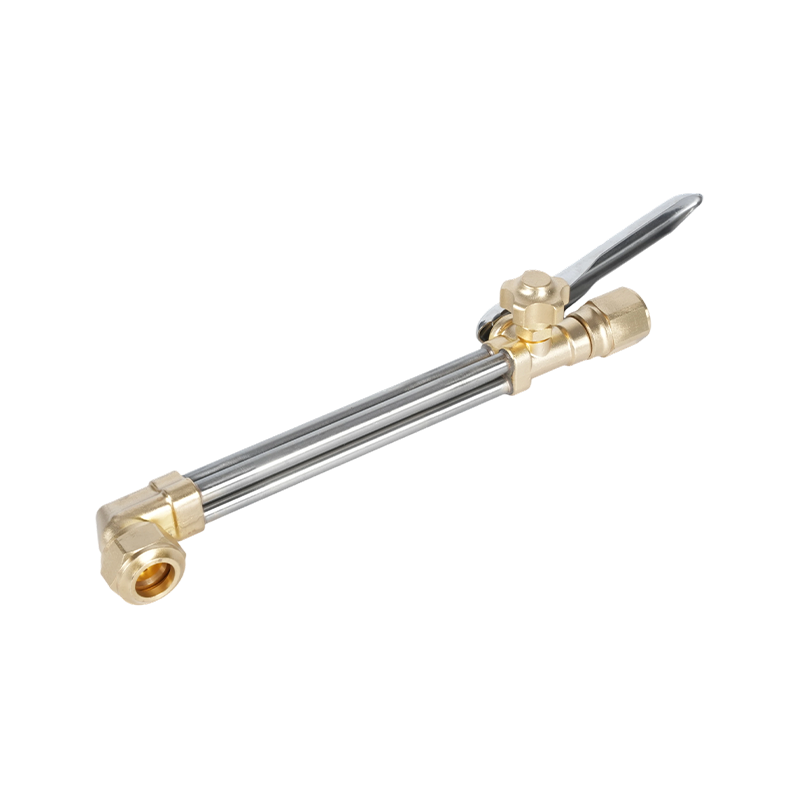
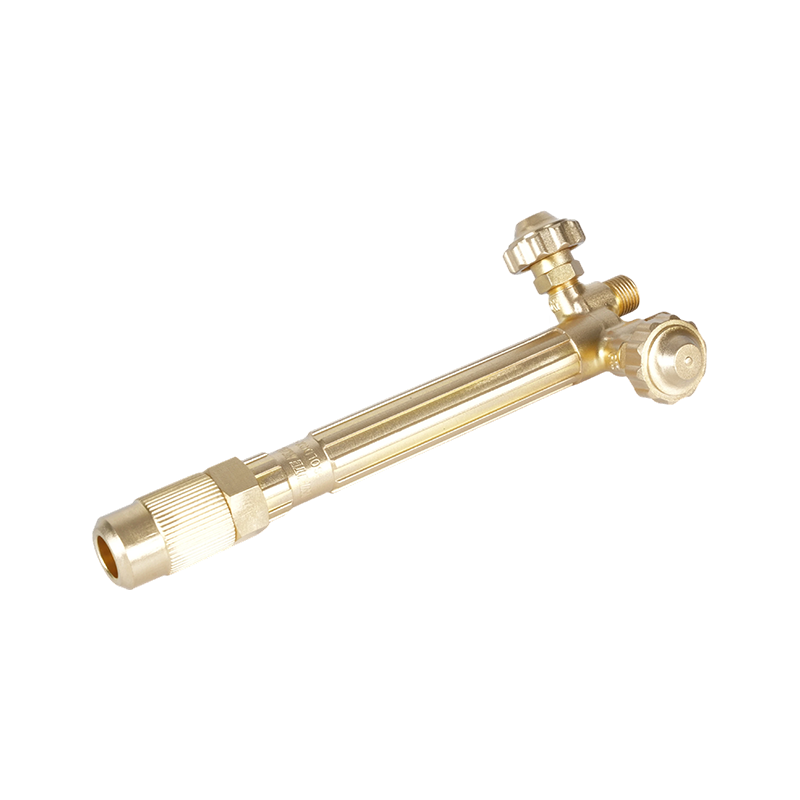
 HE-505 Torță de încălzire cu oxi acetilenă de rezistență pentru preîncălzire și sudare Această pistoletă compactă oferă flacără controlată pentru preîncălzirea metalelor groase înainte de sudare, reducând riscul de fisurare. De asemenea, se ocupă de lipire, recoacere, îndreptare și dezghețare, făcându-l un plus versatil pentru celula de lucru. Vizualizare produs →
Lanternele de încălzire și echipamentele de control al gazului sunt adesea furnizate de același producător care produce accesorii de tăiere, mânere de pistolet și regulatoare de presiune. Procesul pe care îl alegeți nu este singura decizie: instrumentele de sprijin trebuie să fie de încredere atunci când programul este strâns.
Luarea deciziei: Ce să spuneți echipei dvs. de achiziții
Alegeți MIG atunci când volumul de producție este mare, grosimea materialului este peste aproximativ 3 mm, stropii sunt acceptabile și aveți un număr limitat de operatori cu înaltă calificare. Alegeți TIG atunci când aspectul sudurii este o cerință, grosimea peretelui este mică, materialul este sensibil la căldură sau îmbinarea finită trebuie să funcționeze într-un serviciu coroziv sau solicitant mecanic.
Într-un magazin mixt, multe echipe păstrează ambele procese disponibile. TIG poate gestiona trecerea rădăcinii pe țeavă și lucrul inoxidabil care trebuie să arate neted, în timp ce MIG transportă sudurile grele de filet. Compensația nu este despre găsirea unui proces perfect; este vorba despre potrivirea procesului la piesa, volumul și operatorul disponibil.
Când evaluați un furnizor de echipamente de sudură sau tăiere pentru o linie de producție OEM, valoarea este în găsirea unui producător care controlează întregul proces de prelucrare și forjare. Capacitatea de a construi mânere personalizate pentru pistolețe, pistole de încălzire și componente de tăiere cu gaze în interior este ceea ce face achiziția mai previzibilă. Dacă discutați despre un aranjament personalizat de aprovizionare, discutați cu echipa noastră de ingineri despre desenele și cerințele dvs. de producție.