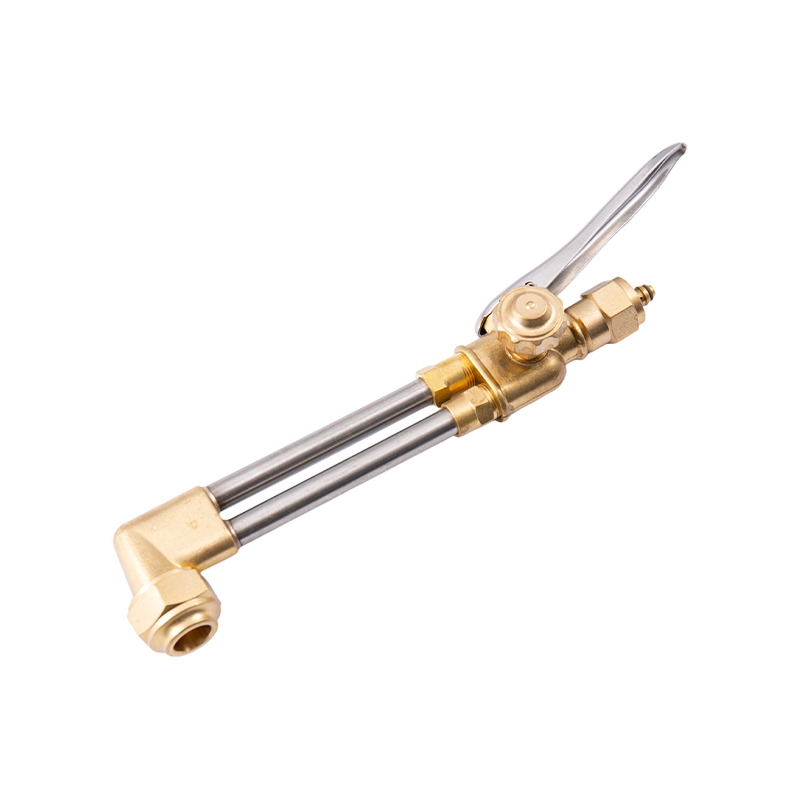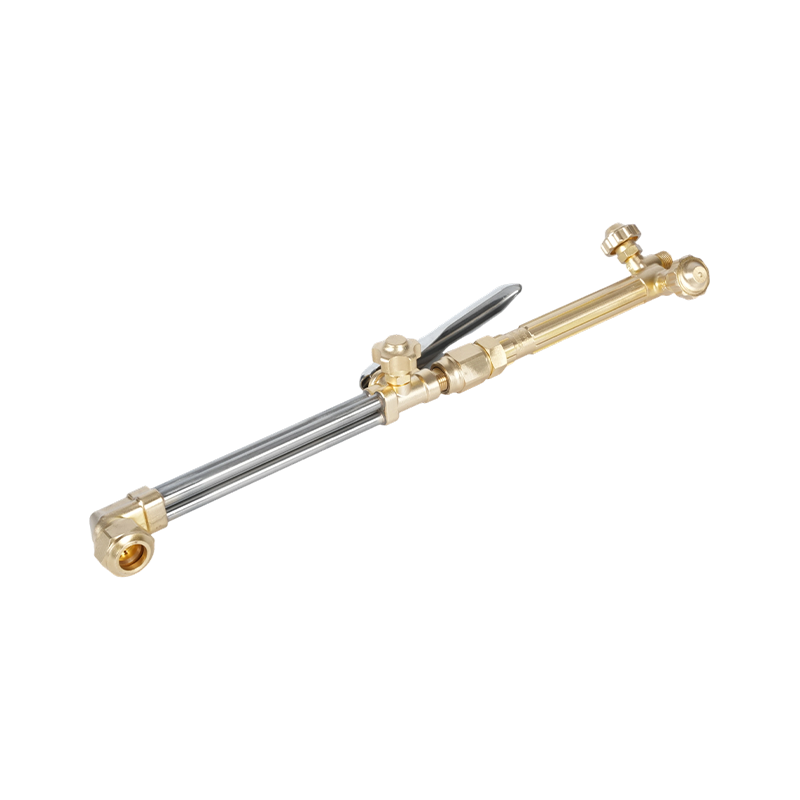
Stația dvs. de lucru are nevoie de o lanternă de tăiere cu gaz, dar în momentul în care începeți să comparați modele, specificațiile nu mai au sens. Fiecare furnizor numește produsul său ca fiind grea, dar mânerele cântăresc diferit, vârfurile se potrivesc diferitelor gaze, iar caracteristicile de siguranță variază de la simple supape de reținere până la protecție completă contra retragerii. După două decenii de fabricare a echipamentelor de tăiere cu oxicombustibil, vă putem spune că procesul de selecție se rezumă la patru întrebări: ce gaz combustibil, ce ciclu de funcționare, ce serie de vârfuri și ce dispozitive de siguranță se află între cilindru și flacără. Răspundeți la cele patru, iar restul este în mare parte compatibilitate.
Gazul combustibil este prima decizie: acetilenă sau propan
O lanternă de tăiere a gazului este proiectată în jurul gazului său combustibil. Acetilena arde la aproximativ 3160°C și rămâne alegerea standard pentru fabricarea generală, lucrările de reparații și orice lucrare care necesită o flacără concentrată, la temperatură ridicată. Propanul arde la aproximativ 2800°C, costă mai puțin pe tăietură și este ales pe scară largă în magazinele de producție care taie oțel în mod continuu. Diferența nu este doar temperatura flăcării. Vârfurile de acetilenă folosesc un număr mic de orificii înguste de preîncălzire; Vârfurile de propan folosesc orificii mai multe și mai mari, deoarece propanul trebuie să curgă la un volum mai mare pentru a furniza aceeași căldură. Corpul pistoletului, mixerul, vârful și regulatorul sunt, prin urmare, marcate pentru un anumit gaz combustibil.
| Proprietate | Acetilena | propan |
|---|---|---|
| Temperatura aproximativă a flăcării | 3160°C | 2800°C |
| Aplicații tipice | Confectii generale, reparatii, sudura | Producție tăiere, încălzire, tablă groasă |
| Designul orificiului de preîncălzire | Mai puține, mai mici | Mai mult, mai mare |
| Presiunea cilindrului | Scăzut, în jur de 15 psi | Depozitat ca lichid, presiune mai mare |
| Costul operațional pe tăiere | Mai sus | Mai jos |
Alegeți mai întâi gazul combustibil, apoi cumpărați un set de corp și vârf de pistoletă pentru gazul respectiv. Dacă magazinul are deja regulatoare și furtunuri, verificați și marcajul de gaz al acestora. Un mâner de pistoletă construit pentru acetilenă nu trebuie utilizat cu propan decât dacă producătorul afirmă în mod explicit că modelul este evaluat pentru ambele gaze. În linia noastră de produse, pistoletele cu oxigen-acetilenă de mare rezistență și pistoletele cu propan sunt modele separate chiar și atunci când mânerul arată la fel, deoarece mixerul intern și scaunele supapei diferă.
Potriviți clasa de serviciu cu programul dvs. de tăiere
Clasa de serviciu vă spune cât de multă căldură poate absorbi și arunca corpul pistolului în timpul lucrului continuu. Lanternele pentru sarcini ușoare sunt dimensionate pentru tablă, tăiere ocazională și întreținere ușoară. Modelele pentru sarcini medii se ocupă de fabricarea generală și tăierea intermitentă a oțelului până la aproximativ 30 mm. Lanternele de mare capacitate sunt construite pentru schimburile de producție, plăci groase și tipul de manipulare la care uneltele mai ușoare nu vor supraviețui. Rețineți că clasa de funcționare a corpului stabilește capacitatea termică, în timp ce dimensiunea vârfului stabilește grosimea maximă a plăcii. Un mâner rezistent nu taie automat oțelul mai gros; vă permite să tăiați mai mult timp fără a se supraîncălzi torța.
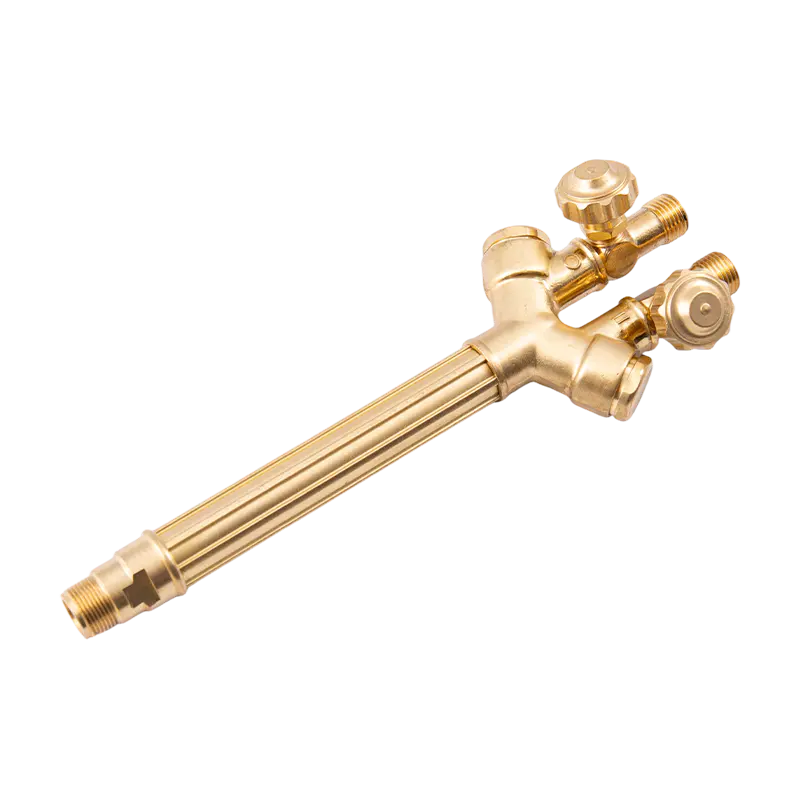
Construcția mânerului este diferența fizică pe care o veți simți la atelier. Alama este materialul clasic deoarece conduce bine căldura, rezistă la impact și oferă pistoletului un echilibru stabil. Este standard pentru mânerele noastre pentru sarcini grele și medii. Aluminiul este mai ușor și apare pe anumite modele pentru operatorii care preferă o greutate redusă a sculei în timpul sesiunilor lungi de sudare sau lipire, dar se îndoaie mai ușor. Compartimentul dintre durabilitate și greutate este o decizie reală de cumpărare, nu un detaliu de marketing.
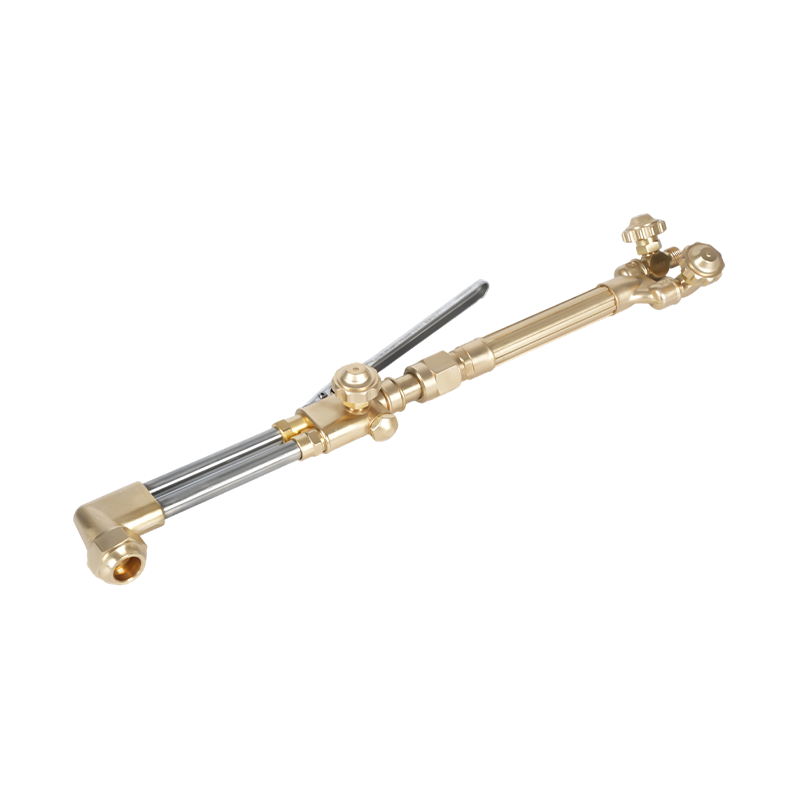
 B400 Torță de tăiere cu oxi-acetilenă, de mână, rezistentă, cu cap din alamă forjată Această lanternă combină un cap durabil din alamă forjată cu un design cu două tuburi pentru un flux stabil de gaz, oferind o adâncime de tăiere de până la 300 mm. Suportă atât duze de acetilenă, cât și de propan, ceea ce o face o alegere versatilă pentru sarcini grele. Vizualizare produs →
Lanterna portabilă de tăiere cu oxigen și acetilenă B400 este un bun exemplu a ceea ce ar trebui să însemne în practică o clasă grea: un corp din alamă, supape de gaz metalice și un scaun de vârf care acceptă vârfuri standard de acetilenă. Modelele de lanternă portabilă combină mânerul, accesoriul de tăiere și adesea un vârf într-un singur ansamblu, ceea ce este convenabil pentru echipele de întreținere care doresc un instrument de încredere fără a gestiona componente separate. Mânerele separate și accesoriile de tăiere oferă mai multă flexibilitate, dar adaugă și mai multe șanse de a ne potrivi gazul combustibil sau geometria scaunului.
Sfaturile de tăiere sunt locul unde se întâmplă cu adevărat tăierea
Tot gazul livrat de corpul pistoletului este modelat într-o tăietură utilizabilă la vârf. Un vârf de tăiere are un orificiu central pentru jetul de oxigen de tăiere, înconjurat de un inel de orificii de preîncălzire. Relația dintre flacăra de preîncălzire și jetul de tăiere, distanța de la fața vârfului la piesa de prelucrat și curățenia acelor orificii determină calitatea tăierii mai mult decât orice altă variabilă. Un vârf cu găuri de preîncălzire înfundate cu carbon produce o flacără neuniformă și o tăiere lentă, indiferent cât de bine construită este lanterna.
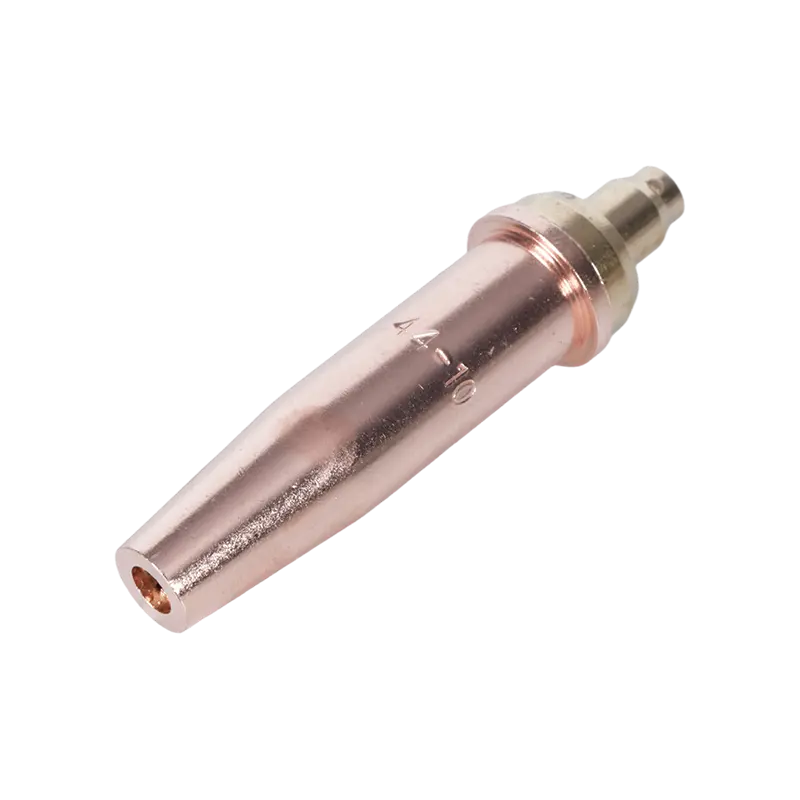
Prima regulă de compatibilitate este gazul combustibil. Vârfurile de acetilenă și propan nu sunt interschimbabile. Dimensiunea și distanța orificiului de preîncălzire sunt diferite, iar folosirea vârfului greșit poate face ca flacăra să ardă înapoi în camera de amestecare. A doua regulă este dimensiunea. Numerele vârfurilor corespund aproximativ grosimii oțelului: un vârf cu numărul 0 sau 1 se potrivește cu tablă de până la aproximativ 6 mm, un vârf cu numărul 2 sau 3 se potrivește cu plăci de 10-25 mm, iar un vârf cu numărul 4 sau 5 este necesar pentru secțiunile de 25-50 mm. Utilizați tabelul de presiune de oxigen al producătorului pentru setarea exactă. Prea puțină presiune a oxigenului produce o margine aspră și zgură resudată; prea multă presiune răcește tăietura și irosește gaz.
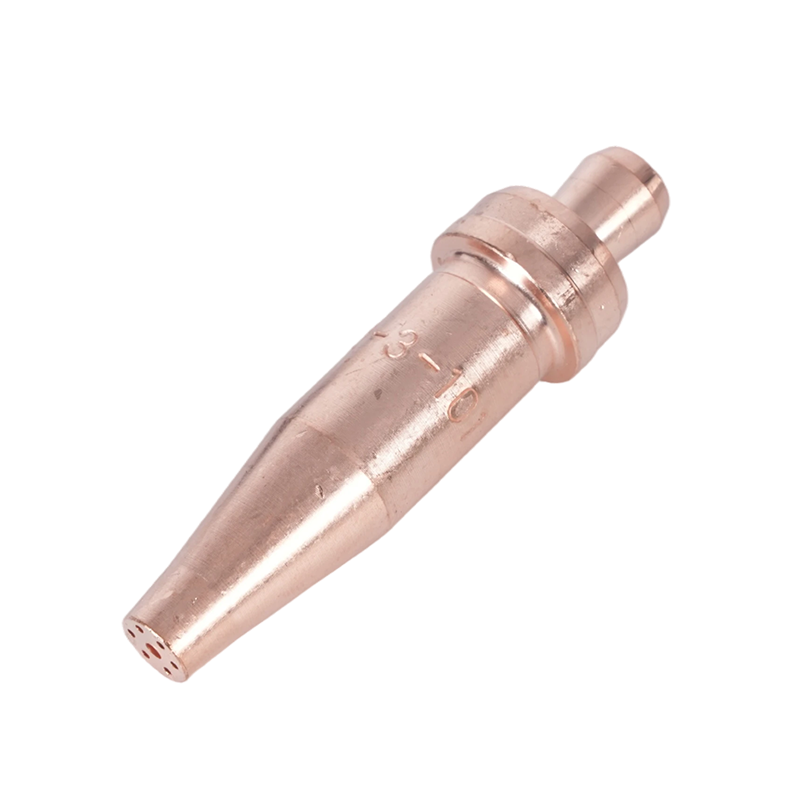
A treia regulă este standardul regional. Vârfurile americane, europene, japoneze de tip M și australiene diferă în ceea ce privește forma filetului, unghiul scaunului și lungimea totală. Un mâner construit pentru un standard nu va așeza corect un vârf de la un alt standard, chiar dacă firul pare familiar. Când comandați o lanternă, confirmați ce standard de vârf folosește și asigurați-vă că vârfurile de înlocuire sunt disponibile de la o sursă locală. Păstrarea unei serii de vârfuri per stație, cum ar fi vârfurile din acetilenă din seria 1502 pentru mânerele noastre pentru sarcini medii și grele, este cea mai simplă modalitate de a evita greșelile atunci când operatorul ajunge în sertarul pieselor de schimb.
 Vârf de tăiere cu acetilenă din seria 1502 pentru torțe grele și medii Conceput pentru a se potrivi cu mânerele standard din acetilenă, acest vârf de cupru oferă un control stabil al flăcării și tăieturi curate în munca solicitantă. Compatibilitatea sa cu duzele din seria 1502 simplifică înlocuirea și menține performanța constantă de tăiere. Vizualizare produs →
Opritorii de flashback aparțin oricărui tren de gaz
Oxigenul și gazul combustibil ajung la lanternă prin furtunuri separate, iar ambele linii au nevoie de protecție. Două moduri de eșec contează. Refluxul are loc atunci când oxigenul de înaltă presiune intră în conducta de combustibil sau când combustibilul se scurge în conducta de oxigen, creând un amestec inflamabil în interiorul furtunului sau al regulatorului. Flashback are loc atunci când flacăra în sine se deplasează înapoi prin vârf, pe lângă camera de amestec și în furtunuri. Un flashback poate sparge un furtun sau poate deteriora regulatorul în câteva secunde, motiv pentru care echipamentul dintre cilindru și lanternă nu este locul potrivit pentru a economisi bani.
Supapele de reținere reprezintă protecția minimă: lasă gazul să curgă doar într-o singură direcție. Dispozitivele de oprire a fulgerului merg mai departe prin stingerea frontului de flacără și etanșarea automată a liniei atunci când are loc un retragere. Montați unul pe conducta de oxigen și unul pe conducta de combustibil, fie la intrarea pistoletului, fie la ieșirea regulatorului, astfel încât întregul furtun să fie protejat. Unele mânere ale pistoletului includ supape de reținere interne ca o caracteristică de bază, dar asta nu înlocuiește un dispozitiv de oprire adecvat. Dispozitivul de declanșare a fulgerului oxi-acetilenă din seria B288 este o unitate compactă care se potrivește în oricare dintre poziții, iar elementul său intern poate fi întreținut atunci când se uzează.
 Oxi-acetilenă Seria B288 Dispozitiv de oprire a retragerii cu element intern care poate fi reparat Acest opritor compact protejează furtunurile pistoletului prin oprirea cursei frontale a flăcării și etanșarea automată a liniei. Elementul său intern deservit și compatibilitatea cu mai multe fitinguri îl fac un upgrade practic de siguranță pentru setările de oxiacetilenă. Vizualizare produs →
Dincolo de hardware, procedura operatorului contează la fel de mult. Furtunurile trebuie purjate înainte de aprindere, lanterna trebuie aprinsă în ordinea corectă, iar zona de lucru trebuie să fie liberă de combustibili. Acoperim setul complet de precauții în articolul nostru despre Măsuri de siguranță pentru pistolul de tăiere cu gaz .
Ce trebuie să verificați înainte de a plasa o comandă
După ce ați stabilit gazul, clasa de serviciu, standardul de vârf și dispozitivele de siguranță, efectuați patru verificări finale înainte de a comanda.
- Marcaj cu gaz pe corpul pistoletului. Mânerul sau accesoriul de tăiere trebuie să fie marcat permanent cu gazul combustibil pentru care este certificat, iar marcajul trebuie să se potrivească cu furnizarea dumneavoastră.
- Compatibilitate cu filet și scaun. Confirmați că filetele de intrare a pistoletului se potrivesc cu ieșirile regulatorului și fitingurile pentru furtun, în special atunci când amestecați echipamente importate. BSP și CGA sunt standarde comune, dar nu sunt interschimbabile.
- Disponibilitate piese de schimb. O lanternă este la fel de utilă ca și consumabilele sale. Solicitați gama completă de vârfuri, kituri de etanșare și timpii tipici de livrare înainte de a vă angaja.
- Capacitate de producție. Pentru cumpărătorii B2B, întrebarea mai profundă este dacă fabrica poate oferi o calitate constantă în volum. Căutați forjarea internă, prelucrarea CNC și capacitatea de măsurare, deoarece acestea determină cât de bine controlează furnizorul precizia filetului, concentricitatea orificiului și finisarea suprafeței.
Aceste verificări contează dacă cumpărați cinci torțe pentru un atelier sau cinci sute pentru distribuție. Un furnizor care produce corpul pistoletului, mânerul, vârfurile, regulatoarele și dispozitivele de declanșare a flaconului sub un singur acoperiș poate confirma compatibilitatea cu gazul în întregul set și poate accepta cerințe personalizate, cum ar fi etichetarea privată sau prelucrarea după desenele dvs. Contactați echipa noastră de ingineri pentru a revizui configurația pistoletului dvs. de tăiere cu gaz și vă vom confirma configurația potrivită a mânerului, vârfului și siguranței pentru aplicația dvs.
O pistoletă de tăiere cu gaz este un sistem, nu o singură componentă
Lanterna de tăiere cu gaz este simplă în principiu și solicitantă în practică. Alegeți mai întâi gazul combustibil, alegeți clasa de sarcină care se potrivește cu modelul dvs. de schimbare, păstrați seria de vârfuri în concordanță cu gazul și grosimea materialului și instalați dispozitive de blocare a fulgerului pe fiecare linie. Dacă rezolvi acele patru puncte înainte de a comanda, lanterna care sosește va fi cea pe care operatorii tăi se pot baza de ani de zile.