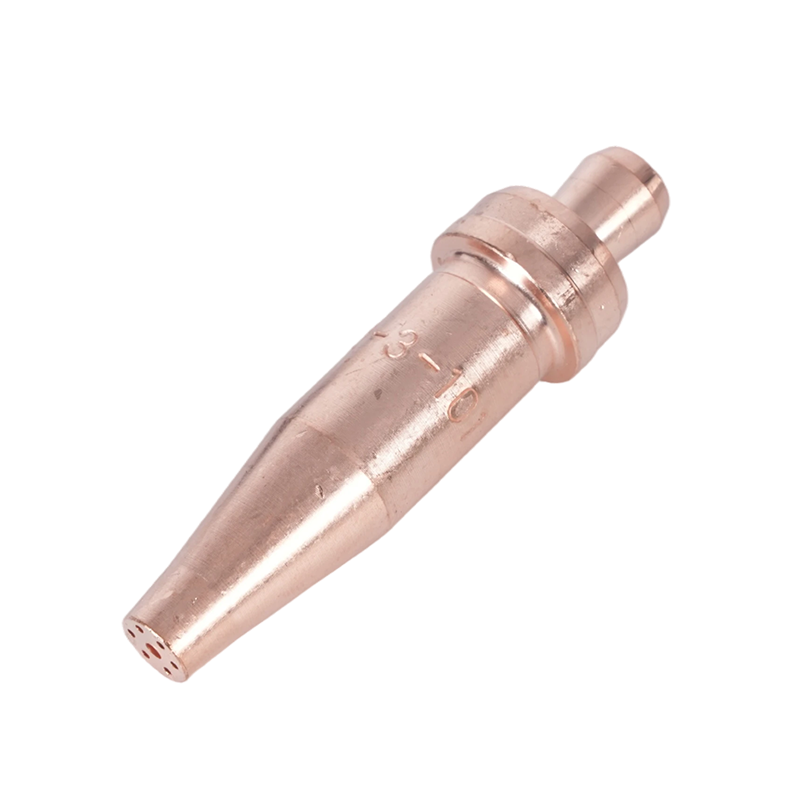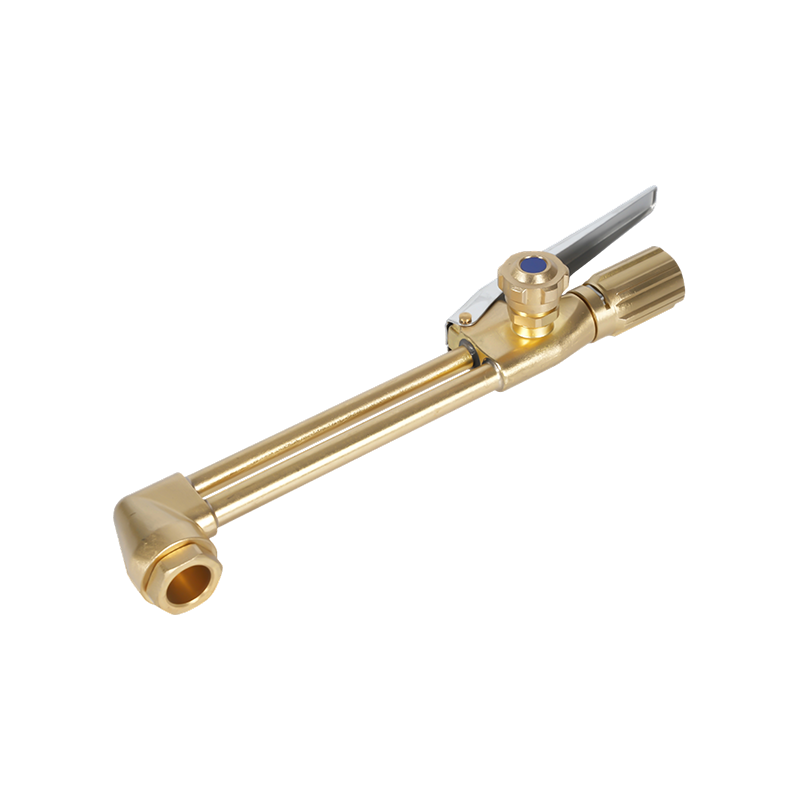
Un sudor ridică o torță cu un vârf de dimensiunea 2, o aprinde, aprinde ceea ce arată ca o flacără neutră și termină în continuare schimbul cu o margine tăiată care trebuie șlefuită și o mărgele care crapă de-a lungul vârfului. Presiunile erau la carte, placa era curată și nimic de pe manometru nu părea greșit. Ceea ce a deplasat a fost flacăra de oxiacetilenă în sine, puțin prea departe în oxigen sau puțin prea departe în acetilenă.
Versiunea scurtă: flacăra este definită de raportul oxigen-acetilenă la vârf, nu numai de cifrele regulatorului. Trei flăcări ies din acest raport, neutru, cementant și oxidant, și fiecare poartă o temperatură diferită, o chimie diferită la metalul topit și un set diferit de sarcini pe care le face bine. Învață să citești conurile și majoritatea defecțiunilor de tăiere și sudare sunt diagnosticate înainte de prima trecere.
De ce contează mai mult raportul decât citirea manometrului
Acetilena arsă în oxigen pur ajunge la aproximativ 3.200 până la 3.500 °C (5.790 până la 6.330 °F), mai fierbinte decât propanul, propilena sau gazul natural în aceeași torță. Acest număr de titlu este valabil doar la un amestec aproape de 1:1. Hrăniți mai multă acetilenă și flacăra se răcește ușor, în timp ce conul interior crește o penă de carbon nears. Hrăniți mai mult oxigen și conul se scurtează, flacăra devine mai aspră, iar oxigenul liber începe să atace oțelul.
Un manometru regulator arată ce este disponibil la intrare, nu ce ajunge la orificiu. Lungimea furtunului, dimensiunea vârfului și un vârf parțial blocat, toate schimbă livrarea. De aceea, fiecare procedură sonoră se termină cu aceeași instrucțiune: reglați vizual, la torță, cu flacăra aprinsă și jucându-se pe lucrare.
Cele trei flăcări de oxi acetilenă ard una lângă alta
| Flacără | Oxigen la acetilenă | Ce vezi | Lucru tipic | Risc atunci când este aplicat greșit |
|---|---|---|---|---|
| Neutru | Aproximativ 1:1 | Două conuri bine definite, con interior alb-albastru strălucitor, fără pene | Tăiere și sudare din oțel moale, lipire cu flux, încălzire generală | Risc scăzut; ușoară oxidare pe aluminiu |
| Carburarea | Bogat în acetilenă, în jur de 0,8 până la 0,9:1 | Trei zone: con interior, pană albicioasă, plic exterior; poate funingine | Aluminiu, aliaje de nichel, reparații fontă, acoperire dură, oțel cu conținut ridicat de carbon | Captarea carbonului, funingine în tăietură, suduri dure sensibile la fisuri |
| Oxidantă | Bogat în oxigen, aproximativ 1,2:1 sau mai mult | Con interior scurt, ascuțit, mai palid, șuierat mai puternic, plic mai mic | Alama și bronz, crestare, eșarfări, unele tăiere rapidă | Decarburare, elemente de aliere arse, suduri poroase, tăietură grosieră largă |
Tratați coloana din mijloc ca punct de plecare. Doi operatori pot seta același raport nominal și pot vedea în continuare lungimi de con diferite, deoarece uzura vârfului și puritatea gazului schimbă limita vizibilă. Conurile, nu numerele, sunt instrumentul adevărat.
Flacără neutră: linia de bază de stăpânit mai întâi
Deschideți acetilena, aprindeți-o, apoi adăugați oxigen până când pana dispare și rămân două conuri curate: un con interior strălucitor și un plic exterior mai pal. Fără șuierat, fără funingine, fără strălucire la vârf. Asta este neutru.
Este flacăra pe care cazi înapoi pentru că nici nu adaugă carbon și nici nu o dezlipește. Tăierea oțelului moale, cea mai mare parte a sudării prin fuziune, lipirea prin flux și încălzirea generală, toate stau confortabil în el. Pentru tăiere, neutru este implicit sigur. O flacără ușor oxidantă taie mai repede, dar pereții tăiate ies mai aspri și marginea se întărește, ceea ce costă timp în faza de prelucrare.
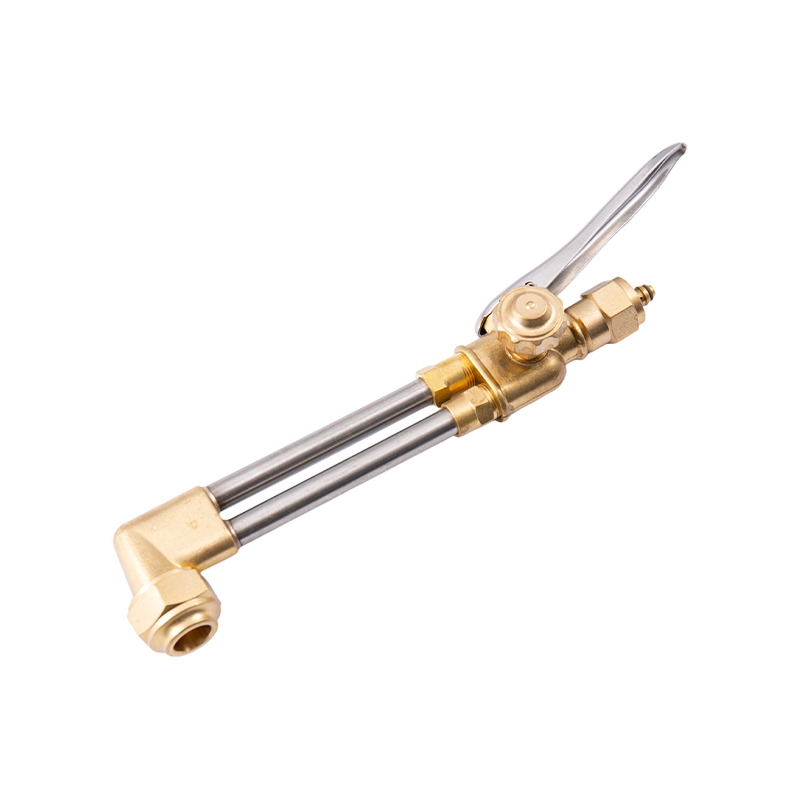
Atașamentul contează la fel de mult ca și decorul. Un accesoriu de tăiere din două piese, cum ar fi un A212, mânerează placa de la câțiva milimetri până la secțiune grea pe un singur mâner, ceea ce menține raportul constant între operatori și schimburi.
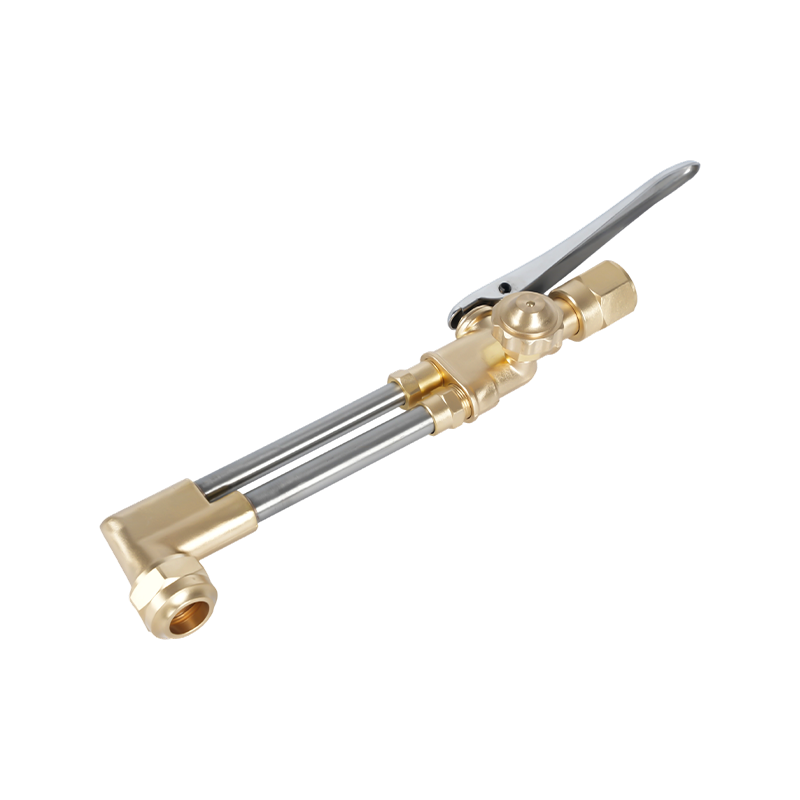 A212 Atașament de tăiere pentru sarcini grele pentru oxi acetilenă și propan Corpul din alamă forjată și supapele din oțel inoxidabil asigură durabilitate pentru tăierea plăcilor grele de până la 200 mm, cu performanțe consistente între operatori și schimburi. Vizualizare produs →
Dacă fața tăiată prezintă o linie de tragere îngustă și curată și o margine superioară ascuțită, flacăra era aproape neutră. Marginile zdrențuite și zgură grea înseamnă de obicei că flacăra a fost greșită înainte ca viteza de deplasare să fie.
Flacără de carburare: acetilenă suplimentară, îngrijire suplimentară
Deschideți acetilena o fracțiune dincolo de oxigen și apare o a treia zonă, o pană albicioasă așezată între conul interior și plicul exterior. Acea pană este carbon nears și face două lucruri simultan: scade potențialul de oxigen din bazin și depune carbon pe metal.
Folosit în mod deliberat, este alegerea potrivită pentru aluminiu, nichel și aliaje cu conținut ridicat de nichel, reparații de fontă și acoperire dură, unde o atmosferă ușor reducătoare protejează bazinul topit. Pe oțelurile cu conținut ridicat de carbon și oțelurile pentru scule, o pană scurtă compensează arderea carbonului în timpul sudării.
Capcana îl aplică pe oțel cu emisii scăzute de carbon, deoarece arată mai blând. Captarea carbonului întărește sudura și o face mai sensibilă la fisuri, iar funinginea lăsată într-o tăietură provoacă fuziune incompletă la următoarea trecere. Păstrați pana scurtă, nu mai mult de aproximativ o dată și jumătate față de conul interior și ștergeți piesa de prelucrat dacă apare funingine.
Flacără oxidantă: scurtă, ascuțită și ușor de exagerat
Adăugați prea mult oxigen și conul interior se scurtează și se ascuți, nota se ridică, iar plicul exterior se trage înăuntru. Mulți operatori creează această flacără din întâmplare când deschid oxigenul prea devreme sau stabilesc presiuni deasupra diagramei de vârf.
În mod intenționat, aparține alamei și bronzului, unde o atmosferă oxidantă suprimă fumul de zinc, și țesăturii și eșarfării unde se dorește căldură agresivă. Pe oțel este coroziv. Carbonul arde din stratul de suprafață, elementele de aliere se oxidează, iar rezultatul este o sudură poroasă cu zgură prinsă sub margini. O piele cenușie granulară pe fața tăiată și o tăietură mai largă decât prezice diagrama sunt ambele semne că amestecul a oscilat prea departe.
Setarea, citirea și stingerea flăcării
- Inspectați vârful: orificiu rotund, scaun curat, inele O intacte. Curățați cu un detergent adecvat pentru vârfuri, niciodată cu burghie.
- Setați presiunile regulatorului din diagrama cu vârfurile producătorului pistoletului, păstrând acetilena la sau sub 1 bar (aproximativ 15 psi).
- Purjați ambele conducte pentru o secundă sau două pentru a curăța aerul și gazul viciat.
- Deschideți supapa pistolului cu acetilenă aproximativ un sfert de tură și aprindeți cu un percutor, nu cu o brichetă.
- Adăugați oxigen până când pana dispare, apoi reglați fin pe o bucată din același oțel.
- Reglați pentru muncă: o pană scurtă pentru lucrul de cementare, un con mai scurt pentru lucrul de oxidare.
- Închideți mai întâi acetilena, apoi oxigenul, apoi scurgeți conductele și închideți supapele cilindrului.
Două obiceiuri împiedică majoritatea surprizelor. Mai întâi, verificați din nou flacăra după fiecare schimbare a vârfului sau reconectare a furtunului, deoarece livrarea se modifică. În al doilea rând, păstrați un cupon de testare al materialului real în apropiere; o flacără care arată perfect în aer liber poate citi foarte diferit pe o placă radială.
Hardware care menține flacăra repetabilă
Flacăra este la fel de stabilă ca și piesele care o alimentează. Un scaun de vârf uzat trage aerul dincolo de fir, un inel O umflat schimbă amestecul dintre treceri, iar un vârf și un atașament nepotriviți modifică raportul pentru toți cei care ridică lanterna. Pe un banc de producție, acea variație apare ca lățime inconsecventă a tăieturii cu mult înainte ca cineva să suspecteze gazul.
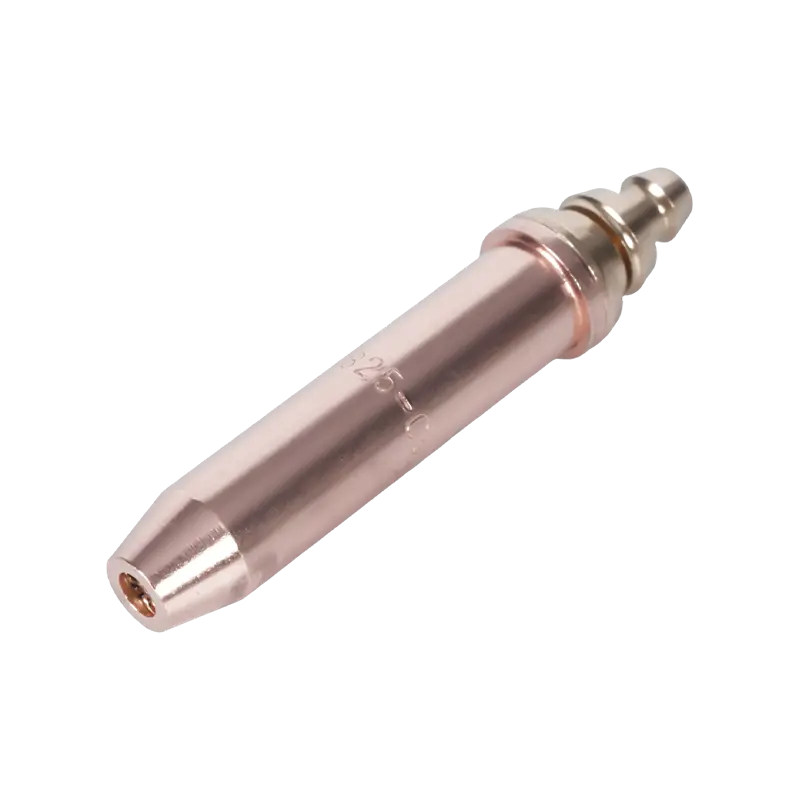
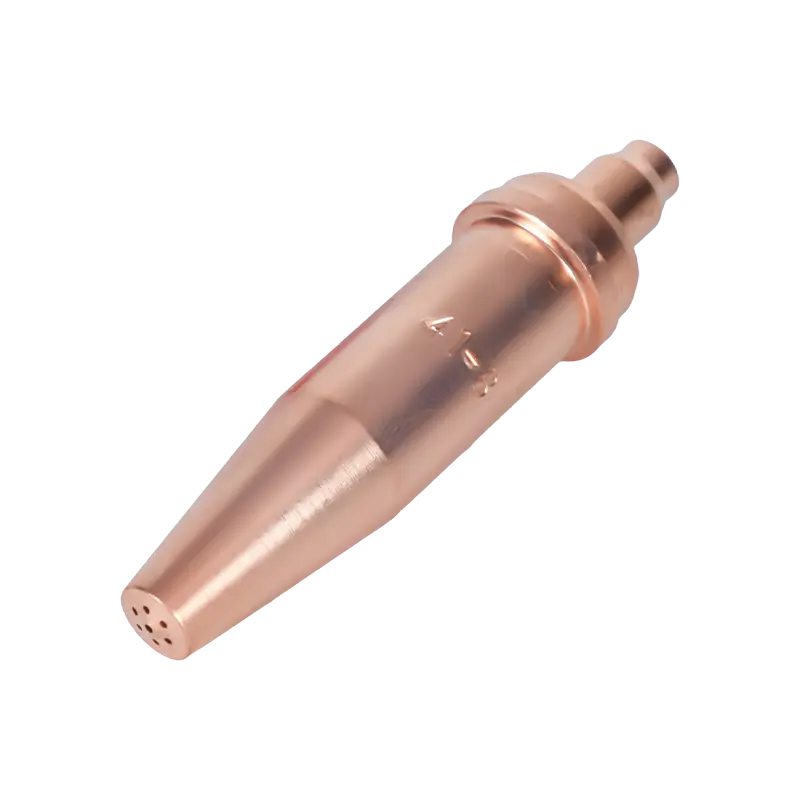
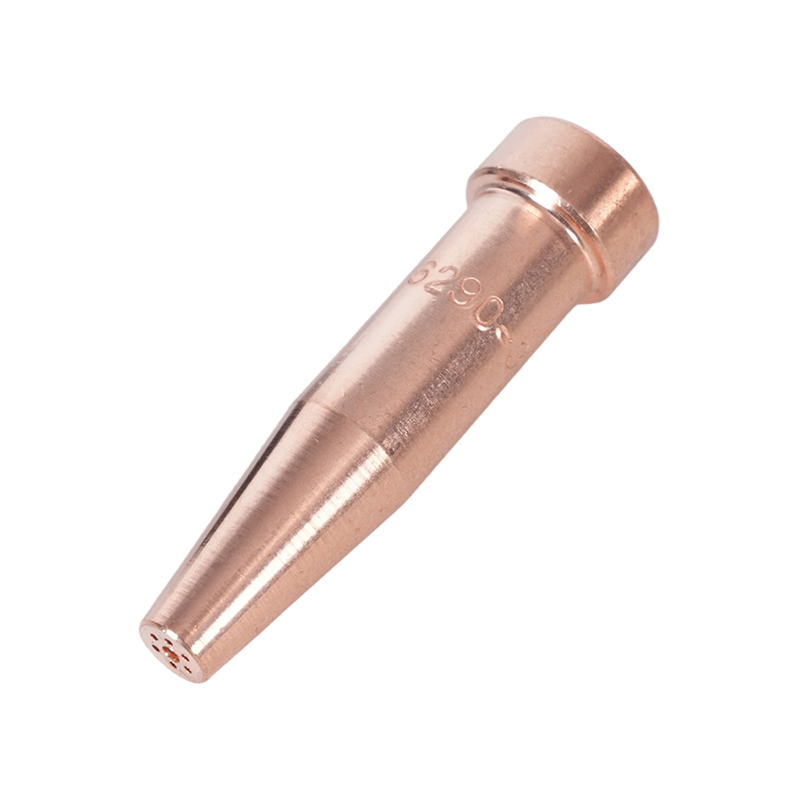
Vârfurile de acetilenă sunt dimensionate după orificiu și în funcție de sarcină. O serie de uz general, cum ar fi 1101, acoperă grosimile comune ale plăcilor găsite în atelierele de fabricație și reparații, în timp ce seria de rezistență grea se potrivește cu secțiuni mai groase și tăieturi continue mai lungi.
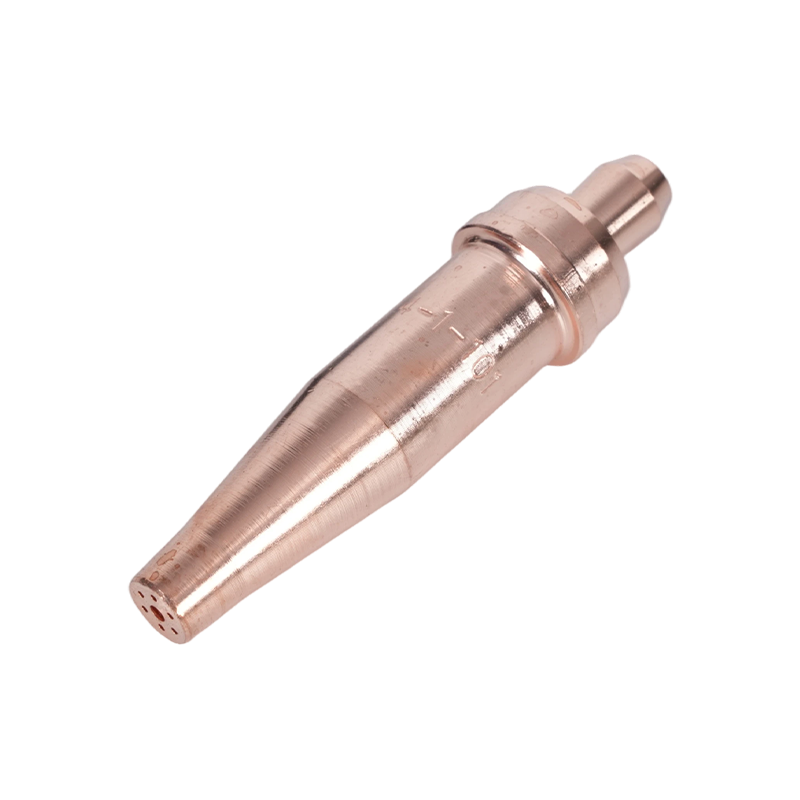 Vârfuri pentru pistolet din acetilenă seria 1-101 pentru tăiere de 5–200 mm Acoperă o placă de 5–200 mm cu o lungime de 76 mm și se potrivește la torțe A217, A218, A219, A246, A212 și A800 pentru lucrări de fabricație și reparații. Vizualizare produs →
Consumabilele merită aceeași atenție ca și corpul torței. Alegerea mărimii potrivite, așezarea pătrată și înlocuirea acesteia la primul semn de despicare este tratată mai în profunzime în acest ghid pentru selectarea și întreținerea vârfurilor pistoletului de tăiere , care merită citită alături de diagrama cu sfaturi.
Pentru cumpărătorii care specifică truse într-un atelier, verificarea practică este uniformitatea: aceeași interfață mâner, aceeași serie de atașamente, aceeași numerotare a vârfurilor, astfel încât o reglare a flăcării înregistrată pe o bancă poate fi reprodusă pe alta.
Puncte de siguranță care modifică comportamentul flăcării
Flashback-ul este modul de defecțiune care contează cel mai mult și este mai degrabă o problemă cu flacără decât o problemă cu gaz. Un front de flacără care se deplasează înapoi pe furtun transformă o mică greșeală într-un eveniment de cilindru. Supapele de reținere încetinesc inversarea gazului, dar nu opresc un front de flacără; doar un opritor adecvat o face. Montați-le la ieșirea regulatorului și, acolo unde evaluarea riscului o cere, și la intrarea pistoletului.
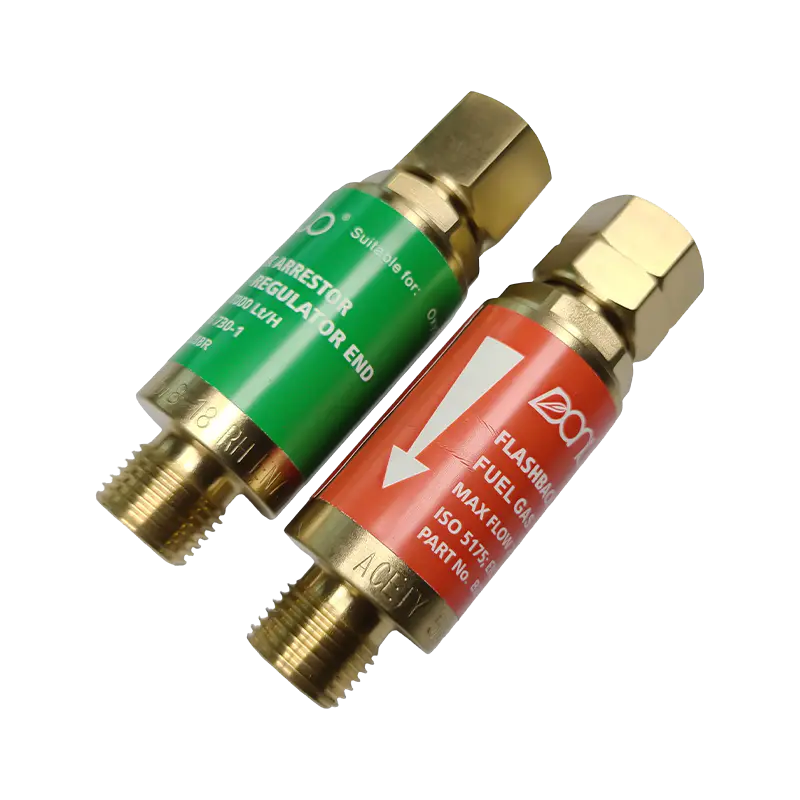 Seria B288 Oxi Acetilenă Flashback Dispersor Previne flashback-ul și fluxul invers de gaz cu modele pentru oxigen (7000 L/h) și gaz combustibil (2600 L/h) în mai multe dimensiuni de filet, protejând operatorii și echipamentele. Vizualizare produs →
Nu rulați niciodată acetilena peste aproximativ 1,5 bar (aproximativ 15 psi) la furtun, deoarece acetilena liberă devine instabilă la presiune mai mare. Păstrați cilindrii în poziție verticală și asigurați, păstrați grăsimea și uleiul departe de fitingurile de oxigen și purtați nuanța corectă a lentilei filtrului pentru lucrul în mână. O flacără care izbucnește, fluieră sau își schimbă culoarea singură este un semnal de oprire a lucrului, nu ceva de ajustat.
Setarea flăcării este o abilitate măsurată în secunde, dar decide calitatea tăierii, soliditatea sudurii și durata de viață a consumabilelor într-un întreg atelier. Dacă standardizați torțe, vârfuri și opritoare pentru o linie de producție sau aveți nevoie de piese realizate conform propriilor desene și specificații de gaz, echipa poate fi contactată prin intermediul pagina de contact cu detaliile tale.