Ce sunt sfaturile de tăiere cu oxi și de ce contează
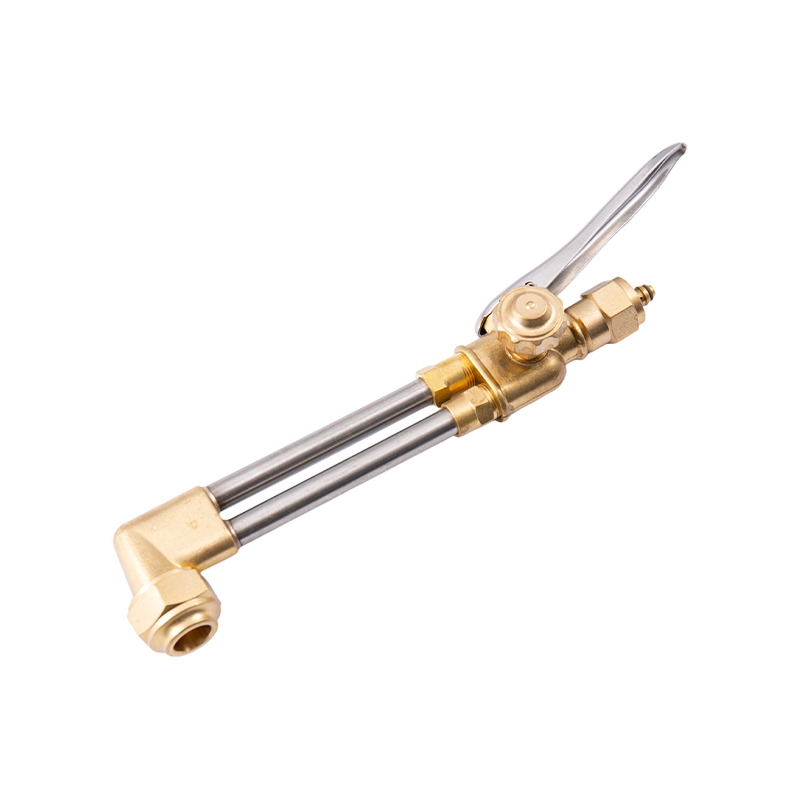
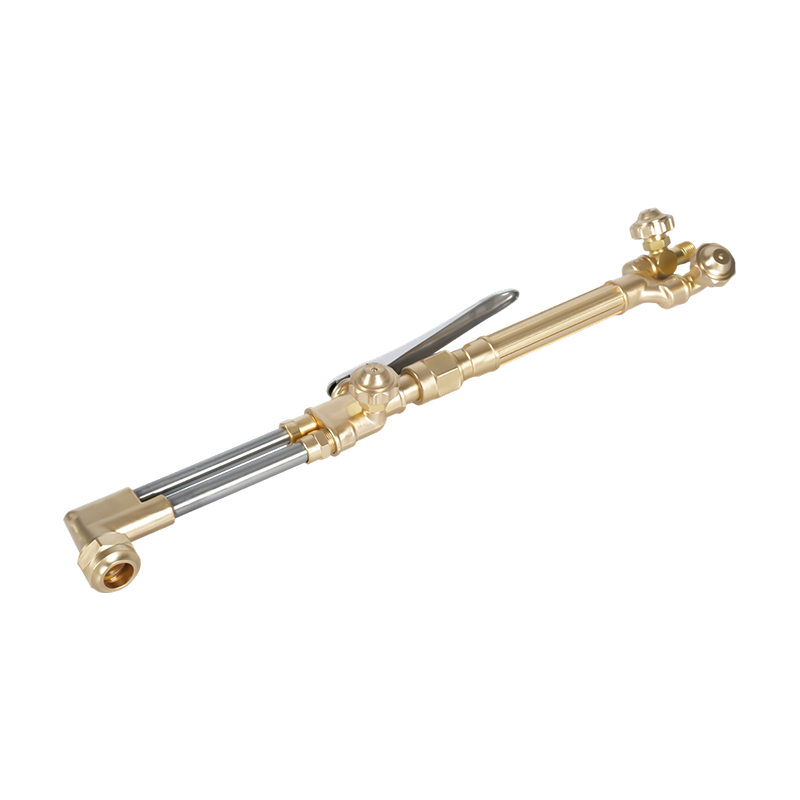
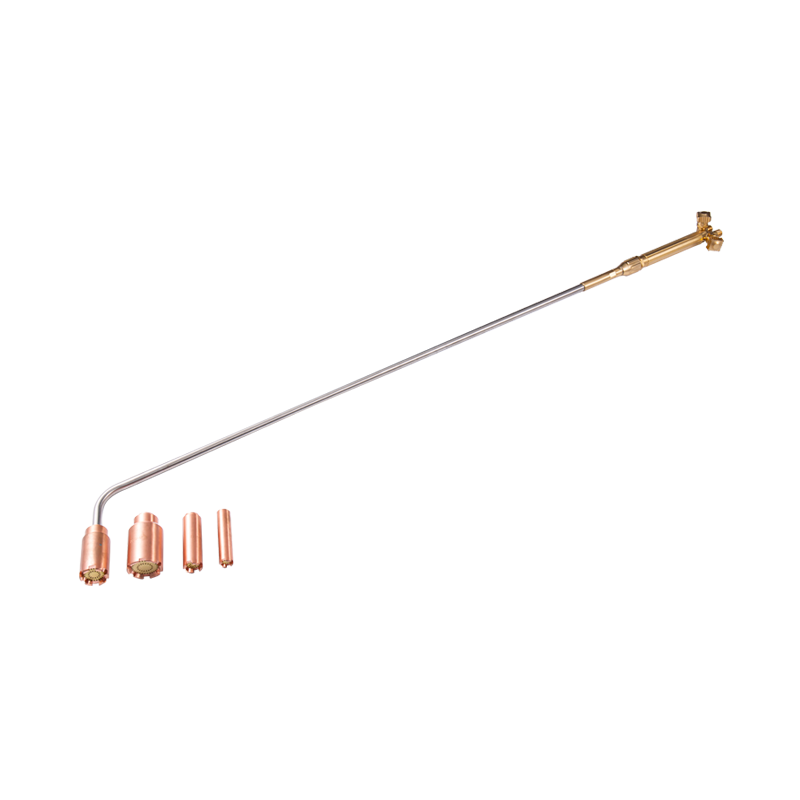
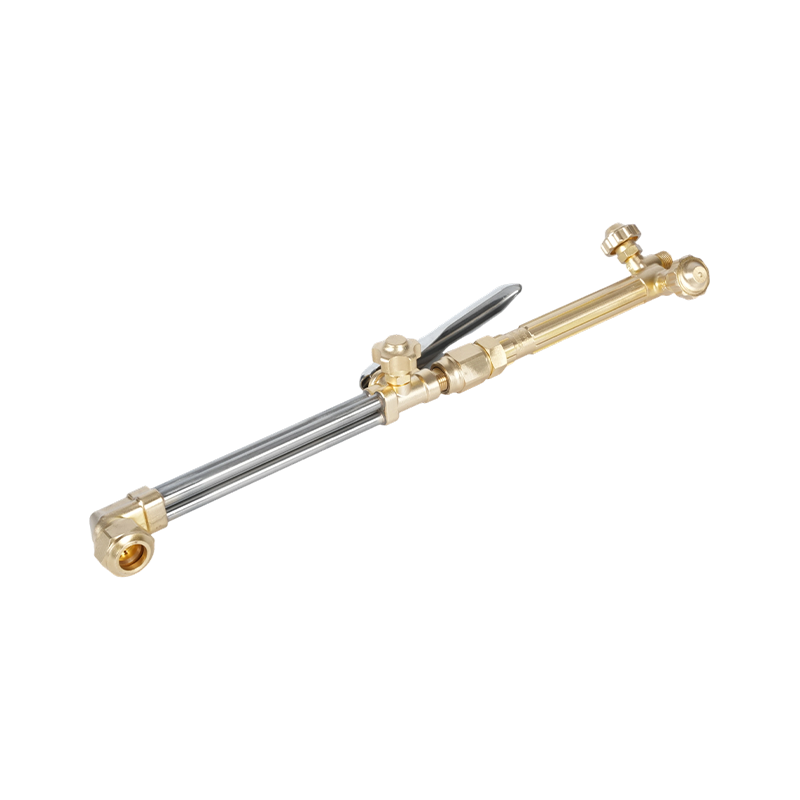
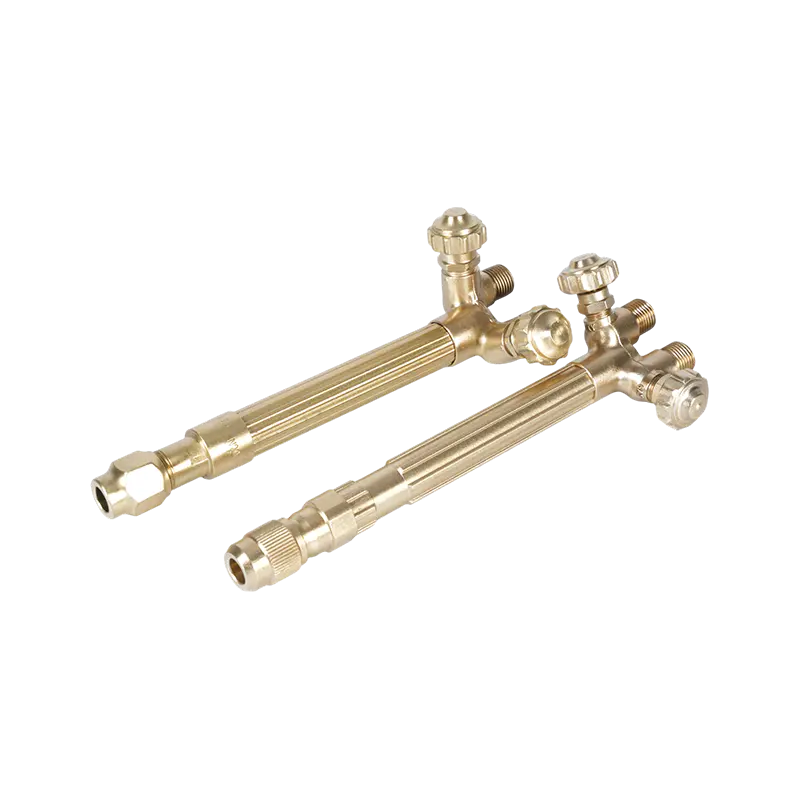
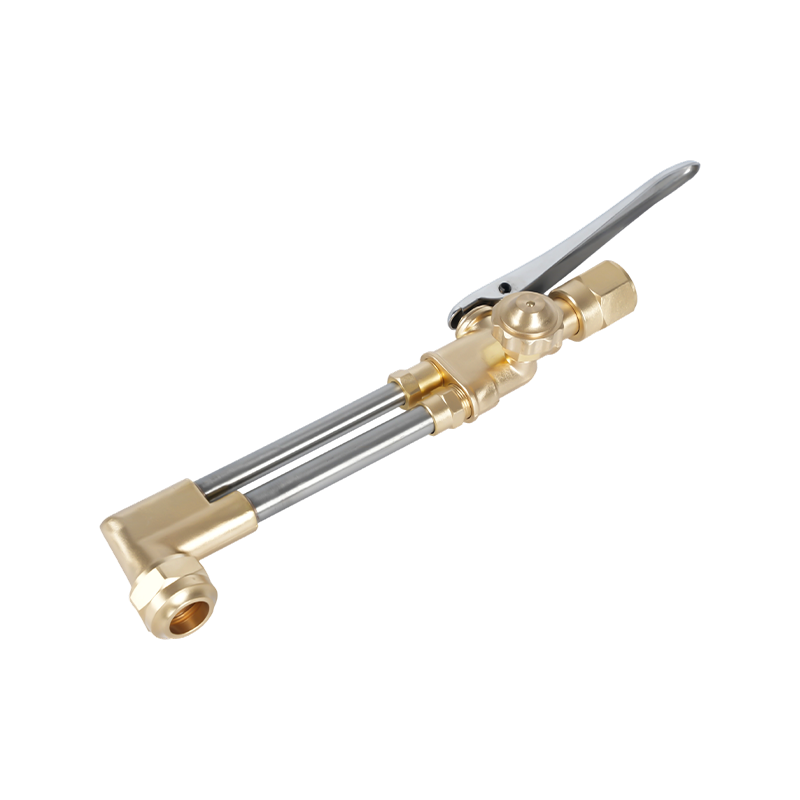
Oxi tăiere vârfurile – denumite și vârfuri sau duze pentru pistoletă cu oxi-combustibil – sunt componentele de precizie de la capătul afacerii unei pistolete de tăiat cu oxigen-combustibil. Ele controlează livrarea atât a flăcării de preîncălzire, cât și a fluxului de oxigen de tăiere la presiune înaltă, iar selecția lor determină direct calitatea tăierii, viteza de tăiere, consumul de gaz și siguranța operatorului. Alegerea vârfului greșit pentru o anumită aplicație este una dintre cele mai frecvente cauze ale calității slabe a tăierii, zgură excesivă, metal deformat și uzură prematură a echipamentului.
Tăierea cu oxicombustibil rămâne cea mai utilizată metodă de tăiere termică la nivel global, în ciuda adoptării tot mai mari a proceselor cu plasmă și laser pentru anumite aplicații. Echipamentul este portabil, rentabil și capabil să taie oțel moale de la aproximativ 3 mm (1/8 inchi) până la 300 mm (12 inchi) în grosime - o gamă pe care nici un dispozitiv de tăiere cu plasmă dintr-o categorie de preț standard nu o poate egala. Costul de intrare pentru o configurație completă de oxi-combustibil este modest, de obicei între 250 și 350 USD pentru echipamentul manual de ultimă generație și nu este necesară nicio conexiune electrică, permițând efectuarea lucrărilor în locații în care puterea nu este disponibilă.
Vârfurile sunt fabricate din cupru solid (construcție dintr-o singură bucată) sau ca un hibrid din două piese cu o piesă interioară din alamă și manșon exterior din cupru. Vârfurile dintr-o bucată sunt standard pentru configurațiile oxigen-acetilenă, în timp ce vârfurile din două piese sunt utilizate de obicei cu gaze combustibile alternative, cum ar fi propan, gaz natural și propilenă. Fiecare gaz combustibil arde la temperaturi diferite și cu caracteristici diferite de flacără, necesitând sfaturi special concepute pentru acel gaz pentru a optimiza raporturile de oxigen și combustibil.
Cei patru factori cheie pentru selectarea vârfului potrivit pentru oxi tăiere
Selectarea vârfului corect de oxycutare necesită evaluarea a patru variabile primare. Obținerea oricăruia dintre aceste compromisuri greșite fie reduce calitatea, fie siguranța:
1. Compatibilitate cu lanternă și tip de scaun
Înainte de orice altă considerație, vârful trebuie să fie compatibil cu modelul specific de lanternă utilizat. Scaunele vârfului - suprafața de etanșare unde vârful se conectează la corpul pistoletului - variază semnificativ între producători și chiar între modelele aceluiași producător. Utilizarea unui vârf incompatibil creează o condiție periculoasă: gazul inflamabil se poate scurge la articulație, creând un pericol de incendiu și explozie. Identificați întotdeauna producătorul lanternei și numărul modelului înainte de a cumpăra vârfuri de schimb și verificați compatibilitatea cu tabelul de vârfuri sau manualul echipamentului al producătorului.
2. Grosimea metalului
Orificiul central al unui vârf de tăiere - orificiul prin care iese oxigenul de tăiere de înaltă presiune - este dimensionat special pentru a furniza volumul și viteza corecte de oxigen pentru un interval de grosime definit. Pe măsură ce grosimea plăcii crește, diametrul găurii trebuie să crească pentru a menține un flux adecvat de oxigen de tăiere pe distanța mai mare de la duză la suprafața tăiată. Utilizarea unui vârf subdimensionat pe material gros are ca rezultat o penetrare incompletă și o tăietură aspră, târâtoare. Utilizarea unui vârf supradimensionat pe material subțire risipă oxigen, mărește lățimea tăieturii și provoacă o preîncălzire excesivă care poate deforma piesa de prelucrat.
Tabelul de mai jos oferă o referință generală pentru selecția vârfului de tăiere a acetilenei în funcție de grosimea metalului:
| Grosimea metalului | Dimensiunea vârfului (general) | Presiunea oxigenului (psi) | Presiunea gazului combustibil (psi) | Viteza de taiere (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Tipul de gaz combustibil
Diferitele gaze combustibile necesită modele diferite de vârf, deoarece caracteristicile lor de ardere - temperatura flăcării, rata de eliberare a căldurii și raportul oxigen-combustibil - variază semnificativ. Acetilena produce cea mai fierbinte flacără dintre orice gaz combustibil obișnuit, ardând între 5.600 ° F și 5.800 ° F și oferă cei mai scurti timpi de preîncălzire pentru tăiere și tăiere. Cu toate acestea, este cea mai scumpă opțiune de combustibil și nu trebuie niciodată utilizată la presiuni care depășesc 15 psi, deoarece devine instabilă peste acel prag. Propanul și gazul natural ard la temperaturi mai scăzute (aproximativ 4.250 ° F pentru propan) și necesită timpi mai lungi de preîncălzire, dar sunt considerabil mai rentabile pentru încălzirea de mare volum și operațiunile de încălzire pe suprafețe mari. Vârfurile concepute pentru gaze combustibile alternative au orificii suplimentare de preîncălzire pentru a compensa temperatura mai scăzută a flăcării.
4. Tipul alezajului: cilindric vs. divergent
Geometria orificiului de tăiere a oxigenului - canalul central prin care circulă oxigenul de înaltă presiune - are un efect major asupra performanței de tăiere pentru materiale mai groase. Vârfurile alezajului cilindric sunt standardul pentru tăierea manuală și tăierea la mașină a materialelor mai subțiri (1/8 până la 3/8 inch) și funcționează optim la aproximativ 40 psi la intrarea pistolului. Vârfurile divergente ale alezajului, care se înfășoară în exterior spre ieșire, mențin un flux de oxigen supersonic de calitate superioară pe o distanță mai mare de duză - făcându-le alegerea preferată pentru plăcile mai groase de 3/8 inch. Vârfurile divergente ale alezajului funcționează la presiuni mai mari, de obicei 75 până la 100 psi, dar oferă viteze de tăiere mai rapide și un consum mai mic de oxigen pe picior de tăiere în comparație cu vârfurile alezajului cilindric la grosimi echivalente.
Întreținerea vârfului de tăiere cu oxi și probleme obișnuite
Un vârf de tăiere în stare proastă este una dintre cele mai comune cauze ale problemelor frustrante ale calității tăierii, chiar și atunci când toți ceilalți parametri sunt setați corect. Inspecția și curățarea regulată a vârfurilor este esențială pentru o performanță constantă.
Curățarea vârfului trebuie efectuată cu un dispozitiv de curățare a vârfurilor adecvat - un set de pile de sârmă de dimensiuni potrivite cu diametrele orificiului. Vârfurile dintr-o bucată necesită un agent de curățare diferit față de vârfurile din două piese. Procesul de curățare implică trecerea ușoară a pilei de dimensiuni adecvate prin fiecare orificiu pentru a îndepărta depunerile de carbon și stropii fără a mări orificiul. Curățarea excesivă sau utilizarea unei pile prea mari deteriorează geometria orificiului, degradând permanent performanța vârfului.
Problemele comune de calitate a tăieturii și cauzele lor probabile legate de vârful includ următoarele. O margine superioară rotunjită a tăieturii este cauzată de preîncălzirea excesivă - de obicei de la un vârf supradimensionat sau presiunea excesivă a gazului de combustibil. Liniile de tragere care unghiul înapoi pe fața tăiată indică o presiune insuficientă a oxigenului de tăiere sau un vârf prea mic pentru grosimea materialului. O suprafață tăiată aspră, neuniformă, cu aderență excesivă a zgurii indică un orificiu de vârf murdar sau deteriorat, o viteză de deplasare incorectă sau o alimentare contaminată cu oxigen. Când apar aceste simptome, inspectați și curățați vârful înainte de a regla presiunea gazului, deoarece ajustările presiunii nu pot compensa deteriorarea fizică a vârfului.
Stick Welding vs MIG: înțelegerea diferenței de bază
Sudarea cu stick - cunoscută oficial sub denumirea de sudare cu arc de metal ecranat (SMAW) - și sudarea MIG (sudarea cu gaz inert metalic, numită și sudarea cu arc cu gaz metalic sau GMAW) sunt cele mai utilizate procese de sudare cu arc la nivel mondial. Ambele creează o sudură prin generarea unui arc electric care topește un electrod consumabil și metalul de bază pentru a forma o îmbinare topită. Dar modul în care fiecare proces realizează acest lucru și condițiile în care fiecare excelează diferă substanțial.
În sudarea cu băț, un electrod acoperit — „bățul” — este prins într-un suport de electrod și conectat la o sursă de alimentare. Pe măsură ce arcul arde, stratul de flux de pe electrod se arde pentru a crea un gaz de protecție care protejează bazinul de sudură topit de contaminarea atmosferică, formând simultan un strat de zgură peste sudura de răcire. În sudarea MIG, un electrod de sârmă solidă este alimentat automat și continuu dintr-o bobină printr-un pistol de sudură, în timp ce un rezervor separat de gaz de protecție - de obicei argon, CO₂ sau un amestec de argon-CO₂ - este livrat prin duza pistolului pentru a proteja bazinul de sudură. Nu se utilizează acoperire cu flux și nu se produce zgură.
Diferența practică fundamentală este următoarea: sudarea cu stick este mai portabilă, mai tolerantă la suprafețele dificile și condițiile exterioare și mai mică ca cost inițial; Sudarea MIG este mai rapidă, mai curată și produce suduri de calitate superioară în medii controlate. Niciun proces nu este universal superior - alegerea corectă depinde în întregime de aplicație.
Stick Welding vs MIG: O comparație cap la cap
| categorie | sudare cu stick (SMAW) | Sudarea MIG (GMAW) |
|---|---|---|
| Costul echipamentelor | Mai jos — configurare simplă, mai puține componente | Mai mare — este necesar alimentator de sârmă, rezervor de gaz, regulator |
| Curba de învățare | Ușor de pornit, mai greu de stăpânit (gestionarea lungimii arcului) | Cel mai ușor proces cu arc de învățat; alimentarea constantă a firului îi ajută pe începători |
| Viteza de sudare | Mai lent — electrodul trebuie înlocuit frecvent | Mai rapid — alimentare continuă a sârmei, timp de nefuncționare minim |
| Curățenia sudurilor | Zgura și stropii necesită așchiere și măcinare după sudare | Zgura minimă; Este nevoie de puțină sau deloc curățarea după sudare |
| Utilizare în aer liber | Excelent - autoprotecție, neafectat de vânt | În aer liber sărac - vântul perturbă acoperirea gazului de protecție |
| Pregătirea suprafeței este necesară | Minimal - poate suda peste rugină, vopsea și sol | Înalt — metal curat, gol necesar pentru rezultate de calitate |
| Grosimea metalului Range | Cel mai bun pe 1/8" și mai gros; nu este potrivit pentru foi subțiri | Funcționează pe material subțire, de la calibrul 26 până la o placă groasă |
| Portabilitate | Foarte portabil - compact, nu este necesar rezervor de benzină | Mai puțin portabil - butelia de gaz și alimentatorul de sârmă adaugă volum |
| Cele mai bune aplicații | Oțel de structură, reparații pe teren, conducte, utilaje grele | Automobile, magazine de fabricație, medii de producție |
Unde câștigă fiecare proces: scenarii de aplicații din lumea reală
Sudarea cu stick: alegerea pentru lucrări în aer liber, grele și de întreținere
Electrodul de autoprotecție al sudării cu stick înseamnă că vântul și curenții nu compromit calitatea sudurii - un avantaj decisiv pe șantierele de construcții, conductele exterioare și lucrările de reparații agricole. Procesul se ocupă mult mai bine de suprafețele ruginite, vopsite sau murdare decât MIG, reducând semnificativ timpul petrecut cu pregătirea suprafeței înainte de a începe sudarea. Pentru lucrările structurale din oțel, repararea echipamentelor grele și sudarea conductelor, sudarea cu băț rămâne standardul profesional în multe industrii. Penetrarea adâncă a arcului care poate fi realizată cu sudarea cu stick îl face deosebit de eficient pe secțiuni mai groase de oțel și fontă. Portabilitatea echipamentului este un alt avantaj major: un sudor cu bară poate fi transportat într-o locație de lucru la distanță fără a fi nevoie de o butelie de gaz separată, ceea ce îl face singura alegere practică pentru reparații pe teren cu adevărat la distanță.
Sudarea MIG: alegerea pentru viteză, curățenie și materiale subțiri
Într-un magazin controlat sau într-un mediu de producție, sudarea MIG este aproape întotdeauna alegerea mai productivă. Alimentarea continuă a sârmei elimină nevoia de a opri și schimba electrozii la fiecare câțiva centimetri, crescând dramatic timpul petrecut efectiv pentru așezarea cordonului de sudură față de timpul de nefuncționare necesar în sudarea cu stick. MIG produce suduri cu stropire minimă și fără zgură, ceea ce înseamnă că piesele finite necesită puțin sau deloc șlefuire sau curățare înainte de a trece la următoarea etapă de producție. Pentru fabricarea de automobile, prelucrarea tablei și fabricarea mobilierului - aplicații în care aspectul sudurii și capacitatea materialului subțire contează - MIG este în mod constant metoda preferată. Este, de asemenea, considerat pe scară largă ca fiind cel mai ușor proces de sudare cu arc pentru începători, deoarece alimentarea automată a sârmei menține un arc mai consistent decât lungimea electrodului controlată manual necesară pentru sudarea cu stick.
Când să le folosiți pe ambele
Sudorii profesioniști și atelierele de fabricație întrețin adesea ambele procese. Un flux de lucru obișnuit implică utilizarea MIG pentru serii de producție de mare volum de componente standard în atelier și trecerea la stick pentru reparații pe teren, lucrări structurale la structurile existente sau orice lucrare în care livrarea de gaz de protecție este impracticabilă. Cea mai eficientă abordare a achizițiilor și instruirii pentru sudare este de a trata stick și MIG ca instrumente complementare, mai degrabă decât alternative concurente. — fiecare acoperă limitările celuilalt și împreună abordează practic întregul spectru al cerințelor de îmbinare a metalelor.
Considerații privind costurile: investiția inițială vs. eficiență pe termen lung
Sudarea cu stick câștigă constant la costul inițial. Un aparat de sudare de bază potrivit pentru lucrări serioase este disponibil pentru mult mai puțin decât o configurație MIG echivalentă, care necesită nu numai sudorul în sine, ci și un mecanism de alimentare a sârmei, un cilindru de gaz de protecție, un regulator și o sursă de bobine de sârmă. Pentru utilizare ocazională de amatori, lucrări de reparații mici sau operațiuni cu buget limitat, bariera inferioară de intrare a sudării cu stick este un avantaj real.
Imaginea costurilor se schimbă pentru mediile de producție cu volum mare. Vitezele mai mari de deplasare ale sudării MIG, timpul de muncă mai mic pe sudare și costurile minime de curățare după sudare pot compensa relativ rapid investiția inițială mai mare în echipament. Alimentarea continuă a sârmei înseamnă, de asemenea, că un operator MIG petrece mai mult timp sudând și mai puțin timp repoziționând, schimbând electrozii și curățând zgura - ceea ce se traduce direct la o productivitate mai mare pe oră. Pentru cumpărătorii industriali și contractorii de sudură care preiau contracte mari de fabricație, eficiența costurilor pe termen lung a sudării MIG justifică frecvent cerința de capital inițială mai mare.
Costurile consumabilelor urmează un model similar. Electrozii stick sunt ieftini individual, dar sunt consumați într-un ritm care include timpul petrecut fără sudură pentru a le schimba. Sârma MIG și gazul de protecție reprezintă un cost recurent mai mare pe unitate, dar costul pe inch de sudare într-un mediu cu producție ridicată este adesea competitiv atunci când se ia în considerare eficiența forței de muncă. Decizia între stick și MIG ar trebui să țină seama întotdeauna de costul total de proprietate — echipamente, consumabile, forță de muncă și timpul de curățare — mai degrabă decât doar prețul de achiziție.