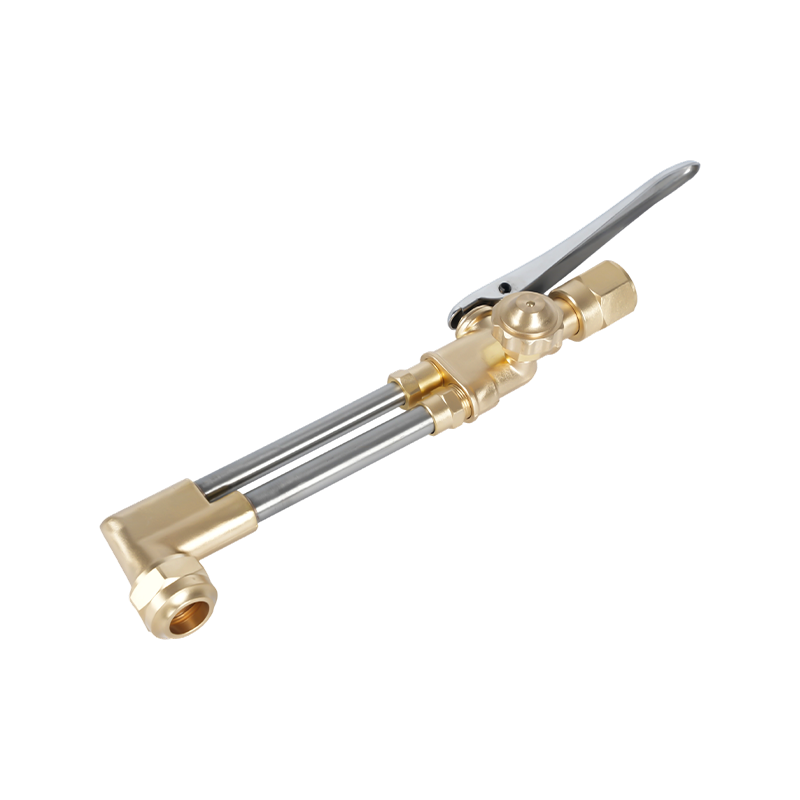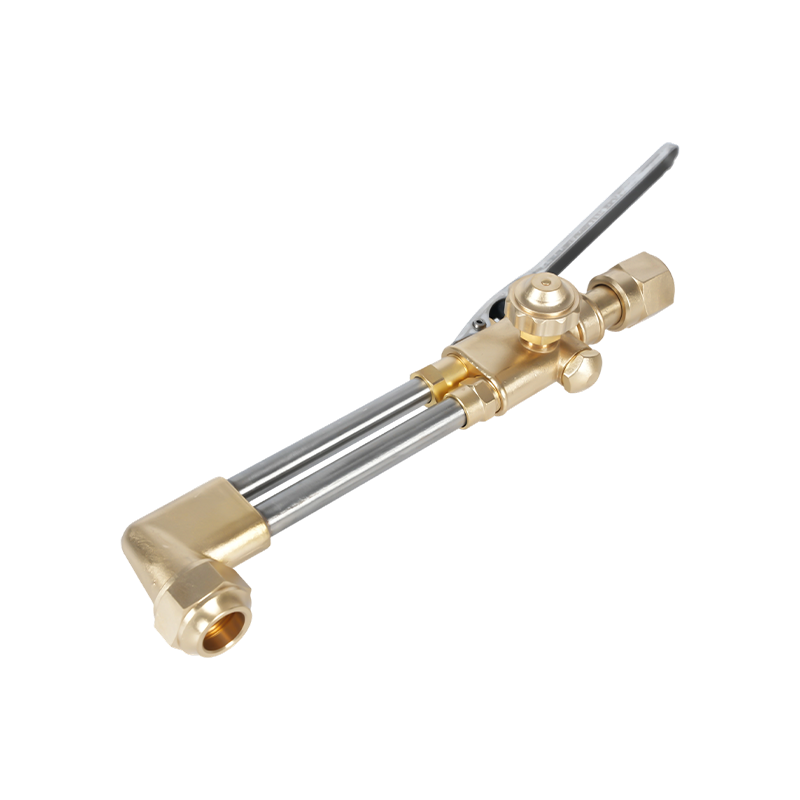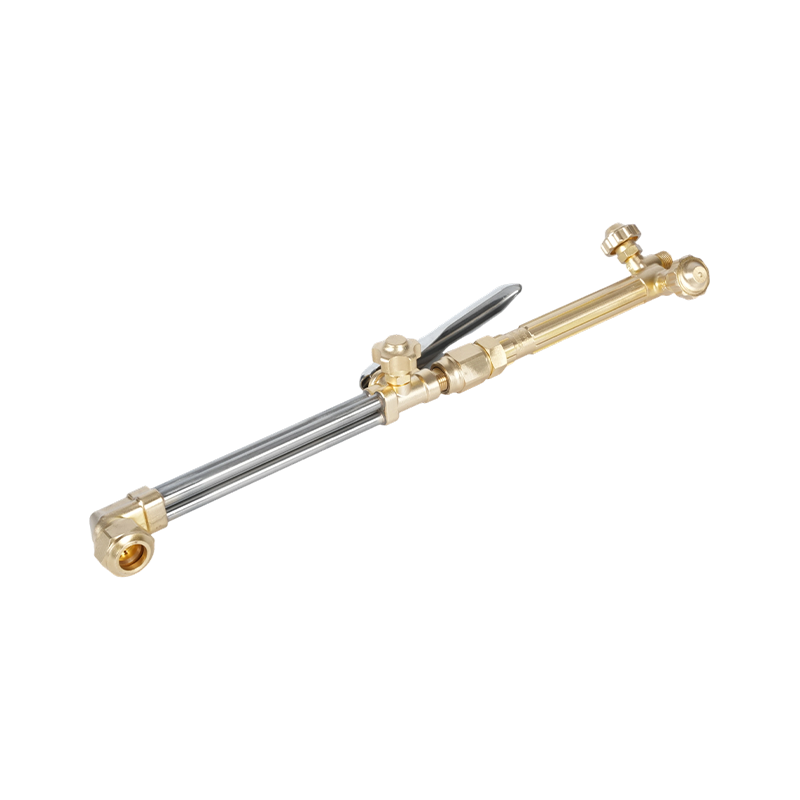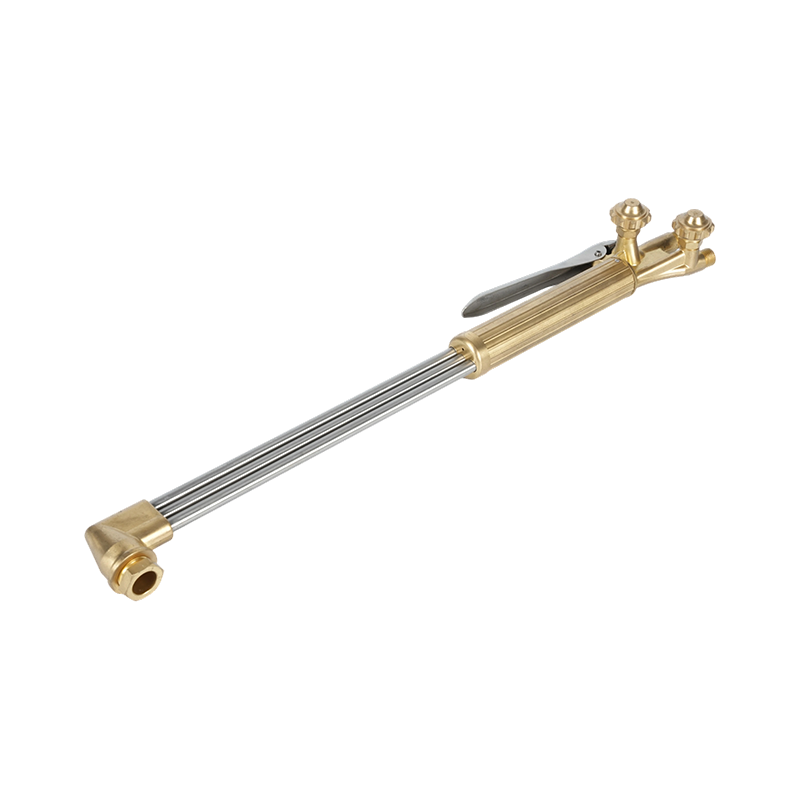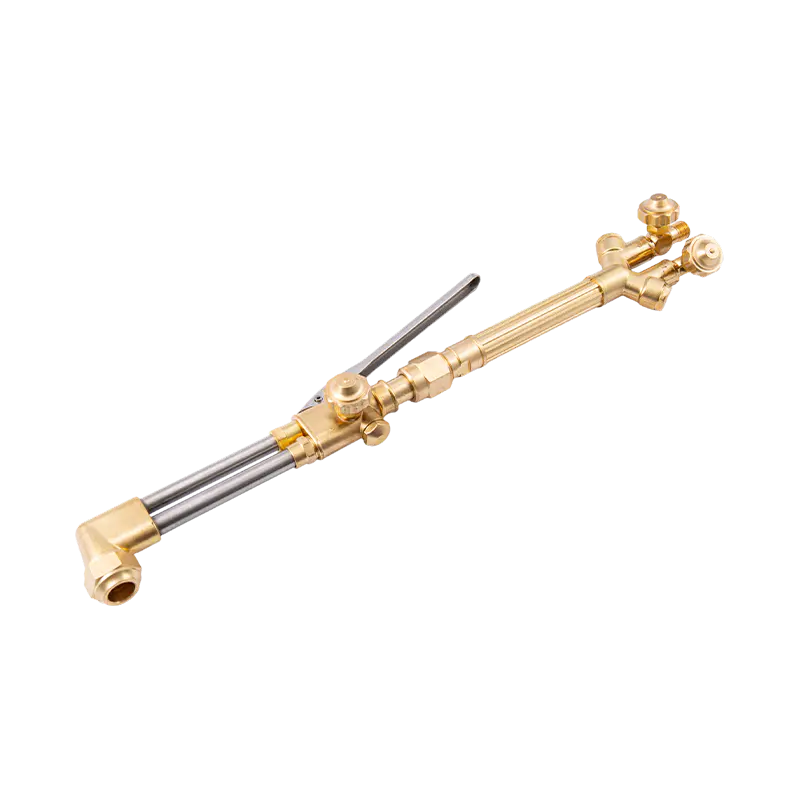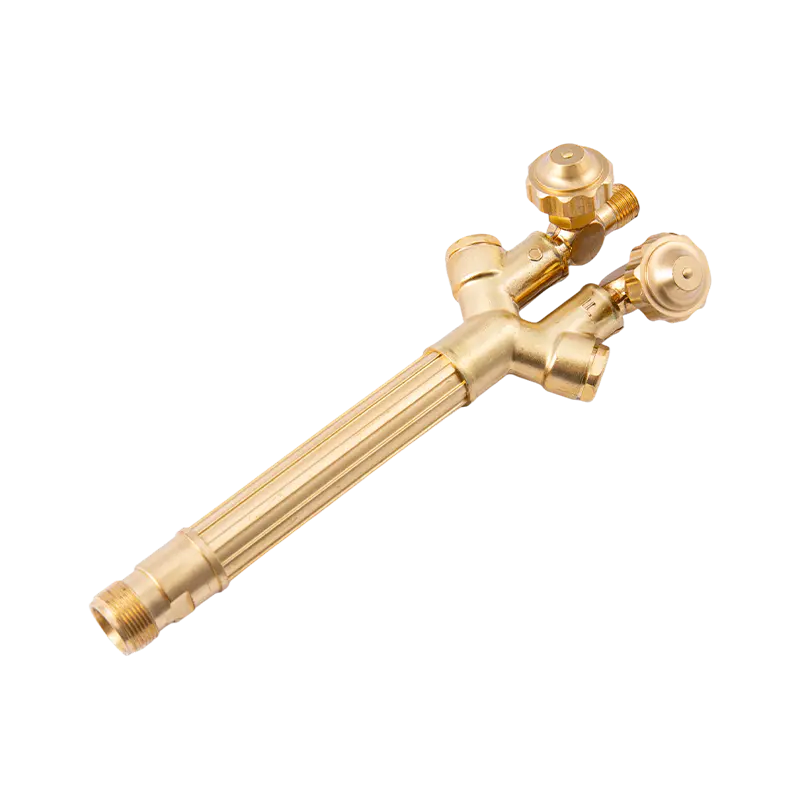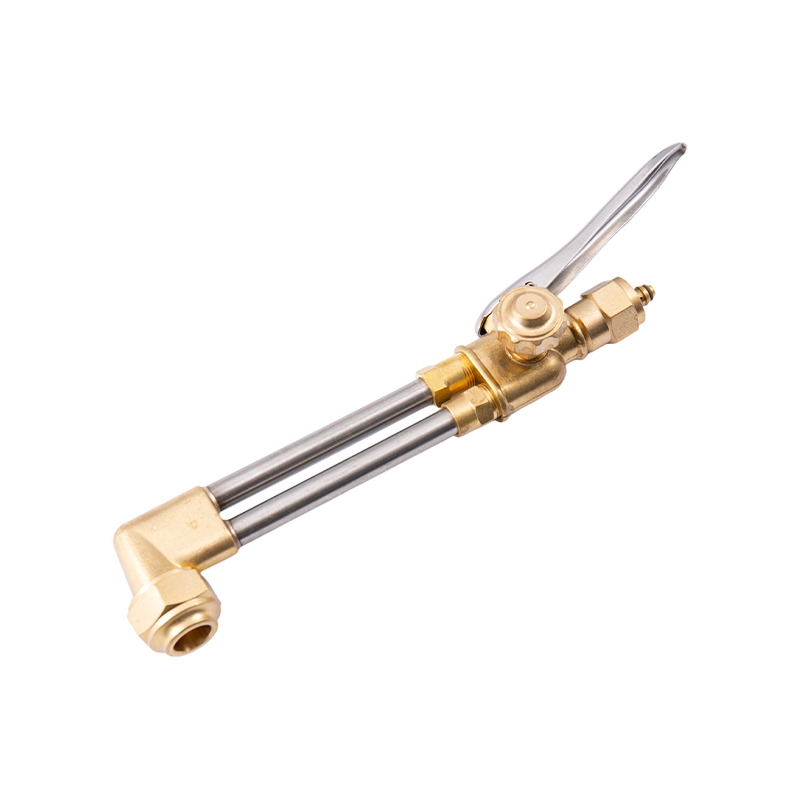
Temperatura pistolului de tăiere cu oxi-acetilenă: Ce trebuie să știți
The lanterna de tăiere oxiacetilenă produce una dintre cele mai ridicate temperaturi de flacără care se pot realiza cu echipamentele industriale standard de gaz. Când oxigenul și acetilena arde împreună, flacăra rezultată atinge aproximativ 3.480°C până la 3.500°C (6.296°F până la 6.330°F) — mai mare decât orice altă combinație de gaz combustibil utilizat în mod obișnuit în practica de sudare și tăiere. Această căldură extremă este ceea ce face din oxiacetilenă sistemul de combustibil de referință față de care sunt măsurate toate gazele alternative de tăiere.
Cu toate acestea, înțelegerea modului în care o lanternă de tăiere utilizează de fapt această temperatură este critică. O pistoletă de tăiere nu topește pur și simplu metalul, ci funcționează printr-un proces în două etape. În primul rând, flăcările de preîncălzire din jurul vârfului de tăiere ridică oțelul la temperatura de aprindere de aproximativ 1.800 ° F (982 ° C). Odată ce oțelul ajunge în acest punct, se activează jetul central de oxigen de înaltă presiune. Acest flux nu adaugă căldură direct; în schimb, face ca oțelul preîncălzit să se oxideze rapid - un proces adesea descris ca „rugină rapidă controlată”. Oxidul de fier produs are un punct de topire mai scăzut decât oțelul de bază, astfel încât este suflat de tăiat sub formă de zgură topită.
Flăcările de preîncălzire pe o pistoletă de tăiere ajung de obicei între 4.400 ° F și 6.000 ° F, în funcție de gazul utilizat și de raportul oxigen-combustibil. Când pârghia de tăiere este apăsată, flăcările de preîncălzire pot deveni de fapt puțin mai reci, deoarece volumul mare de oxigen aspirat pentru jetul de tăiere îmbogățește momentan amestecul de preîncălzit. Acțiunea de tăiere în sine nu este o flacără mai fierbinte - este o reacție chimică de oxidare condusă de puritatea și presiunea oxigenului.
Cele trei tipuri de flăcări de oxi-acetilenă și când să le folosiți fiecare
Raportul dintre oxigen și acetilenă determină care dintre cele trei tipuri distincte de flacără este produsă. Fiecare are aplicații specifice, iar utilizarea unui tip greșit de flacără cauzează daune măsurabile calității sudurii sau tăierii.
Flacără neutră
O flacără neutră arde complet tot combustibilul disponibil și oxigenul, fără a produce exces. Conul interior este bine definit și luminos, iar plicul exterior este clar. Aceasta este flacăra standard pentru majoritatea aplicațiilor de tăiere a oțelului și sudare generală. Nici nu adaugă carbon la metal (care l-ar fragiliza) și nici nu creează oxidare în exces (care ar forma depuneri de oxid de fier). Pentru operațiunile de tăiere, setarea unei flăcări de preîncălzire neutră înainte de a activa fluxul de oxigen de tăiere produce cele mai curate tăieturi cu cea mai consistentă tăietură.
Flacără de carburare (reducere).
O flacără de cementare conține acetilenă în exces dincolo de ceea ce poate fi ars complet cu oxigenul disponibil. Este identificat printr-o zonă secundară cu pene care se extinde dincolo de conul interior - lungimea acestei pene indică gradul de exces de acetilenă. Acest tip de flacără este utilizat pentru operațiuni de călire a suprafeței, recoacere și pentru sudarea cu gaz a oțelului inoxidabil, unde reduce riscul de oxidare a cromului în zona de sudare. Excesul de acetilenă creează o atmosferă reducătoare în jurul bazinului topit. Nu trebuie folosit niciodată pentru tăiere, deoarece depune carbon în oțel și produce funingine neagră.
Flacără oxidantă
O flacără oxidantă conține exces de oxigen. Conul interior devine mai scurt, mai ascuțit și capătă o nuanță ușor violetă; sunetul flăcării se ascuți vizibil. În timp ce acest tip de flacără este cel mai fierbinte în teorie, este în general evitat pentru sudare, deoarece excesul de oxigen atacă fierul din oțel, formând incluziuni nedorite de oxid de fier care slăbesc îmbinarea. Pentru tăiere, o reglare a flăcării oxidante în fluxul de oxigen de tăiere este inerentă procesului - dar flăcările de preîncălzire ar trebui să rămână neutre pentru a evita oxidarea prematură a materialului din jur.
Tăierea gazelor torței: o comparație completă
Sistemele de tăiere cu oxi-combustibil nu se limitează la acetilenă. O gamă de gaze combustibile poate fi utilizată în funcție de materialul tăiat, viteza de tăiere necesară, infrastructura disponibilă și considerațiile de cost. Fiecare gaz are caracteristici distincte de temperatură a flăcării și profiluri de ardere care afectează performanța în mod diferit.
| Gaz | Temperatura maximă a flăcării (cu O2) | Cea mai bună utilizare | Capabil de sudare? |
|---|---|---|---|
| Acetilena | 3.500°C / 6.330°F | Taiere, sudare, lucrari de precizie | Da |
| propan | ~2.800°C / ~5.072°F | Tăiere, încălzire, îndoire | Nu |
| propilenă | ~2.900°C / ~5.252°F | Tăierea producției | Limitat |
| Gaze naturale | ~2.770°C / ~5.020°F | Tăiere, operațiuni cu costuri reduse | Nu |
| Hidrogen | ~3.000°C / ~5.432°F | Tăiere subacvatică, aluminiu | Doar specializat |
Acetilena
Acetilena is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
propan
propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
propilenă
propilenă (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gaze naturale
Gazul natural are cea mai scăzută temperatură a flăcării dintre gazele de tăiere utilizate în mod obișnuit. Avantajul său principal este infrastructura: instalațiile cu alimentare cu gaz natural prin conducte pot elimina gestionarea buteliilor și pot reduce substanțial costurile cu combustibilul. Este utilizat în operațiunile industriale de tăiere la scară largă, unde performanța de tăiere ușor mai scăzută este compensată de economii de costuri și de confortul furnizării. Gazul natural nu este folosit pentru sudare.
Hidrogen
Hidrogen is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Ce metale pot și nu pot fi tăiate cu o torță cu oxicombustibil
Tăierea cu oxicombustibil este în esență un proces de oxidare chimică. Pentru ca acesta să funcționeze, metalul tăiat trebuie să îndeplinească o condiție specifică: oxizii săi trebuie să aibă un punct de topire mai mic decât metalul de bază însuși. Când această condiție este îndeplinită, fluxul de oxigen oxidează metalul preîncălzit și elimină în mod curat zgura topită rezultată. Când nu este îndeplinit, oxidul formează o crustă protectoare care încetează reacția de oxidare și împiedică progresul tăieturii.
- Oțel carbon scăzut până la mediu: Tăie curat și eficient. Aceasta este aplicația principală pentru tăierea cu oxicombustibil, capabilă să manipuleze material de la 0,5 mm până la peste 250 mm grosime.
- Fier forjat: Poate fi tăiat eficient cu tehnici de oxi-combustibil.
- Oțel cu conținut ridicat de carbon: Greu de tăiat deoarece punctul de topire a zgurii se apropie de cel al metalului de bază, împiedicând ejectarea curată a oxizilor.
- Fonta: Nu poate fi tăiat eficient - grafitul dintre boabe și structura granulelor interferează cu acțiunea de tăiere prin oxidare.
- Oțel inoxidabil: Nu poate fi tăiat cu metode standard de oxi-combustibil. Stratul de oxid de crom care se formează la suprafață are un punct de topire mai mare decât oțelul de sub el, formând o barieră de protecție care împiedică oxigenul de tăiere să ajungă la metalul proaspăt. Tăierea cu plasmă sau tăierea cu laser trebuie utilizată pentru oțel inoxidabil.
- Aluminiu și cupru: Nu poate fi tăiat cu oxi-combustibil - acestor metale le lipsește conținutul de fier necesar pentru ca reacția de oxidare de tăiere să se susțină.
Sudarea oțelului inoxidabil: selecția procesului și considerente cheie
Oțelul inoxidabil este unul dintre cele mai dificile metale de sudat corect. Conținutul său ridicat de crom (minimum 10,5%) este ceea ce îi conferă rezistență la coroziune - dar același crom este extrem de reactiv la oxigen la temperaturile de sudare. Când cromul se oxidează în timpul sudării, acesta este epuizat din metalul din jur, creând zone cu rezistență la coroziune semnificativ redusă. Acest fenomen, cunoscut sub numele de sensibilizare, este provocarea tehnică centrală a sudării oțelului inoxidabil, indiferent de procesul utilizat.
În plus, oțelul inoxidabil are o conductivitate termică mai mică decât oțelul moale, ceea ce înseamnă că căldura se acumulează mai rapid în zona de sudură și se răspândește mai lent. Acest lucru face ca deformarea să fie o problemă persistentă, în special în cazul materialului de ecartament subțire. De asemenea, oțelul inoxidabil se extinde cu aproximativ 50% mai mult decât oțelul moale atunci când este încălzit, ceea ce amplifică distorsiunea dacă aportul de căldură nu este gestionat cu atenție.
Sudarea TIG (GTAW) - Metoda preferată
Sudarea TIG este standardul de aur pentru sudarea oțelului inoxidabil, în special pentru materiale de ecartament subțire, tuburi și orice aplicație în care aspectul sudurii și rezistența la coroziune sunt critice. Un electrod de tungsten neconsumabil generează arcul, în timp ce gazul de protecție cu argon pur protejează bazinul de sudură de oxigenul atmosferic și azotul. Sudorul alimentează manual tija de umplere, permițând un control precis al aportului de căldură și al dimensiunii bălții.
Pentru oțelurile inoxidabile austenitice din seria 300 (cele mai comune), tija de umplutură standard este 308L. Pentru clasele 316 și 316L (care conțin molibden pentru o rezistență sporită la coroziune), utilizați material de umplutură 316L. Pentru aliajul de tip 321, sârmă de umplutură 347 este adecvată. Utilizarea unui grad de umplutură greșit compromite performanța la coroziune a sudurii finite, chiar dacă îmbinarea mecanică este solidă.
Parametri cheie TIG pentru oțel inoxidabil: setați amperajul la aproximativ 1 amperi per 0,001 inchi (0,025 mm) de grosime a materialului. Folosiți un electrod de tungsten 2% thoriat sau 2% lantanat până la un ac. Debitul gazului de protecție argon trebuie setat între 15 și 20 de picioare cubi pe oră (CFH). Păstrați viteza de deplasare constantă - lucrul lent cu un aport adecvat de căldură este de preferat decât grăbirea și supraîncălzirea metalului din jur.
Purjare în spate pentru sudarea țevilor și țevilor
Când sudați TIG tub sau conductă din oțel inoxidabil, suprafața interioară a rădăcinii de sudare este expusă la oxigenul atmosferic în timpul procesului de sudare. Acest lucru provoacă un fenomen numit „zahăr” - o suprafață rugoasă, granulară oxidată pe rădăcina sudurii, care reduce semnificativ rezistența la coroziune și rezistența mecanică. Purjarea înapoi cu gaz argon (care curge prin interiorul tubului în timp ce se sudează pentru a înlocui oxigenul) este esențială pentru orice aplicație de tub din oțel inoxidabil în care calitatea rădăcinii contează. Conectați ambele capete slăbite și curgeți argonul la presiune scăzută printr-un capăt pentru a menține o purjare pozitivă pe întreaga sudură.
Oțel inoxidabil pentru sudare MIG (GMAW).
Sudarea MIG este o opțiune practică pentru oțel inoxidabil, unde viteza de producție contează mai mult decât estetica sudurii sau unde echipamentele TIG nu sunt disponibile. Procesul folosește un electrod de sârmă din oțel inoxidabil alimentat continuu cu un gaz de protecție pentru a proteja bazinul de sudură. Gazul de protecție corect pentru sudarea MIG a oțelului inoxidabil este argonul pur sau un amestec de argon-heliu - nu amestecurile argon-CO2 utilizate pentru sudarea MIG din oțel moale, deoarece CO2 promovează preluarea carbonului și oxidarea în inox. Setați debitul gazului de protecție între 14 și 16 litri pe minut (aproximativ 30 CFH). Utilizați sârmă inoxidabilă potrivite cu calitatea metalului de bază și luați în considerare secvențele de sudură eșalonate pentru a minimiza distorsiunea termică.

Sudarea oxi-acetilenă a oțelului inoxidabil
Sudarea cu gaz a oțelului inoxidabil cu oxiacetilenă este posibilă din punct de vedere tehnic, dar semnificativ mai dificilă decât sudarea TIG și, în general, nu este recomandată pentru producție sau aplicații structurale. Procesul necesită un flux de sudare specializat din oțel inoxidabil - de obicei o pulbere uscată amestecată cu o pastă cu alcool izopropilic și aplicată atât pe partea din față, cât și pe spatele îmbinării, precum și pe tija de umplere. Acest flux previne oxidarea cromului în timpul sudării.
Setarea flăcării este critică: se preferă o flacără neutră cu un exces ușor de acetilenă (o flacără care se reduce marginal). O flacără oxidantă arde cromul din oțel, distrugându-i rezistența la coroziune. O flacără de cementare excesivă adaugă carbon nedorit la sudare. Reziduul de flux după sudare este tare și asemănător sticlei acolo unde a fost complet încălzit - trebuie îndepărtat mecanic (periere cu sârmă, sablare cu mărgele) înainte de punerea în funcțiune a îmbinării. Fluxul care nu a atins temperatura maximă poate fi șters mai ușor.
În clase precum 304, căldura excesivă (între 500 ° C și 800 ° C) poate provoca formarea de carbură de crom la granițele granulelor - o condiție cunoscută sub numele de precipitare a carburilor care duce la coroziune intergranulară în timp. Calitățile cu emisii scăzute de carbon (304L, 316L) sunt mai rezistente la această problemă atunci când se sudează cu metode de aport de căldură mai mare.
Etape critice de pregătire pentru sudarea oțelului inoxidabil
Indiferent de procesul de sudare selectat, pregătirea suprafeței și controlul contaminării nu sunt negociabile atunci când se lucrează cu oțel inoxidabil.
- Eliminați contaminarea feroasă: Orice particule de fier sau oțel de pe suprafața inoxidabilă - de la periile de sârmă folosite pe oțel carbon, discuri de șlefuit sau praf de metal - se vor încorpora în inoxidabil și vor cauza pete de rugină. Utilizați perii dedicate din oțel inoxidabil, discuri de șlefuit și roți de tăiere care nu au atins niciodată oțelul carbon.
- Curățați bine toate suprafețele: Îndepărtați uleiul, grăsimea și depunerile din zona îmbinării folosind acetonă sau un degresant special din oțel inoxidabil înainte de sudare. Chiar și amprentele pot provoca contaminare localizată.
- Asigurați-vă că nu există goluri ale îmbinărilor: Oțelul inoxidabil este deosebit de predispus la suflare atunci când există goluri între fețele de îmbinare. Țineți îmbinarea până la o sursă de lumină - dacă lumina trece prin, fixarea este prea slăbită.
- Strângeți și sudați în siguranță: Datorită expansiunii termice mari a oțelului inoxidabil, piesele de prelucrat neblocate se pot distorsiona semnificativ în timpul sudării. Eșalonați sudurile de prindere și luați în considerare eșalonarea secvenței sudurilor principale pentru a distribui căldura uniform.
- Controlul temperaturii între treceri: Lăsați zona de sudură să se răcească între treceri. Temperaturile ridicate susținute între treceri cresc riscul de sensibilizare (precipitare de carbură de crom) și de distorsiune.
Siguranță atunci când utilizați gaze pentru pistolul de tăiere și sudarea oțelului inoxidabil
Tăierea cu oxicombustibil și sudarea oțelului inoxidabil prezintă ambele pericole specifice de siguranță care necesită o atenție directă.
Siguranța cilindrului de gaz și a pistolului
- Acetilena cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Nu extrageți niciodată acetilena la o rată care depășește o șapte parte din capacitatea cilindrului pe oră - în acest fel se atrage acetona în furtunuri și torță, provocând daune și pericol potențial.
- Nu utilizați niciodată acetilena peste 15 psi presiune de lucru - la presiuni mai mari devine sensibilă la șocuri și se poate descompune exploziv.
- propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Utilizați întotdeauna furtunuri, regulatoare și vârfuri evaluate pentru gazul combustibil utilizat. Propanul degradează chimic materialele furtunurilor concepute pentru acetilenă în timp.
Pericole de fum de sudură din oțel inoxidabil
Sudarea oțelului inoxidabil generează fum de crom (VI) - un cunoscut cancerigen uman - împreună cu compuși de nichel și alți vapori de metal periculoși. Aceste fumuri sunt mai periculoase decât cele produse de sudarea oțelului moale și necesită măsuri de control activ. Ventilația locală de evacuare (LEV) poziționată aproape de arc sau de flacără este obligatorie în orice cadru profesional. Trebuie purtat echipament de protecție personală, inclusiv un respirator de sudură alimentat cu aer sau, cel puțin, un respirator cu filtrare a fumului corespunzător. Nu vă bazați doar pe ventilația generală a magazinului. Limitele de expunere pentru cromul hexavalent sunt strict reglementate și necesită monitorizare în mediile de producție în care sudarea inoxidabilului este efectuată în mod regulat.
Alegerea procesului potrivit: gazul de tăiere și rezumatul metodei de sudare
Pentru taierea otelului , alegerea gazului combustibil depinde în primul rând de bugetul disponibil, viteza de tăiere necesară și designul pistoletului. Acetilena oferă cei mai rapidi timpi de perforare și cea mai intensă căldură interioară, făcându-l ideal pentru lucrări de precizie, material subțire și situații în care timpul de instalare contează. Propanul și propilena oferă costuri de operare mai mici și viteze de tăiere comparabile pe material mai gros, cu configurarea corectă a pistoletului injector. Gazul natural este alegerea economică pentru instalațiile industriale de tăiere de mare volum cu alimentare prin conducte. Niciun gaz oxi-combustibil nu este eficient pentru tăierea oțelului inoxidabil, aluminiului sau metalelor neferoase - pentru aceste materiale trebuie să se folosească tăierea cu plasmă sau cu laser.
Pentru sudarea oțelului inoxidabil , TIG este procesul preferat acolo unde aspectul, rezistența la coroziune și rezistența mecanică sunt priorități. Sudarea MIG este potrivită pentru secțiuni mai grele și lucrări de producție unde viteza contează. Sudarea cu gaz oxi-acetilenă a inoxului este posibilă, dar solicitantă, necesitând aplicarea corectă a fluxului, reglarea precisă a flăcării și îndepărtarea fluxului după sudare - este mai potrivită pentru situațiile de reparații pe teren în care echipamentele electrice de sudare nu sunt disponibile. Indiferent de procesul utilizat, controlul contaminării, selecția corectă a umpluturii și gestionarea căldurii sunt cei trei factori care determină dacă o sudură din oțel inoxidabil funcționează conform intenției pe termen lung.