O lanternă de tăiere care iese la vârf, o tăietură care se deplasează într-o parte, un vârf care continuă să se contopească pe placă - de obicei, aceste defecte încep nicăieri de unde apar. Încep cu o diagramă care arată forma instrumentului, dar nu traseul gazului. Urmăriți oxigenul și acetilena de la supapa cilindrului până la orificiul de tăiere și majoritatea problemelor de banc devin diagnosticabile într-un minut, iar piesele de schimb pot fi comandate fără presupuneri.
Versiunea scurtă: pe o pistoletă oxiacetilenă standard cu două furtunuri, combustibilul și oxigenul circulă în linii separate până la mixer din interiorul accesoriului de tăiere, unde se combină în raportul pentru care a fost proiectat vârful. Pârghia de tăiere a oxigenului deschide un al treilea pasaj, mult mai mare, care ocolește complet mixerul. Orice altceva din desen - regulatoare, opritoare, supape cu ac, piuliță de vârf - există pentru a măsura sau a proteja acele trei debite.
Calea gazelor este diagrama
Cele mai multe diagrame atelier-perete sunt vederi explzate: piese dispuse după poziție. O diagramă de lucru este o diagramă de flux. Urmați-l în ordine și fiecare componentă are exact o sarcină.
- Supapa cilindrului de acetilenă, deschisă nu mai mult de o tură și jumătate; supapa buteliei de oxigen deschisă complet.
- Regulatoare, câte unul pe cilindru, care scad presiunea mare de stocare la o presiune scăzută de livrare.
- Furtunuri, în mod convențional roșii pentru combustibil și verzi, negre sau albastre pentru oxigen, cu filete din stânga pe fiecare racord combustibil-gaz, astfel încât cele două să nu poată fi schimbate.
- Dispozitive de blocare a fulgerului sau supape de reținere la ieșirile regulatorului și, adesea, la intrarea pistoletului.
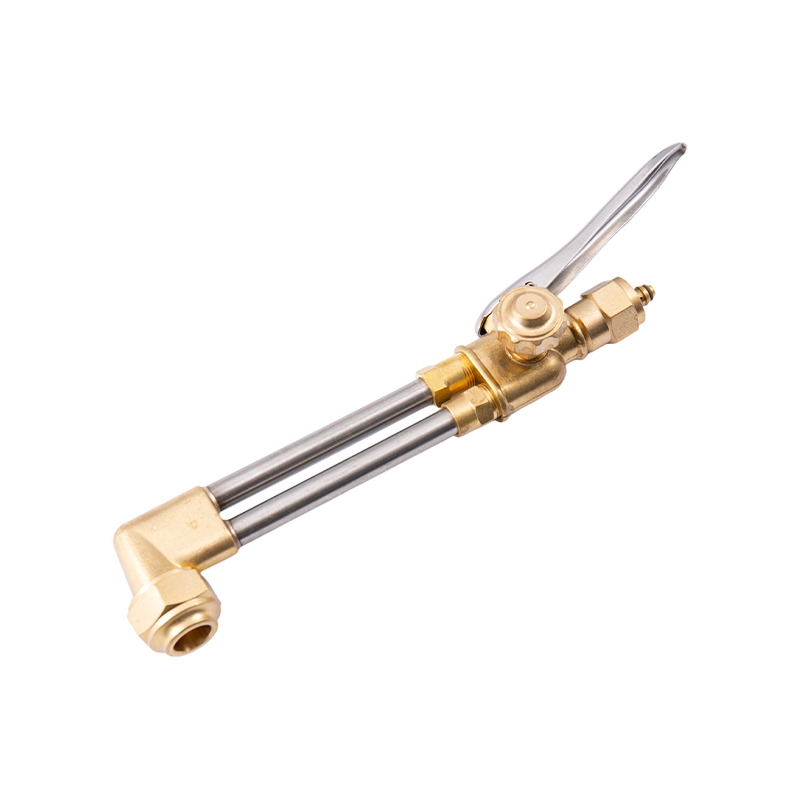
- Fitinguri de admisie a pistoletului, apoi cele două supape cu ac de pe mâner.
- Mixerul, unde oxigenul preîncălzit și gazul combustibil se combină înainte de a intra în vârf.
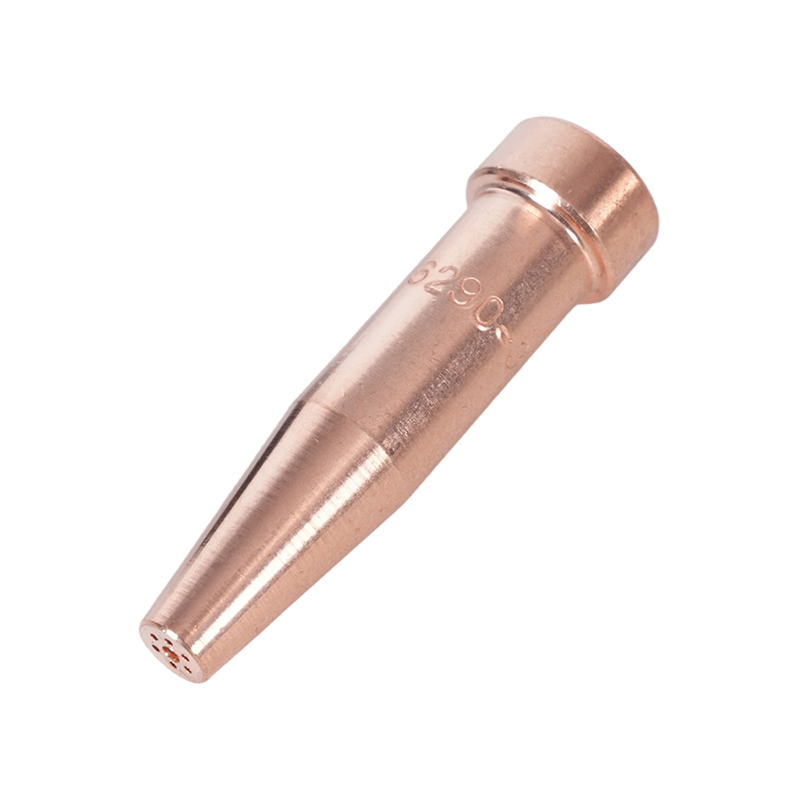
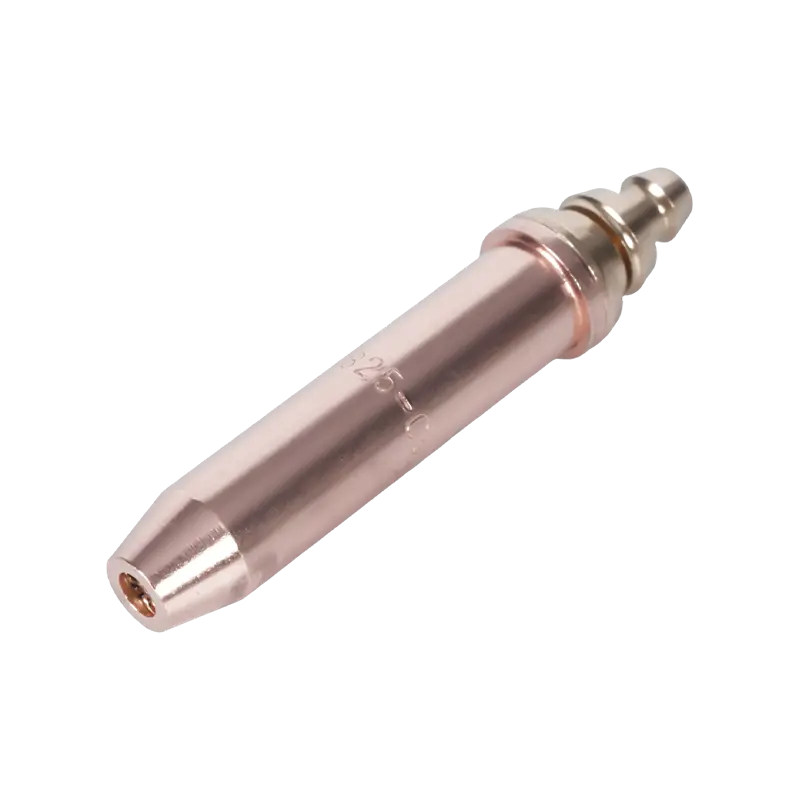
- Vârful de tăiere, unde orificiile de preîncălzire inerbează un orificiu central de tăiere pentru oxigen.
| Componentă | Poziția în flux | Ce trebuie verificat |
|---|---|---|
| Regulator | Direct pe fiecare cilindru | Manometrul de livrare indică presiunea scăzută dorită, nu presiunea cilindrului |
| Furtun | Admisia cilindrului la lanternă | Cod de culoare, piuliță de combustibil din stânga, fără fisuri în apropierea serturilor |
| Arestorul | Ieșirea regulatorului sau intrarea pistoletului | Săgeata de flux este orientată spre lanternă; element necontaminat cu ulei |
| Supape cu ac | Corpul mânerului | Deplasare lină, fără scurgeri dincolo de ambalaj, butoane cu coduri de culoare |
| Mixer | Baza accesoriului de tăiere | Jeturi curate, inele O nedeteriorate, tip corect pentru lanterna |
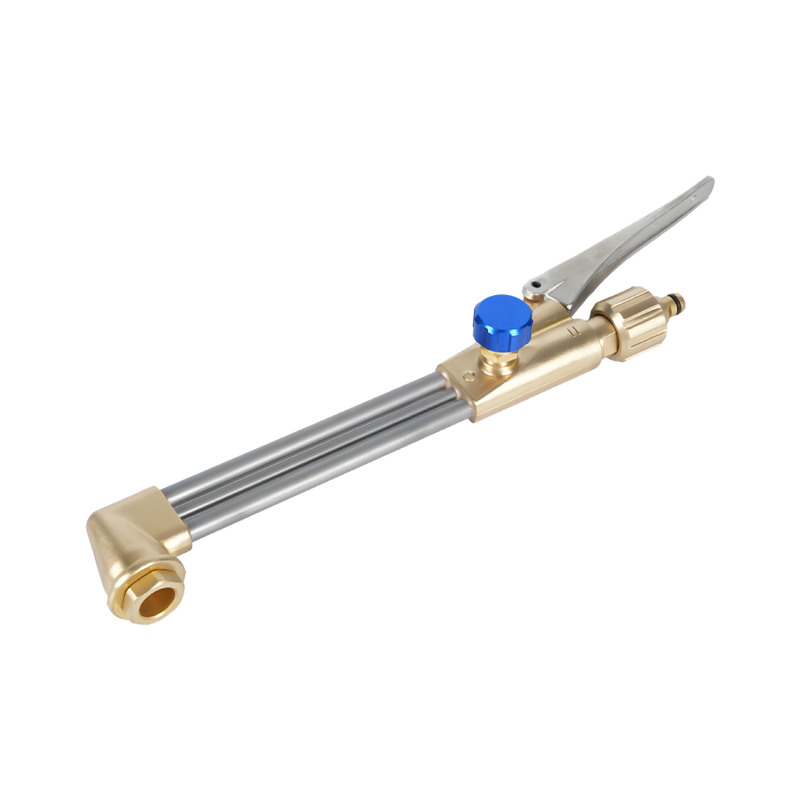
| Pârghie de tăiere | Spatele atașamentului | Se deschide complet, se închide rapid, fără furaj |
| Vârf și nucă | Fața atașamentului | Scaun fără spărturi, număr corect de vârf, orificii libere |
Două numere din acel lanț nu sunt negociabile. Presiunea de livrare a acetilenei trebuie să rămână la sau sub 15 psig; deasupra, gazul devine instabil în furtun, iar riscul trece de la incomod la cu adevărat periculos. Alezajul furtunului contează și el: 1/4 inch este normal până la dimensiunea aproximativă a vârfului 5, în timp ce 3/8 inch este folosit la vârfuri mai mari, astfel încât fluxul de oxigen de tăiere să nu fie înfometat.
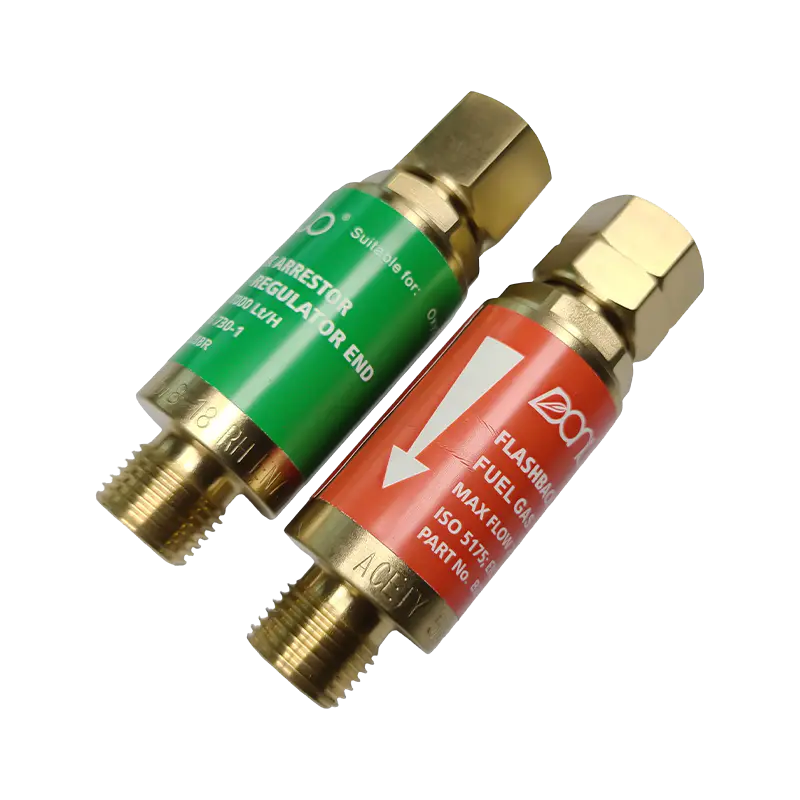 Seria B288 Oxy-Acetilene Flashback Arrestor Pentru sudarea și tăierea cu oxiacetilenă, seria B288 oferă modele cu oxigen și gaz combustibil cu conexiuni cu filet multiple și protecție împotriva curgerii inverse/flashback pentru configurarea pistoletului. Vizualizare produs →
În interiorul mânerului și a atașamentului de tăiere
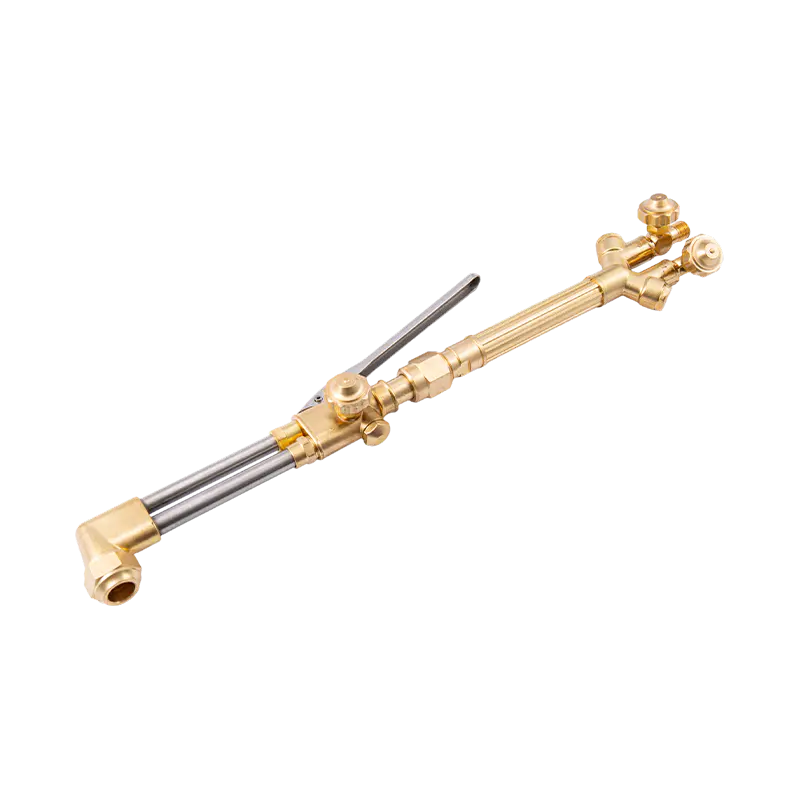
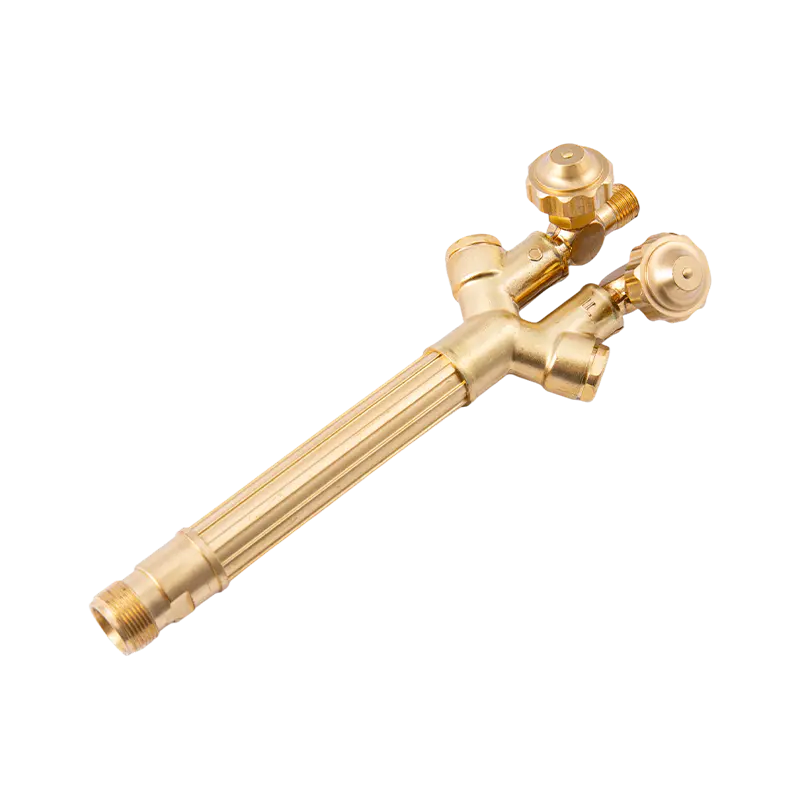
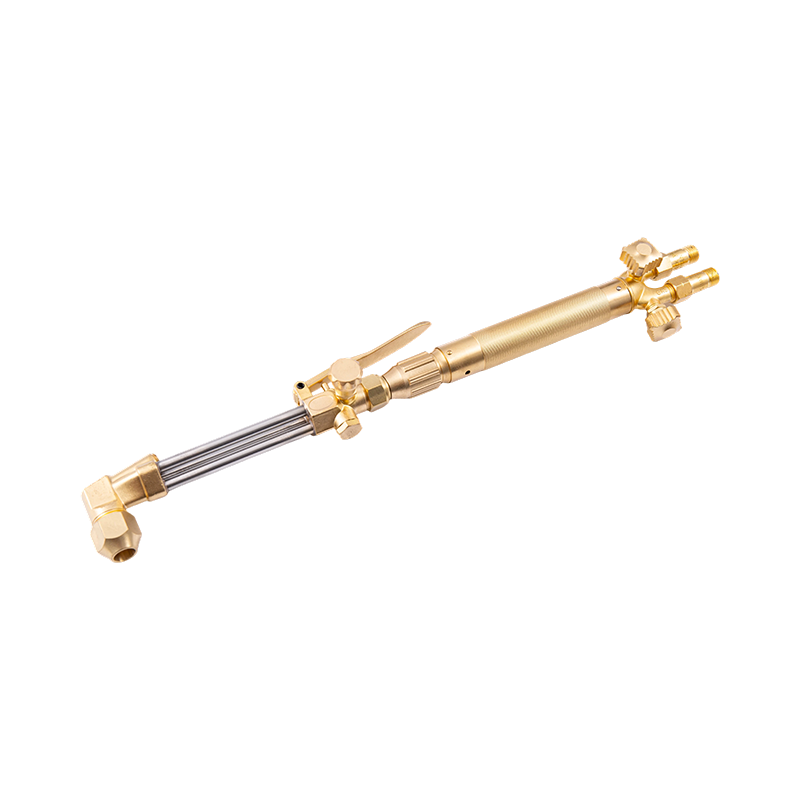
O lanternă din două piese se împarte într-un mâner și un accesoriu de tăiere care o unește cu două tuburi și o piuliță de îmbinare. La majoritatea modelelor, mânerul nu ține deloc cameră de amestec - este o pereche de corpuri de supapă cu tije, garnituri și butoane.
Supape cu ac
Butoanele pentru combustibil și oxigen măsoară gazul de preîncălzire și sunt reglate împreună: deschideți ușor combustibilul, aprindeți-l, apoi adăugați oxigen până când conul interior strălucitor se scurtează într-o flacără neutră. Diagramele le desenează de obicei ca două cercuri mici. În practică, ele sunt printre primele piese înlocuite, deoarece strângerea excesivă încorporează locașul tijei și flacăra nu mai răspunde la reglare.
Mixer sau injector
Așezat la baza atașamentului, mixerul este locul în care desenul își câștigă păstrarea. Pistolele cu presiune egală combină cele două gaze la presiuni similare. Lanternele cu injector folosesc un mic jet de oxigen pentru a atrage gazul combustibil în cameră, menținând amestecul stabil atunci când presiunea acetilenei scade. Un mixer uzat apare ca o flacără care își schimbă caracterul atunci când torța este înclinată sau ca un pop la lumina din spate.
Pârghie de tăiere a oxigenului
Pârghia deschide o supapă care admite un flux de oxigen de mare volum direct în centrul vârfului, ocolind mixerul. Ar trebui să se deschidă complet și să se închidă brusc. O pârghie care se mișcă produce o margine zdrențuită și o tăietură supradimensionată fără nicio altă cauză evidentă.
Piuliță de vârf și scaun
Piulița fixează un scaun conic de un conic potrivit de pe vârf. Aceasta este o etanșare metal pe metal, nu o etanșare cu filet. O singură tăietură pe scaun permite oxigenului să se scurgă în pasajele de preîncălzire și creează plângerea familiară că vârful continuă să pătrundă, indiferent de modul în care sunt reglate supapele.
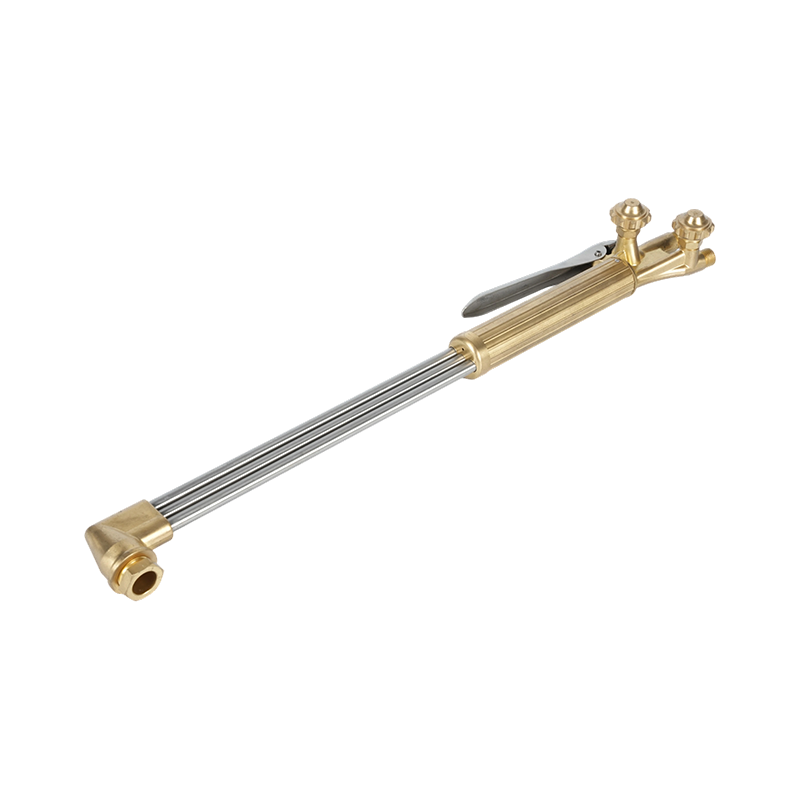 B400 Torță de tăiere portabilă cu oxigen și acetilenă pentru utilizare grea Lanterna manuală cu două tuburi pentru tăiere solicitantă de până la 300 mm, compatibilă cu acetilenă și propan și duze 1502/1503 pentru lucrări grele de fabricație. Vizualizare produs →
Cum arată sfatul în secțiune transversală
Măriți și diagrama devine un ansamblu mic: un corp hexagonal sau moletat, un scaun conic, un inel de orificii de preîncălzire - de obicei patru până la șase, mai multe la dimensiuni mari - și un orificiu central de tăiere. Numărul vârfului este ștanțat pe corp, iar acel număr guvernează întreaga configurație.
Tăierea nu se topește. Flăcările de preîncălzire ridică o pată de oțel la temperatura sa de aprindere, aproximativ 870 °C (1.600 °F), iar jetul de oxigen oxidează apoi fierul și elimină oxidul din tăietură. De aceea, starea orificiului de preîncălzire contează mai mult decât se așteaptă majoritatea operatorilor: un orificiu parțial blocat face ca o parte a tăieturii să se răcească, iar tăietura se curbează departe de linie.
Mărimea vârfului, grosimea și presiunea potrivite
Diagramele publicate variază în funcție de producător, de gaz combustibil și de seria de vârfuri, dar relația este consistentă: numărul vârfurilor crește odată cu grosimea plăcii, presiunea oxigenului de tăiere crește odată cu numărul vârfului și viteza de deplasare scade.
| Grosimea plăcii | Număr tipic de bacșiș | Reducerea presiunii oxigenului |
|---|---|---|
| 3 mm (1/8 inchi) | 000 | 20-25 psig |
| 6 mm (1/4 inchi) | 00 | 20-25 psig |
| 10 mm (3/8 inchi) | 0 | 25-30 psig |
| 20 mm (3/4 inchi) | 1 | 30-35 psig |
| 25 mm (1 inch) | 2 | 35-40 psig |
| 50 mm (2 inchi) | 3 | 40-45 psig |
| 100 mm (4 inchi) | 5 | 45–55 psig |
Două note practice. Vârfurile de propan poartă pasaje de preîncălzire mai mari și consumă mai mult oxigen decât vârfurile de acetilenă de același număr, așa că o diagramă scrisă pentru un combustibil este invalidă pentru celălalt. Și fiecare presiune din orice diagramă este măsurată la regulator printr-o anumită lungime a furtunului; pe porțiuni mai lungi de 25 de picioare, adăugați puțină presiune de livrare și verificați din nou flacăra înainte de a da vina pe vârf.
Patru detalii pe care desenul omite de obicei
- Plasarea opritorului. Descărcătoarele de reglare protejează cilindrii; supapele de reținere la capătul pistolului protejează operatorul. Multe diagrame arată una și nu cealaltă. Pe o bancă ocupată, potriviți-vă pe amândouă.
- Dispozitiv de vârf. Conul interior trebuie să se așeze la 1,5 până la 3 mm de pe placă. Contactul supraîncălzi vârful și începe un ciclu de pop pe care nicio reglare a supapei nu se va vindeca.
- Trageți și unghiul de avans. Liniile de tragere sunt înclinate cu direcția de deplasare, iar un avans de 10 până la 15 grade compensează pe placa mai groasă. O diagramă care arată o tăietură perfect verticală arată un ideal, nu un rezultat.
- Curățarea orificiilor. Găurile de preîncălzire sunt curățate cu un dispozitiv de curățare a vârfurilor de dimensiuni corecte, niciodată cu burghie. Găurirea îndepărtează muchia de dozare și retrage vârful.
Disciplina de manipulare a gazelor aparține aceluiași desen. Ghidul nostru pentru măsuri de siguranță atunci când utilizați o lanternă de tăiere acoperă testarea scurgerilor, secvența de iluminare și oprirea în ordinea în care ar trebui să aibă loc.
Specificarea unei torțe împotriva diagramei
Odată ce fluxul este clar, deciziile de cumpărare devin mai simple. Trei întrebări decid majoritatea. Ce clasă de sarcină necesită munca - grea, medie sau ușoară, reflectată în grosimea peretelui, tijele supapelor și mânerele din alamă forjată în comparație cu mânerele din aluminiu? Ce standard regional respectă sfaturile și locurile, deoarece modelele americane, australiane, britanice și japoneze nu se schimbă? Și cine furnizează consumabile - vârfuri, piulițe, inele O și elemente de blocare - peste cinci ani?
Pentru cumpărătorii care se aprovizionează de la un producător, diagrama se dublează ca o fișă de specificații. Un furnizor capabil să forjeze, să prelucreze și să monteze în casă poate păstra toleranțe la nivelul conic al scaunului și al jetului mixerului, cele două caracteristici care afectează cel mai mult calitatea tăierii. Producția noastră proprie din Ningbo acoperă fabricarea matrițelor, forjarea, finisarea suprafețelor, prelucrarea CNC și inspecția sub un singur acoperiș, cu aproximativ două decenii în scule de sudură și tăiere și prelucram desenele clientului atunci când un model standard nu se potrivește.
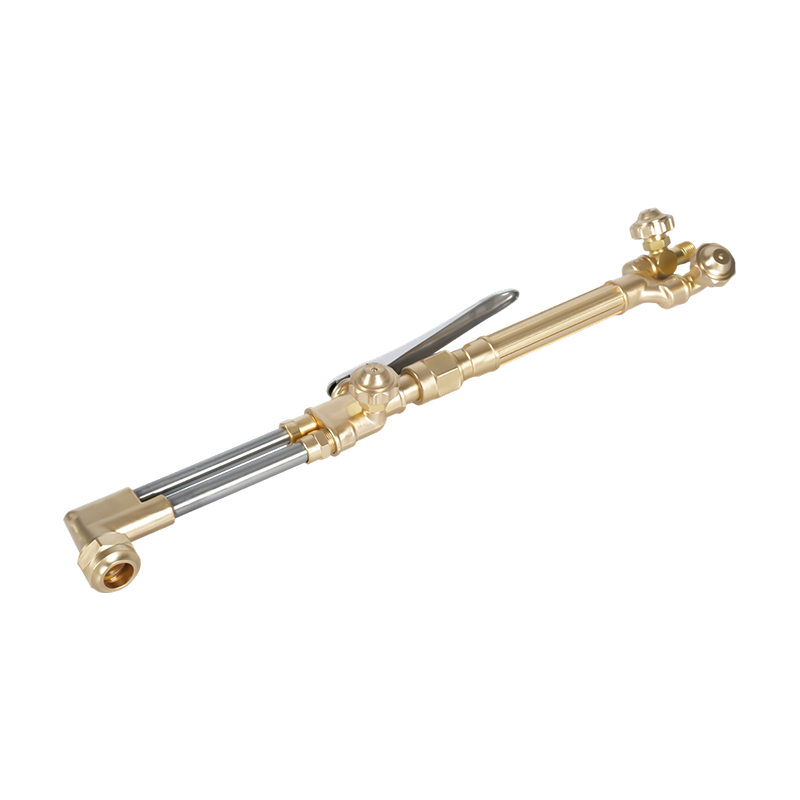 A217 Kit pistol de tăiere cu oxi-acetilenă/propan pentru utilizare grea Kit rezistent cu accesoriu de tăiere A212 și mâner A211, evaluat la 200 mm și compatibil cu oxiacetilenă sau propan pentru tăiere industrială, lipire și încălzire. Vizualizare produs →
Dacă potriviți un set de lanternă cu un inventar existent de furtun, regulator și vârfuri, trimiteți desenul sau numerele piesei prin intermediul nostru pagina de contact și vom confirma tipul scaunului, forma firului și compatibilitatea vârfului înainte de a cota.
Imprimați diagrama, apoi adnotați-o: scrieți presiunile reale ale regulatorului, numărul vârfului pe care îl utilizați pe fiecare grosime a plăcii și data ultimei inspectări a opritoarelor. Un desen care poartă propriile tale numere încetează să mai fie un afiș și începe să fie o foaie de configurare - iar data viitoare când o tăietură este accidentată, răspunsul este de obicei la o linie distanță.