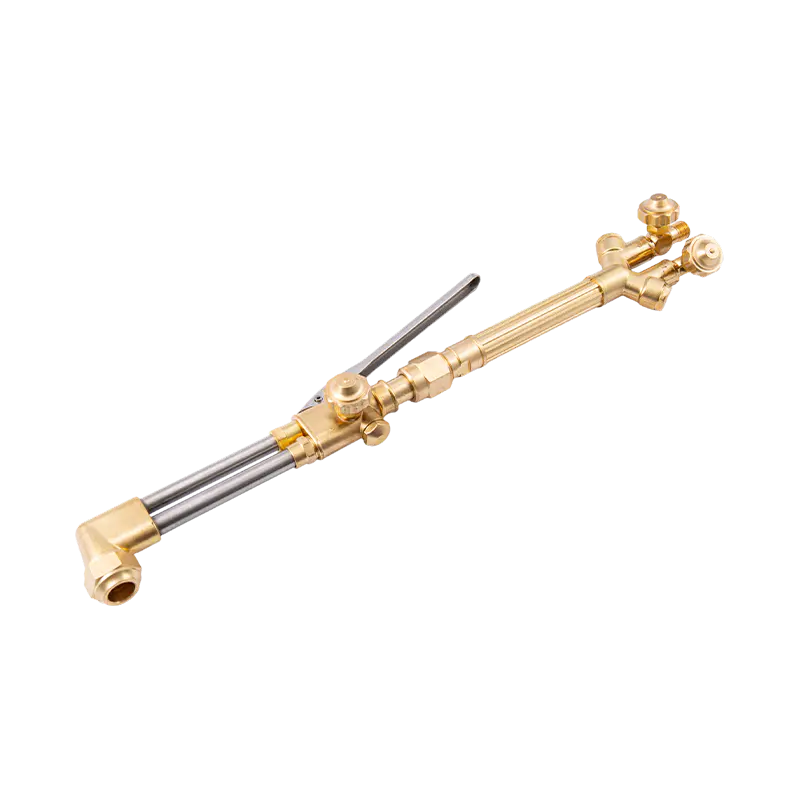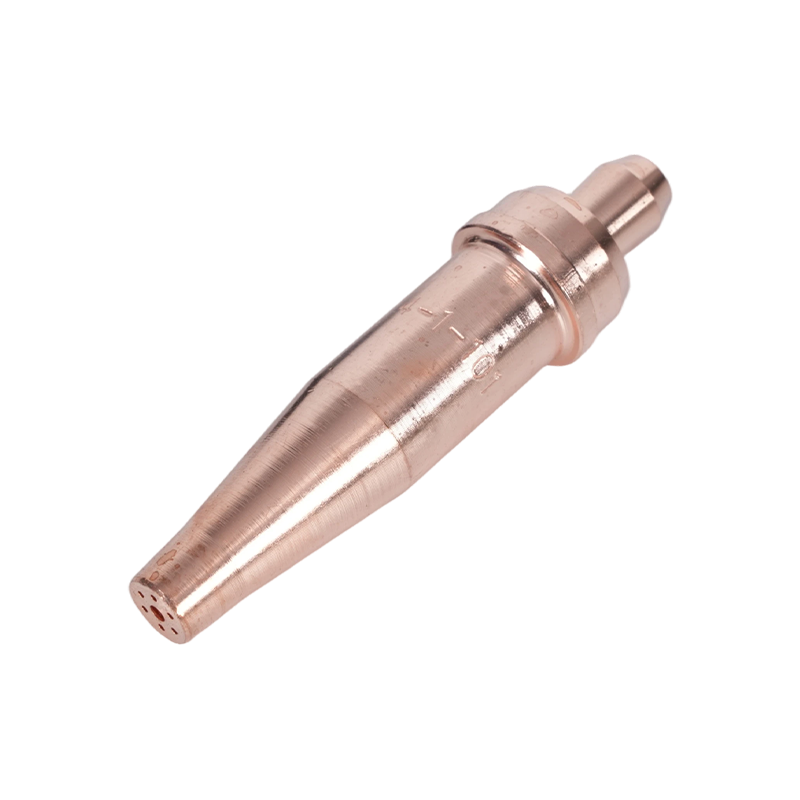
Un vârf #1, aproximativ 28 psi de oxigen și 4 psi de acetilenă va desprinde o placă de oțel moale de 6 mm în câteva secunde. Puneți aceeași lanternă pe o placă de 25 mm fără a atinge nimic și tăierea se blochează la jumătate, tăietura se lărgește și cineva ajunge să șlefuiască marginea înapoi în toleranță.
Nu s-a schimbat nimic despre operator. Tăierea cu oxiacetilenă este unul dintre puținele procese de prelucrare a metalelor în care deciziile de configurare - dimensiunea vârfului, presiunea gazului, distanțarea și viteza de deplasare - decid mai mult rezultatul decât mâna care ține pistolul. Îndrumarea de mai jos acoperă secvența de configurare, selecția vârfului și a presiunii, reglarea flăcării, hardware-ul de siguranță și alegerile hardware care fac tăierile repetabile.
Unde se decide de fapt calitatea tăierii
Trei variabile controlează tăierea: viteza jetului de oxigen la vârf, intrarea de căldură de preîncălzire și viteza de deplasare. Două dintre cele trei sunt blocate înainte ca flacăra să fie aprinsă, motiv pentru care o lanternă care „taie prost” are de obicei o problemă de instalare, mai degrabă decât o problemă de operator.
- Condiția orificiului vârfului și viteza setată a dimensiunii jetului. Un vârf care a fost alezat, scăpat sau rulat la o presiune greșită pentru dimensiunea sa își pierde din viteză și lasă tăietura clasică aspră și spălată.
- Setările regulatorului setează preîncălzirea și tăierea fluxului de oxigen. Presiunea scăzută a oxigenului dă tăieturi lente, incomplete; presiunea excesivă creează turbulențe, o tăietură largă și zgură tare.
- Viteza de deplasare este singura variabilă reglată în direct în timpul tăierii. Trageți liniile înclinate cu 10 până la 15 grade în spatele verticală înseamnă că viteza este aproximativ corectă; liniile de întârziere aproape verticale înseamnă prea lente, iar liniile de întârziere aplatizate înseamnă prea repede.
Secvență de configurare: Ordinea operațiilor
Lucrați de fiecare dată prin aceeași secvență. Cele mai multe plângeri cu privire la o „lanternă defectă” se regăsesc mai degrabă la un pas omis aici decât la lanterna în sine.
- Inspectați înainte de conectare: mantaua furtunului crăpată sau umflată, scaunul vârfului deteriorat, garnitura supapei uzată.
- Crăpați pentru scurt timp fiecare supapă de cilindru pentru a elimina praful, apoi închideți-o din nou.
- Montați regulatoarele și strângeți piulițele de admisie cu o cheie de dimensiuni corecte, niciodată cu clești sau cu o cheie pentru țevi.
- Instalați dispozitive de blocare a fulgerului sau supape de reținere a curgerii inverse la ieșirile regulatorului sau la orificiile de intrare ale pistoletului, indiferent de codul dvs. de locație.
- Conectați furtunurile la ștuțurile corecte și confirmați că fitingurile sunt perechea de filet dreapta, stânga sau dreapta.
- Deschideți încet supapele cilindrului. Pe un cilindru de acetilenă, deschideți nu mai mult de o tură și jumătate, astfel încât să poată fi oprit rapid.
- Setați presiunile de lucru cu supapele pistoletului deschise, apoi închideți-le.
- Testați scurgeri fiecare îmbinare cu apă cu săpun sau lichid pentru detectarea scurgerilor. Niciodată cu o flacără.
- Aprindeți cu un percutor de scântei, nu cu o brichetă de unică folosință sau cu un chibrit.
Selectarea vârfului și presiunea gazului
Mărimea vârfului se potrivește mai întâi cu grosimea plăcii și totul decurge din aceasta. Un vârf de 6 mm nu poate fi forțat să treacă prin 25 mm prin creșterea presiunii; orificiul pur și simplu nu va trece suficient oxigen, iar presiunea suplimentară se transformă în turbulențe care erodează fața tăiată.
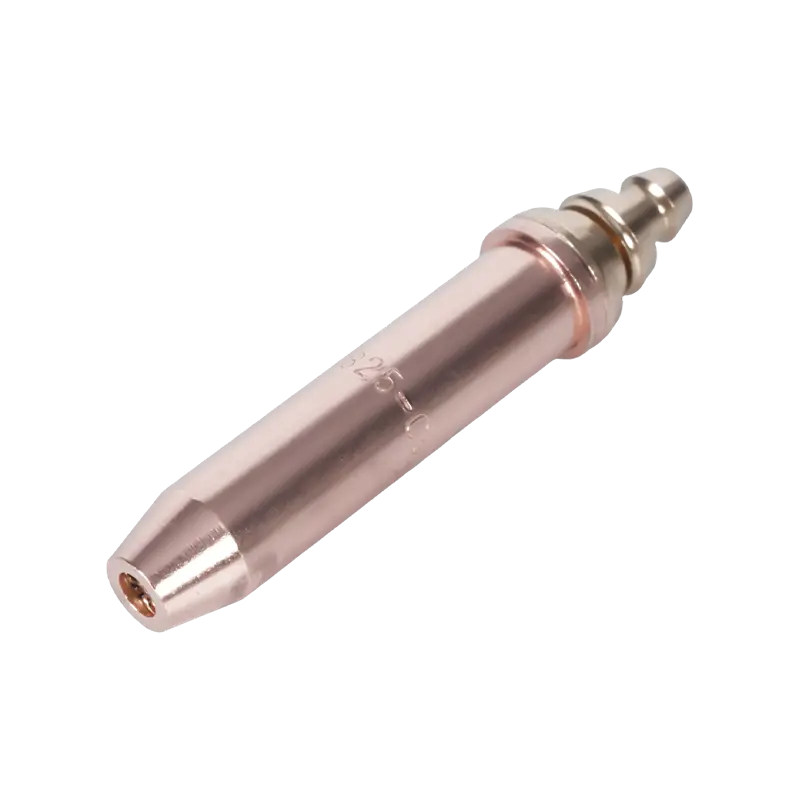
Tiparele regiunilor contează la fel de mult. Un vârf care se potrivește unui scaun de lanternă în stil american nu se va așeza corect pe o lanternă cu model australian sau britanic chiar și atunci când firul arată aproape. Vârfurile de propan din două piese adaugă o a doua diferență: orificiile de preîncălzire și de tăiere sunt separate, deci nu sunt interschimbabile cu vârfurile de acetilenă dintr-o singură bucată.
| Grosimea plăcii | Dimensiunea tipică a vârfului | Presiunea oxigenului | Presiunea acetilenei | Notă practică |
|---|---|---|---|---|
| 3 până la 6 mm | 0 sau 1 | 20 până la 25 psi | 3 până la 5 psi | Deplasare rapidă, preîncălzire scurtă |
| 6 până la 12 mm | 1 sau 2 | 25 până la 30 psi | 4 până la 6 psi | Viteză constantă, chiar și linii de tragere |
| 12 până la 25 mm | 2 sau 3 | 30 până la 40 psi | 5 până la 8 psi | Călătorie mai lentă, aveți grijă la zgură |
| 25 până la 50 mm | 3 sau 4 | 40 până la 50 psi | 7 până la 10 psi | Perforați la marginea plăcii |
| 50 până la 100 mm | 5 sau 6 | 50 până la 60 psi | 8 până la 12 psi | Debit mare de oxigen, preîncălzire în două etape |
Odată ce tăierea rulează, ajustați din diagramă, mai degrabă decât departe de ea. O margine superioară rotunjită cu zgură sudată la partea inferioară înseamnă, de obicei, că presiunea oxigenului este prea mare sau călătoria este prea lentă. O linie de zgur moale, gumosă și o străpungere incompletă înseamnă de obicei presiunea prea scăzută sau călătoria este prea rapidă.
Îngrijirea ponturilor este cel mai ieftin upgrade de performanță disponibil. Curățați orificiile cu soluția de curățare a vârfurilor corectă, niciodată cu burghie sau sârmă de sudură și înlocuiți orice vârf ale cărui orificii de preîncălzire au devenit ovale sau al cărui scaun este zgâriat. Ghidul nostru pentru selectarea, configurarea și întreținerea vârfului pistolului de tăiere acoperă rutinele de curățare și depanarea mai detaliat.
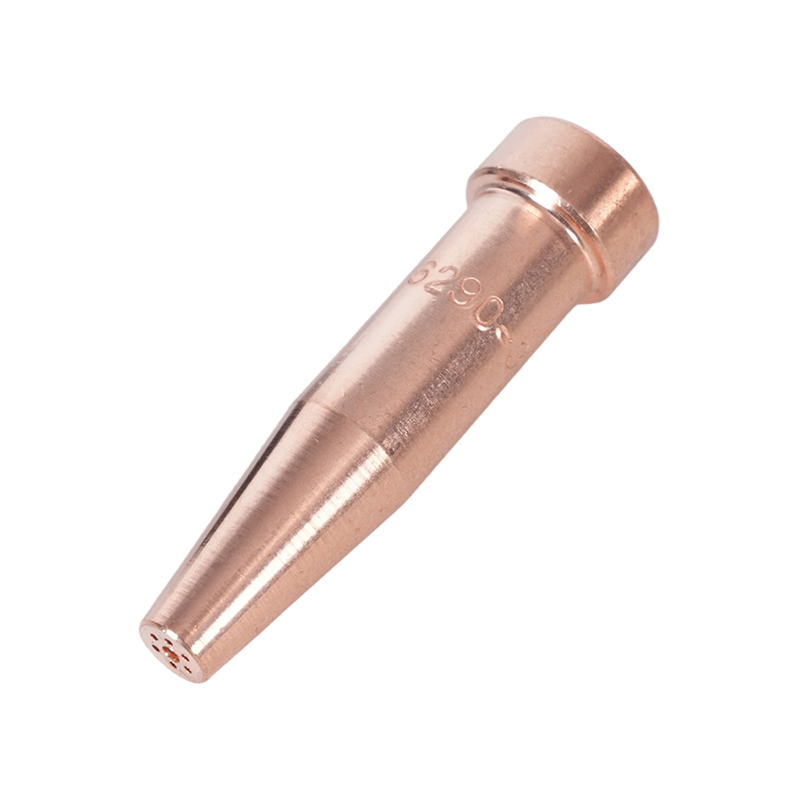
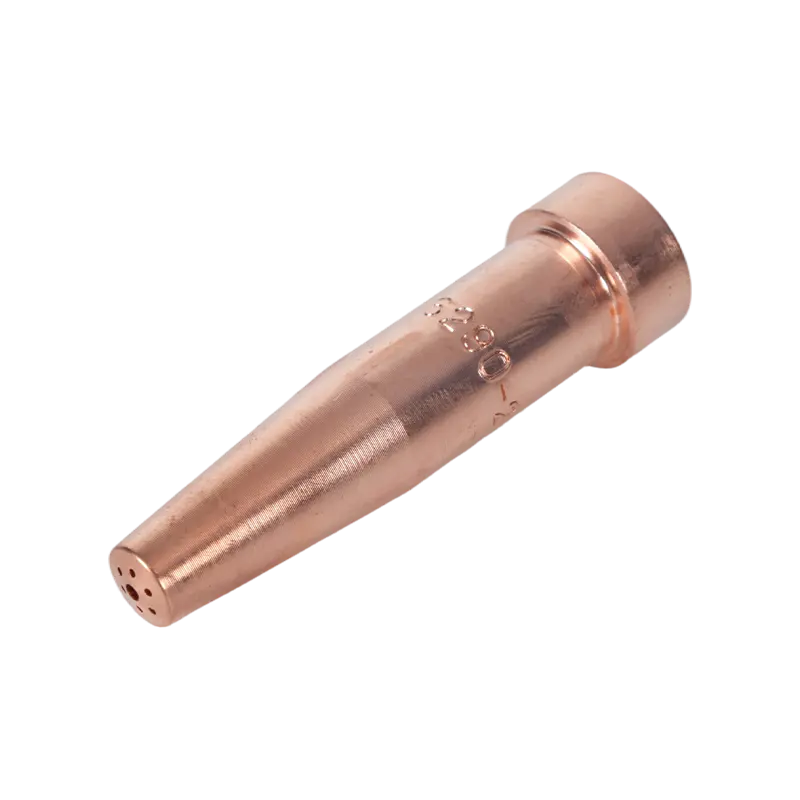 Vârf de tăiere cu acetilenă seria 6290 pentru torțe în stil american Acest vârf de tăiere cu acetilenă se potrivește torțelor A735 și A623 și acoperă oțel de 1–300 mm; util pentru plăci subțiri și lucrări de piercing unde acetilena rămâne preferată. Vizualizare produs →
Acetilenă sau propan
Pentru plăci de 20 mm și mai sus, propanul câștigă de obicei la costul pe metru tăiat. Pentru plăci mai subțiri, perforare și orice lucru de lipire sau încălzire, acetilena rămâne combustibilul mai bun.
- Acetilena arde mai fierbinte în oxigen, aproape de 3.100 de grade Celsius și se preîncălzește mai repede, ceea ce se potrivește cu placa subțire, perforarea și sudarea.
- Propanul are o temperatură mai scăzută a flăcării, dar un plic de căldură mai mare care ține secțiunile groase și este mai ieftin pe cilindru și mai sigur de depozitat.
- Acetilena este instabilă peste aproximativ 15 psi, astfel încât presiunea acetilenei rămâne scăzută, iar regula supapei cilindrului contează.
- Propanul consumă mult mai mult oxigen pentru aceeași tăietură, astfel încât rezervele de oxigen devin principalul cost de funcționare.
- Cei doi combustibili au nevoie de sfaturi diferite. Schimbarea lor schimbă forma flăcării, timpul de preîncălzire și calitatea tăierii.
Reglarea flăcării și tehnica de tăiere
Aprindeți mai întâi acetilena, apoi adăugați oxigen până când conul interior este strălucitor, bine definit și rotunjit la vârf. Acea flacără neutră este ceea ce presupun majoritatea diagramelor de tăiere. O flacără oxidantă cu un con scurt și ascuțit taie mai repede unele oțeluri, dar uzează vârfurile și oxidează fața tăiată; o flacără de cementare cu o pană lungă adaugă carbon și încetinește tăierea, deci este păstrată în general pentru lucrări specifice de încălzire.
Aduceți vârful pe farfurie la aproximativ 90 de grade, preîncălziți punctul de pornire până la un roșu vișiniu tern, apoi deschideți complet maneta de tăiere a oxigenului și deplasați-vă. Țineți separatorul neclintit la 3 până la 5 mm. Călărea vârfului pe farfurie îl supraîncălzește și elimină tăietura. Pentru tăieturi teșite, înclinați lanterna în direcția de deplasare și reduceți ușor viteza, astfel încât teșitul să rămână drept.
Hardware de siguranță care aparține fiecărei configurații
Dispozitivele de blocare a fulgerului și supapele de reținere a fluxului invers sunt cele două elemente care lipsesc cel mai adesea dintr-o torță care a fost în funcțiune de ani de zile. O supapă de reținere oprește curgerea gazului înapoi; un dispozitiv de oprire a flăcării oprește, de asemenea, un front de flacără care se deplasează înapoi pe furtun spre regulator și cilindru. Dispozitivele de oprire de la ieșirea regulatorului protejează furtunul și cilindrul, în timp ce opritoarele de la intrarea pistoletului protejează capătul operatorului. Multe coduri de site necesită ambele.
- Furtunurile de oxigen și combustibil nu sunt interschimbabile; utilizați convenția corectă de grad și culoare pentru regiunea dvs.
- Nu utilizați niciodată oxigen în locul aerului comprimat pentru curățare sau suflare.
- Aerisiți zona de lucru; acetilena, propanul și oxigenul modifică toate compoziția aerului din jurul operatorului.
- Păstrați o supraveghere împotriva incendiilor pentru perioada specificată de permisul dvs. de lucru la cald, de obicei la 30 de minute după ultima tăiere.
- Verificați furtunurile pentru arsuri și fisuri la fiecare schimb; un furtun care a fost trecut de o placă este o scurgere care așteaptă să apară.
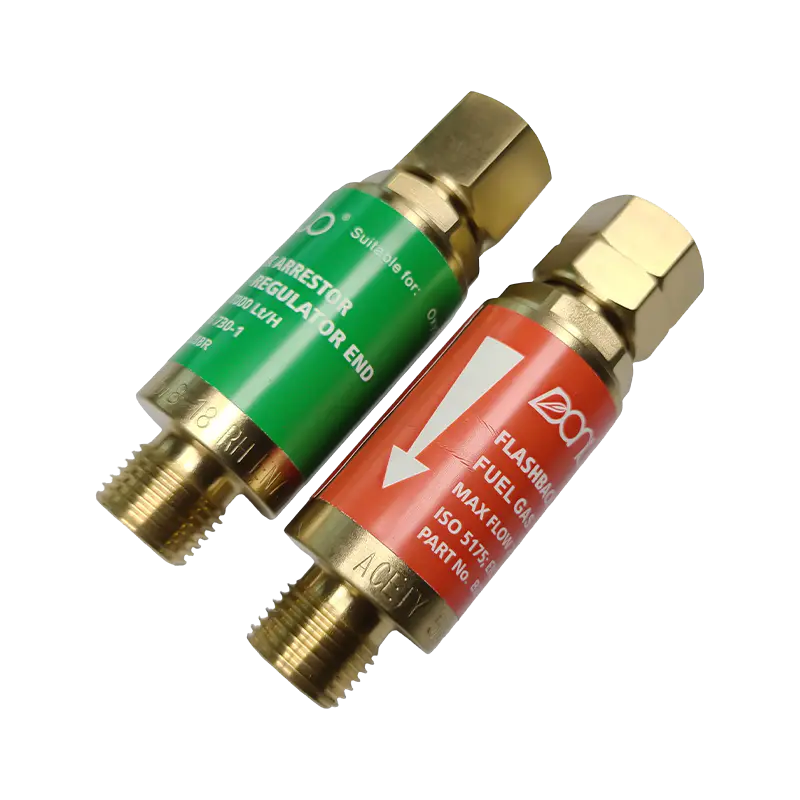 Seria B288 Oxi-acetilenă Flashback Dispersor Lipsește adesea din torțele mai vechi, acest dispozitiv de oprire protejează configurațiile de sudură și tăiere cu oxiacetilenă de flashback și flux invers, cu modelele cu oxigen și gaz. Vizualizare produs →
Potrivirea corpului torței și mânerului la locul de muncă
Feroneria torței este clasificată în funcție de sarcină: grea, medie și ușoară. Un accesoriu de tăiere rezistent, cu un mâner potrivit, menține presiunea și rămâne rece prin tăierea de producție cu plăci groase. Un mâner ușor face aceeași treabă pe tablă cu o greutate mai mică în mână, dar nu va supraviețui lucrului continuu pe placa de 50 mm.
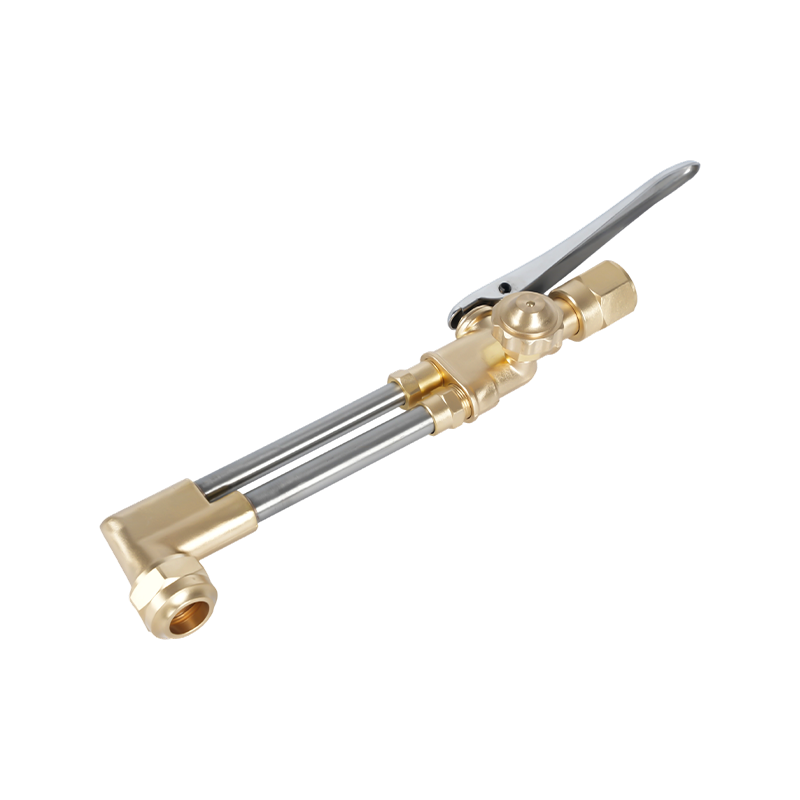
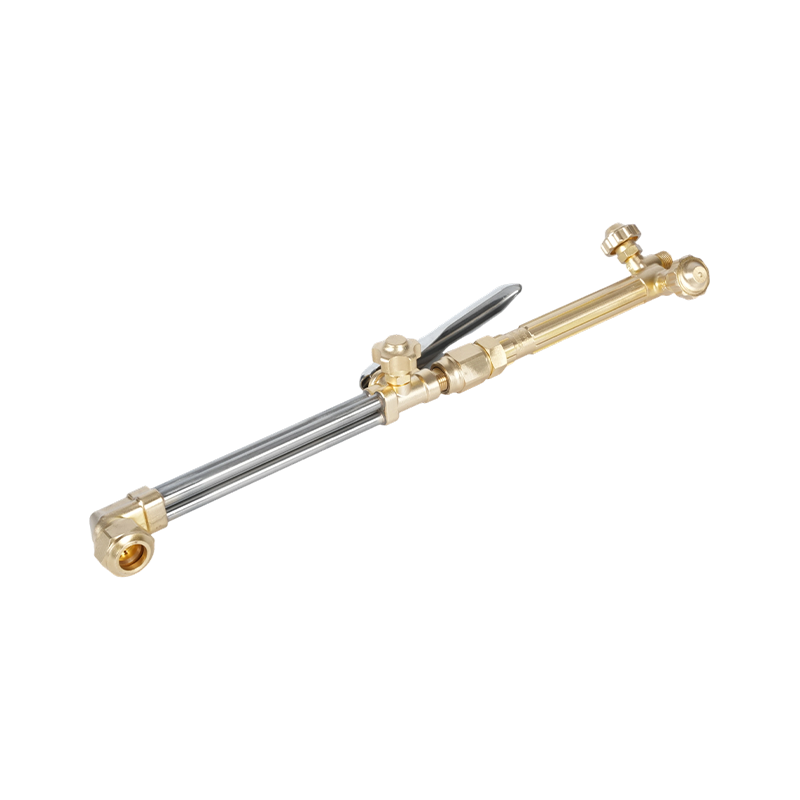
Trei detalii decid dacă o lanternă se potrivește unei configurații existente. Modelul regiunii determină compatibilitatea vârfului, atașamentului și mânerului, deoarece modelele din SUA, Australia, Marea Britanie și Japonia folosesc standarde diferite pentru scaun și filet. Formatul contează și el: combinațiile de atașament și mâner sunt mai ieftine de întreținut, deoarece numai piesa uzată este înlocuită, în timp ce lanternele de mână dintr-o singură bucată sunt mai simple pentru utilizare ocazională. Materialul urmează poziția de lucru, corpurile din alamă rezistă la căldură și uzură și țin bine firele, iar mânerele din aluminiu reduc greutatea pentru lucrul deasupra capului.
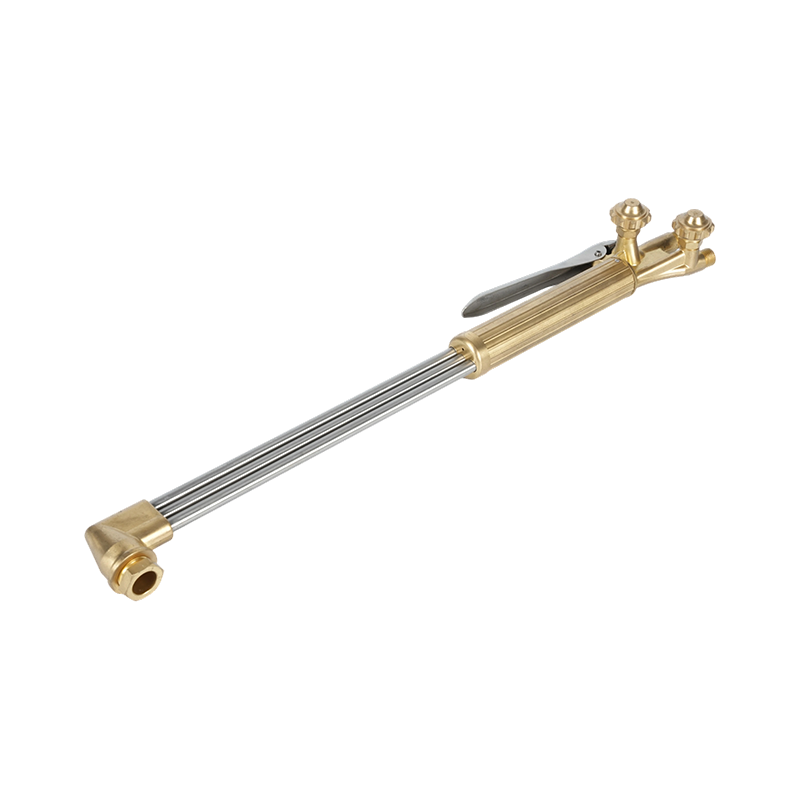 B400 Torță de tăiere portabilă cu oxigen și acetilenă pentru utilizare grea Lanterna portabila rezistenta pentru taierea acetilenei sau propanului pana la 300 mm, cu flux dublu tub si cap din alama forjata; fabricarea costumelor, construcții navale și reparații. Vizualizare produs →
Aprovizionare torțe, sfaturi și piese de schimb
Pentru distribuitori și producători, întrebările practice sunt legate de continuitate: aceeași serie de vârfuri poate fi recomandată în doi ani, scaunele și filetele sunt consistente lot la lot și pot fi furnizate piese de schimb sub propria etichetă? Un furnizor care execută materiale, fabricarea matrițelor, forjarea, prelucrarea și testarea în casă poate păstra acele toleranțe și poate, de asemenea, să producă piese după un desen al clientului atunci când niciun model standard nu se potrivește unei pistole existente.
Dacă potriviți vârfurile și mânerele cu o flotă existentă sau planificați o gamă OEM, trimiteți desenele și specificațiile filetului prin intermediul nostru pagina de contact și vom reveni cu cel mai apropiat model standard sau o opțiune personalizată.