Ce face de fapt o pistoletă de sudare cu oxi-acetilenă
O flacără de torță care arde acetilena în oxigen pur ajunge aproximativ 6.000°F , suficient de fierbinte pentru a topi oțelul, fonta și majoritatea aliajelor neferoase în câteva secunde. Căldura provine dintr-un proces de ardere în două etape: conul interior arde cel mai fierbinte acolo unde oxigenul și combustibilul se amestecă la vârf, în timp ce învelișul exterior termină arderea în aerul ambiant. Acel con interior este locul unde are loc sudarea reală - tija de umplutură se topește într-un bazin topit comun, în timp ce operatorul mută pistolul de-a lungul îmbinării.
Spre deosebire de procesele cu arc, nu este implicat niciun circuit electric. Tocmai de aceea, echipamentul rămâne relevant pe șantierele fără acces la energie electrică, în camioanele mobile de reparații și în magazinele care fac lipire sau formare a metalelor, unde controlul flăcării contează mai mult decât viteza de depunere. Compensația este dimensiunea zonei afectate de căldură - oxiacetilena rulează mai fierbinte și mai lent decât un arc MIG sau TIG, astfel încât se potrivește secțiunilor mai subțiri și lucrărilor de reparație mai bine decât sudarea de producție de mare volum.
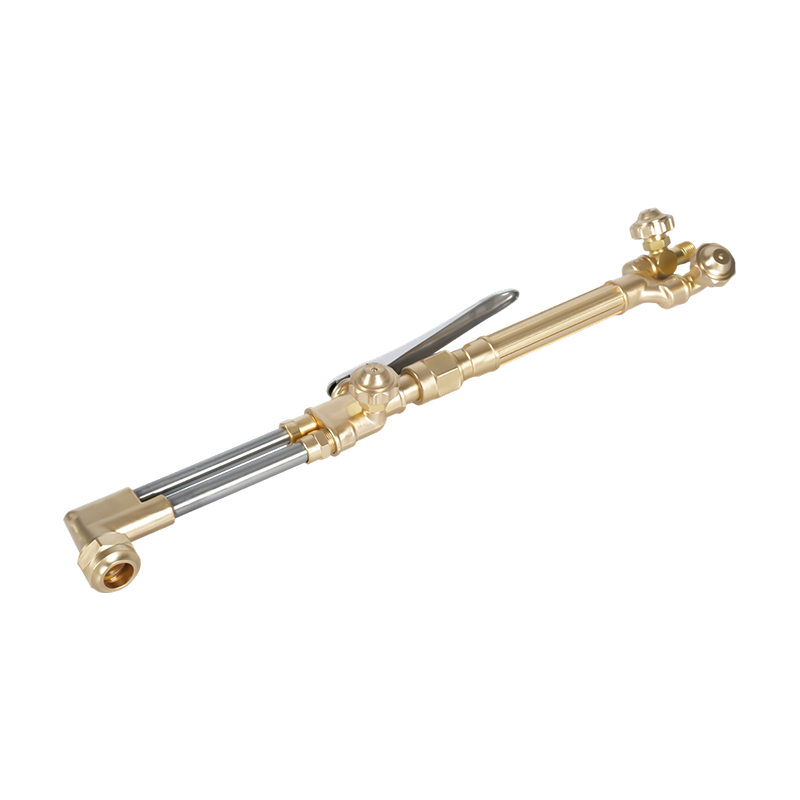
Anatomia torței: mâner, vârfuri și atașamente
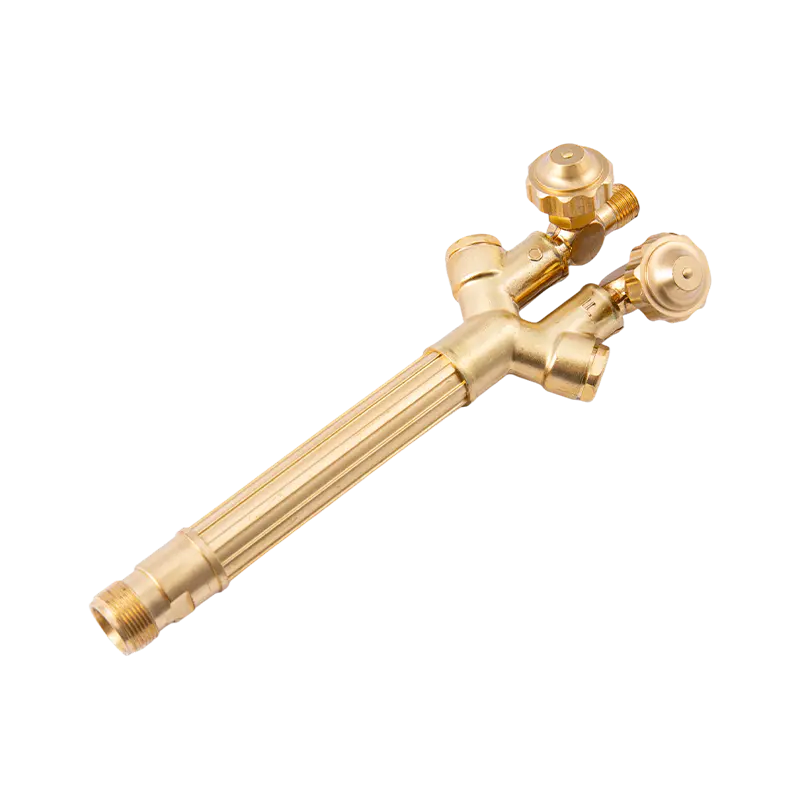
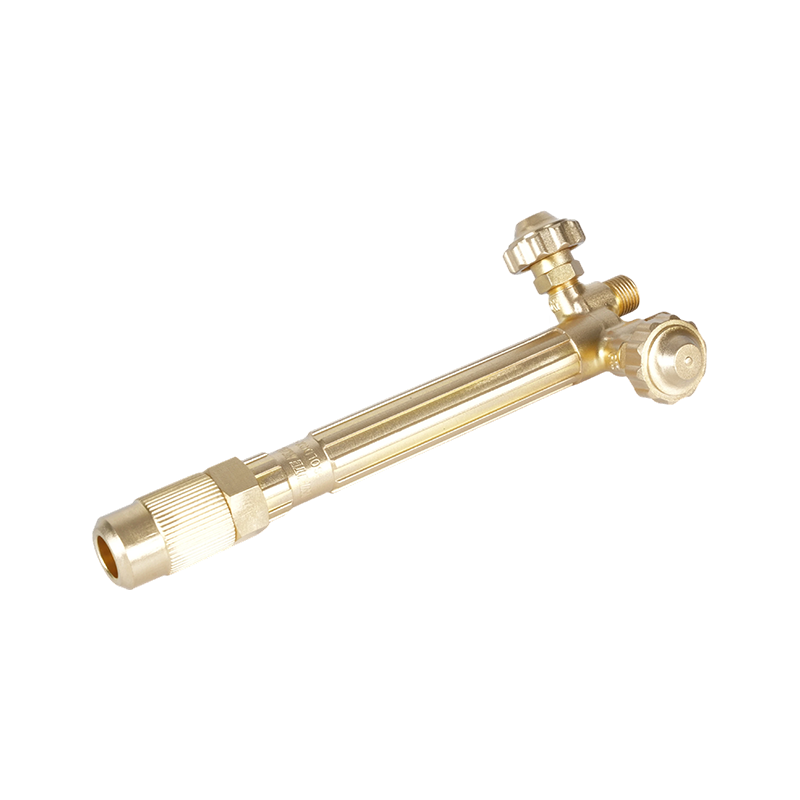
Fiecare configurație începe cu mânerul torței, corpul care amestecă oxigenul și acetilena înainte ca acestea să ajungă la vârf. Mânerele vin în evaluări ușoare, medii și grele, iar ratingul ar trebui să se potrivească cu intervalul de grosime pe care îl tăiați sau îl sudați efectiv - un mâner subdimensionat sufocă fluxul de gaz pe material gros, în timp ce unul supradimensionat irosește combustibil la lucrări fine. Construcția din alamă este standard deoarece rezistă efectului coroziv al acetilenei mai bine decât majoritatea alternativelor și disipează căldura departe de mâna operatorului în timpul utilizării prelungite.
Pentru magazinele care rulează mai multe dimensiuni de îmbinare prin aceeași configurație, mânere din alamă pentru pistolete de sudură construite pentru utilizarea continuă a acetilenei rezistă mai bine la cicluri repetate de aprindere decât alternativele mai ușoare, deoarece scaunele supapelor se uzează mai puțin în timp.
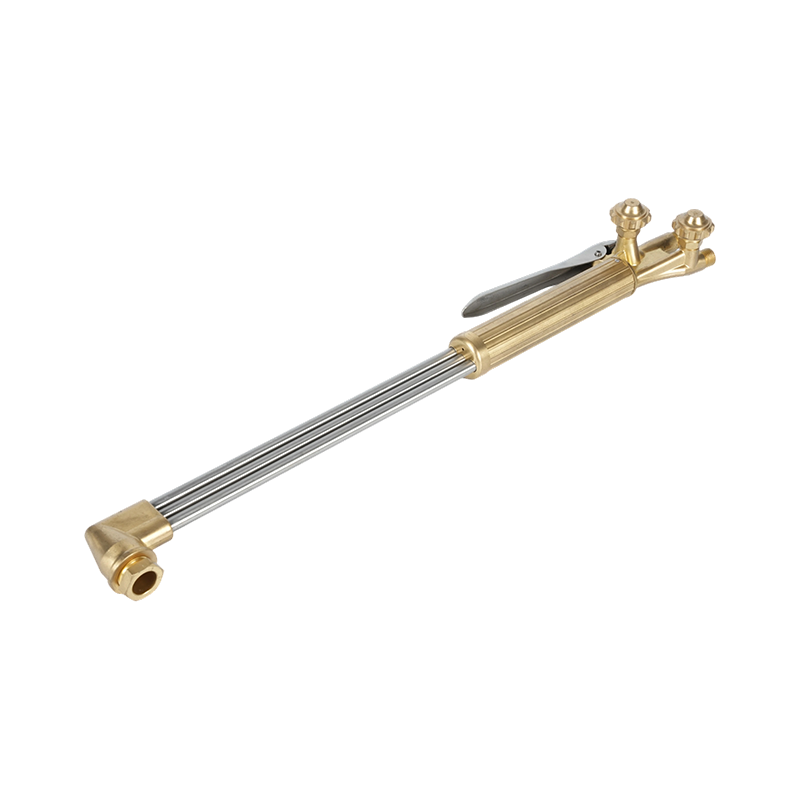
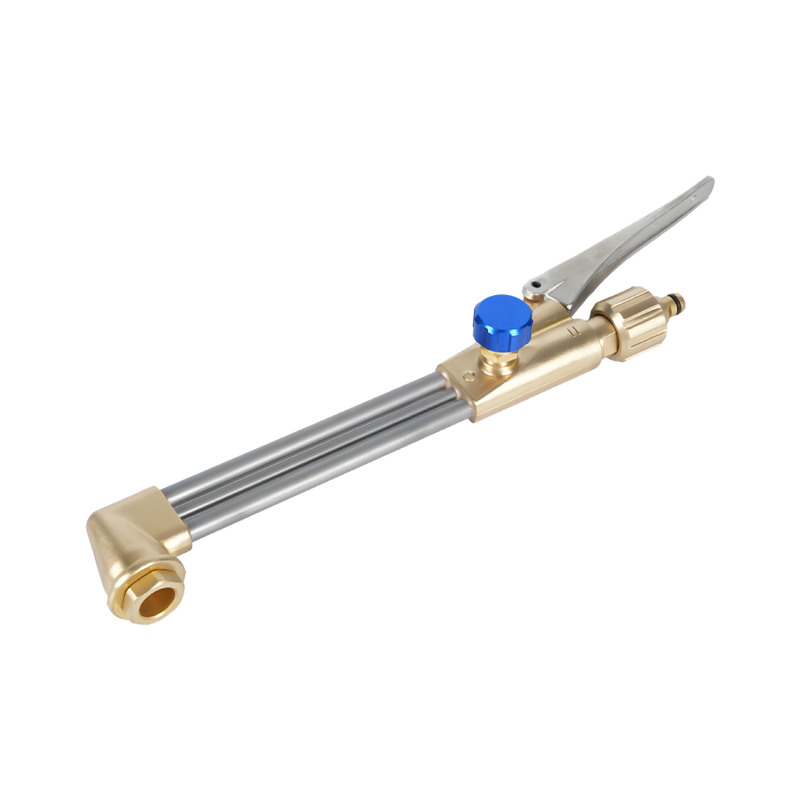
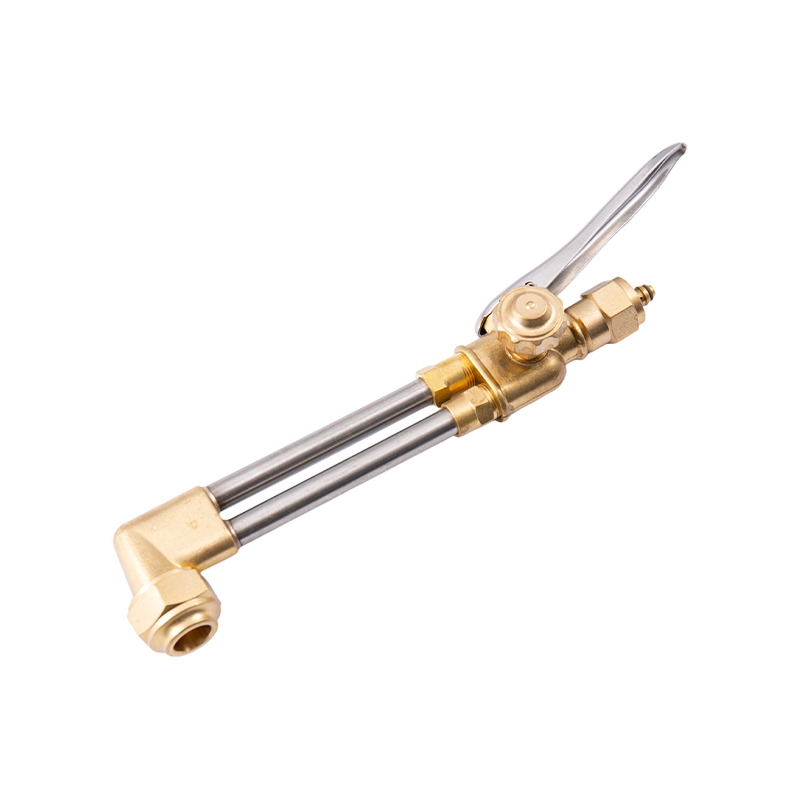
Atașamentele se schimbă pe mâner pentru a schimba funcția: un vârf de sudură pentru lucrări de fuziune, un accesoriu de tăiere cu un declanșator de explozie cu oxigen sau un vârf de boboc de trandafir pentru încălzirea unei zone extinse. Fiecare atașament se atașează pe același corp de mâner, astfel încât un mâner poate acoperi lucrările de sudură, tăiere și încălzire cu o schimbare a pieselor, mai degrabă decât o schimbare a echipamentului.
Alegerea vârfului de torță potrivit pentru lucrare
Dimensiunea vârfului determină debitul de gaz, iar debitul de gaz determină cât de multă căldură ajunge la piesa de prelucrat. Nu există un singur sistem de numerotare la nivel de industrie între producători, astfel încât dimensiunile vârfurilor sunt de obicei corelate cu grosimea metalului, mai degrabă decât cu un număr universal - diagrama unui furnizor convertește grosimea în dimensiunea corectă a orificiului pentru acea familie specifică de vârfuri. Executarea unui vârf prea mic pentru material înfometează sudura de căldură și produce o fuziune slabă; rularea unuia prea mare supraîncălzește burta subțire și arde.
- Foaie subțire (sub 1/16"): cel mai mic vârf disponibil, presiune de lucru mai mică
- Placă medie (1/16" până la 1/4"): vârf de mediu, presiune moderată asupra ambelor gaze
- Placă grea (peste 1/4"): cel mai mare vârf evaluat pentru mâner, flux de oxigen mai mare
Materialul vârfului și designul orificiului afectează, de asemenea, stabilitatea flăcării. Vârfurile pistoletului de sudură rezistente, concepute pentru controlul stabil al flăcării rezistă la spargerile și rătăcirile la care sunt predispuse vârfurile subdimensionate sau uzate, în special pe perioade mai lungi de sudare, unde consistența flăcării contează cel mai mult.
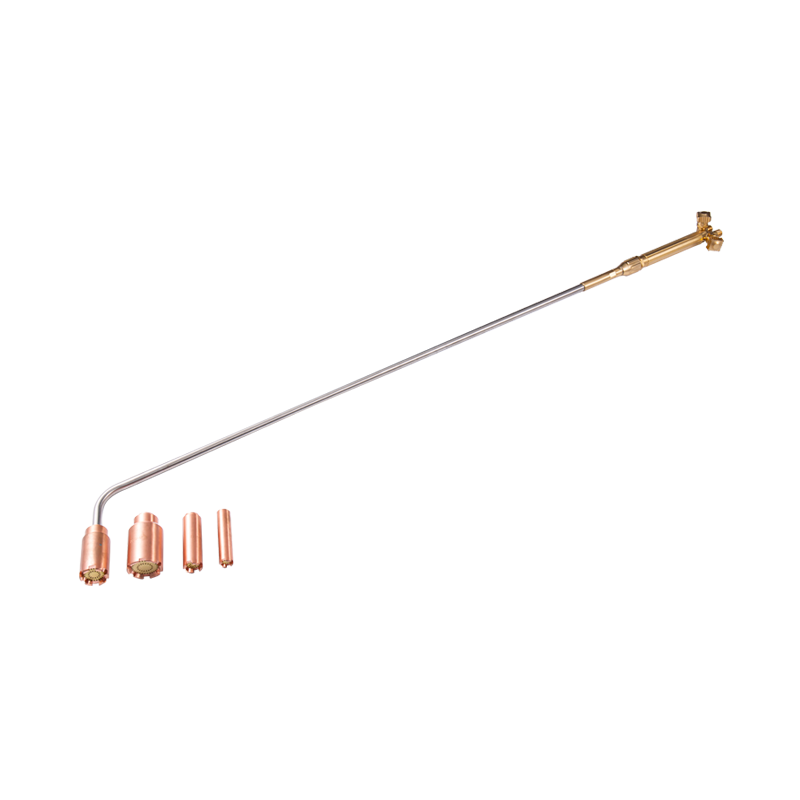
Pentru lipire, preîncălzirea elementelor de fixare ruginite sau îndoirea materialului, o pistoletă dedicată de încălzire depășește un vârf de sudură standard, deoarece este construită pentru o flacără mai largă, cu viteză mai mică, mai degrabă decât pentru un jet concentrat de tăiere sau de fuziune. A pistoletă compactă de încălzire potrivită pentru operațiuni de lipire și preîncălzire oferă o distribuție mai uniformă a căldurii pe o zonă mai largă decât reutilizarea unui vârf de sudură pentru aceeași lucrare.
Configurarea și aprinderea torței în siguranță
Înainte ca ceva să se conecteze la lanternă, spargeți pentru scurt timp fiecare supapă de cilindru pentru a elimina praful din priză. Atașați regulatoarele cu o cheie, niciodată cu clești și verificați dacă racordurile furtunului sunt bine fixate - fitingurile de oxigen și fitingurile de acetilenă folosesc direcții diferite ale filetului în mod special pentru a preveni conexiunile încrucișate.
Presiunea regulatorului trebuie să fie setată conform tabelului producătorului vârfului, nu ghicit. Presiunea de lucru este mai mică pentru oxiacetilenă decât se așteaptă majoritatea operatorilor, iar acetilena nu ar trebui să depășească niciodată 15 psig în nicio circumstanță - împingerea acesteia riscă mai mult descompunerea în interiorul cilindrului. Un regulator stabil cu două trepte menține această setare prin scăderea presiunii pe măsură ce cilindrul se golește, ceea ce contează mai mult în cazul lucrărilor lungi decât își dau seama majoritatea operatorilor. Regulatoare cu două trepte construite pentru controlul stabil al presiunii oxiacetilenei reduce fluajul de presiune care face ca caracterul flăcării să se deplaseze la mijlocul sudurii.
Pentru a aprinde torța: deschideți ușor supapa de acetilenă, aprindeți cu un percutor (niciodată o brichetă sau chibrituri ținute aproape de vârf), apoi deschideți încet supapa de oxigen în timp ce reglați debitul de acetilenă până când flacăra nu mai emite fum negru. O flacără neutră reglată corespunzător arată un con interior ascuțit, bine definit, fără pene la margine - aceasta este flacăra cu care sudați pentru majoritatea lucrărilor din oțel.
Backfire vs Flashback: Cunoașteți diferența
Acești doi termeni sunt folosiți în mod interschimbabil pe șantierele de muncă, dar descriu eșecuri diferite cu consecințe diferite. A se întoarce este o pocnire momentană a vârfului — flacăra se stinge sau se reaprinde instantaneu, de obicei cauzată de atingerea vârfului cu piesa de prelucrat, de un orificiu parțial blocat sau de o presiune incorectă. Este surprinzător, dar în general nu este periculos dacă flacăra se restabilește normal.
A flashback este mult mai gravă: flacăra se deplasează înapoi în corpul pistoletului, furtunul sau regulatorul, producând adesea un fluier ascuțit sau un șuierat. Acest lucru se întâmplă atunci când viteza internă a gazului scade sub viteza de ardere a flăcării, lăsând arderea să se propage în amonte. Lăsat neverificat, un flashback poate aprinde furtunul sau poate ajunge la cilindru în sine. Dispozitivele de blocare a flăcării sunt principala apărare - supapele de reținere singure opresc fluxul invers de gaz, dar nu opresc un front de flacără, astfel încât ambele dispozitive servesc unor scopuri distincte într-o configurație conformă.
Dispozitivele de blocare a flăcării care blochează călătoria inversă a flăcării în furtun ar trebui să se așeze la capătul regulatorului atât al conductelor de oxigen, cât și al combustibilului-gaz, nu doar la mânerul pistoletului, pentru o protecție completă pe toată lungimea furtunului.
Limitele de presiune a acetilenei și cerințele privind echipamentele de protecție pentru sistemele de oxi-combustibil sunt stabilite în reglementările federale privind sudarea și tăierea gazului oxigen-combustibil , pe care magazinele ar trebui să o considere ca bază pentru configurare și instruire, nu o referință opțională.
Întreținere care prelungește durata de viață a pistoletului
Cele mai multe probleme ale lanternei provin de la un vârf murdar sau deteriorat. Stropii și acumularea de carbon îngustează orificiul și distorsionează forma flăcării cu mult înainte ca un vârf să se defecteze complet, așa că curățarea acestuia cu un agent de curățare a vârfurilor de dimensiuni adecvate - nu o burghie, care mărește și rotunjește orificiul - ar trebui să se întâmple în mod regulat, nu doar atunci când flacăra arată în mod evident greșit.
Dincolo de vârful în sine, trei obiceiuri mențin o lanternă să funcționeze fiabil ani de zile:
- Purjați furtunurile de gaz rezidual înainte și după fiecare utilizare pentru a preveni acumularea de contaminare
- Inspectați furtunurile pentru fisuri sau puncte moi, în special în apropierea fitingurilor unde se uzează concentratele de flexie
- Depozitați lanterna și regulatoarele într-un spațiu uscat, cu supapele închise și presiunea eliberată, nu doar închise
O lanternă care a fost îngrijită în acest fel își menține calibrarea mult mai mult timp, ceea ce contează deoarece o flacără în derivă este adesea confundată cu o problemă de presiune atunci când este de fapt un scaun uzat sau un vârf parțial înfundat.
Oxi-acetilenă vs alte metode de sudare
Oxiacetilena își câștigă păstrarea acolo unde portabilitatea și controlul flăcării contează mai mult decât viteza. Nu necesită energie electrică, se ocupă de lucrările de reparații de ecartament subțire cu mai multă iertare decât procesele cu arc și funcționează ca unealtă de încălzire și lipire fără a schimba echipamentul. Pentru reparațiile la fermă, fabricarea mobilă și lucrările generale în atelier, această versatilitate este greu de egalat.
Unde este scurt este viteza de producție și tipul de metal. Aluminiul și oțelul inoxidabil nu răspund bine la o flacără de oxi-combustibil așa cum o fac la TIG sau plasmă, deoarece ambele se oxidează înainte ca flacăra să poată fuziona în mod corespunzător îmbinarea. Pe o placă de aproximativ 2 inci, tăierea cu plasmă și laser produce margini mai curate la viteză mai mare, iar sudarea MIG depășește oxiacetilena în orice lucrare în care volumul contează mai mult decât precizia flăcării.
Regula practică pe care aterizează majoritatea magazinelor: păstrați o configurație de oxiacetilenă pentru reparații de oțel, lipire și încălzire și ajungeți la echipamente cu arc sau plasmă atunci când lucrarea necesită aluminiu, inox, plăci groase sau producție de mare volum.