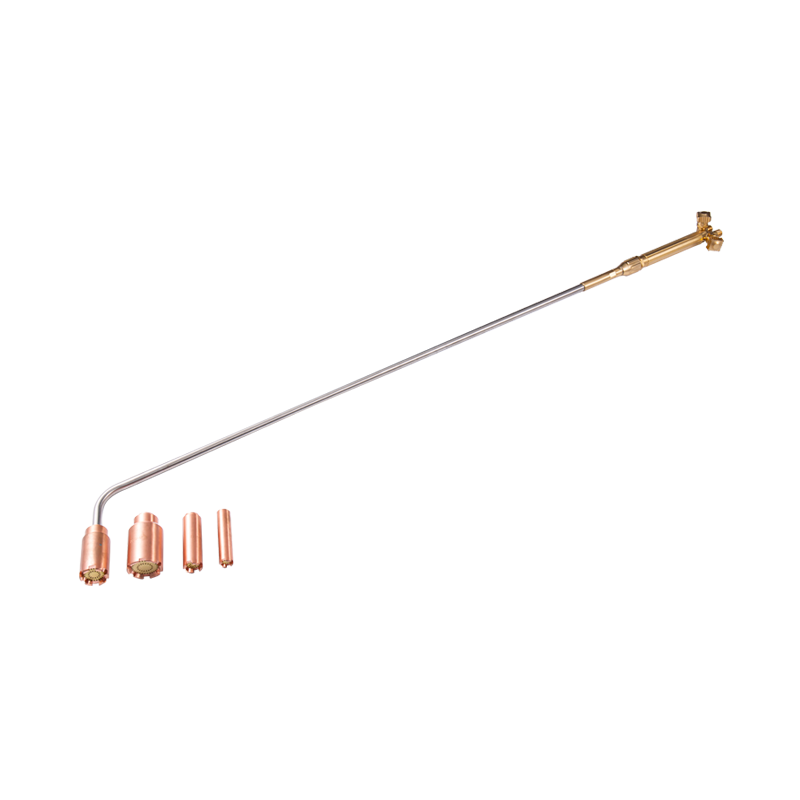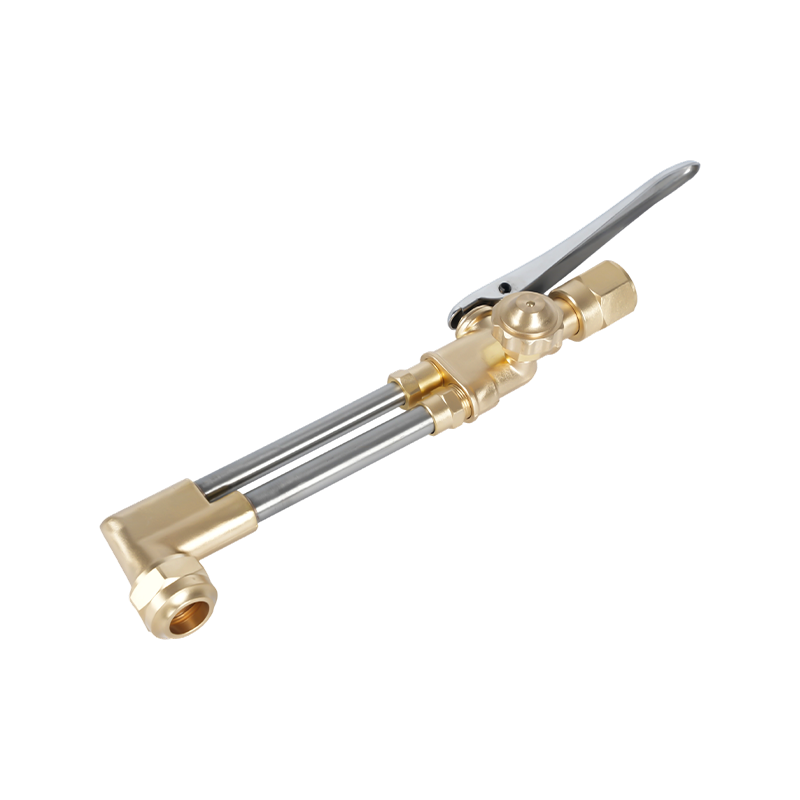
Un magazin are un lot de plăci de 20 mm care așteaptă pe masa de tăiere. Maistrul setează regulatoarele la aceleași presiuni care au funcționat pentru tabla de 6 mm cu o zi înainte, aprinde lanterna și primește o tăietură care se răspândește, pulverizează și lasă linii de tracțiune adânci. Încearcă o altă ajustare mică, apoi alta și fiecare tăietură este puțin mai proastă.
Abordarea mai rapidă este de a opri reglarea orbește și de a verifica tabelul cu setările pistoletului cu oxigen acetilenă. Diagrama leagă dimensiunea vârfului, grosimea metalului și presiunile regulatorului, astfel încât lanterna să fie reglată corect înainte ca flacăra să fie aprinsă. Când vârful potrivit este potrivit cu presiunile potrivite, tăietura este curată, zgura este ușoară, iar vârful supraviețuiește mult mai mult.
Ce conține de fapt o diagramă cu setările torței
O diagramă pentru tăierea cu oxi-combustibil este de obicei tipărită pe un card, un poster sau direct pe mânerul pistolului. Acesta enumeră numerele vârfurilor într-o serie, gama de grosime a materialului pe care o poate suporta fiecare vârf și presiunile recomandate pentru tăierea oxigenului și a gazului combustibil. Unele diagrame notează, de asemenea, dacă vârful produce o flacără de preîncălzire ușoară, medie sau grea, ceea ce contează atunci când oțelul are rugină, sol sau vopsea.
Valorile presiunii sunt garantate numai pentru seriile de vârfuri denumite pe tabel. Sistemele de numerotare a vârfurilor diferă între producători și chiar și două vârfuri ștanțate cu același număr pot avea orificii de dimensiuni diferite. Tratați o diagramă de la o marcă ca pe un ghid grosier numai atunci când utilizați sfatul altei mărci.
Potriviți mai întâi vârful cu grosimea metalului
Numărul vârfului, de obicei ștanțat pe corpul hexagonal, controlează dimensiunea orificiului de oxigen și a flăcării de preîncălzire. Instalați vârful care se potrivește cu grosimea oțelului înainte de a atinge regulatoarele. Un vârf care este prea mic nu poate furniza suficient oxigen de tăiere pentru o placă groasă, astfel încât fluxul de tăiere își pierde impulsul la jumătate. Un vârf prea mare deschide o tăietură largă, irosește gaz și crește riscul de topire a marginii superioare.
Tabelul de mai jos prezintă punctele de pornire tipice pentru o serie de vârfuri de tăiere oxiacetilenă cu sarcină medie care lucrează pe oțel moale. Valorile sunt apropiate de cifrele găsite pe diagramele obișnuite ale producătorului, dar confirmați-le întotdeauna în raport cu diagrama furnizată de producătorul dvs. de lanternă.
| Dimensiunea vârfului | Grosimea materialului | Tăierea oxigenului (psi) | Acetilena (psi) |
|---|---|---|---|
| 00 | Până la 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
Dacă graficul lipsește, numărul de tip ștampilat este încă punctul de plecare. Varfuri de taiere din acetilena seria 1101 acoperă dimensiunile obișnuite ale magazinului, de la folie ușoară până la farfurie medie și sunt marcate suficient de clar pentru a fi identificate înainte de a regla regulatoarele. Pentru o privire mai amplă asupra modului în care designul vârfului afectează configurarea și durata de viață, consultați acest ghid practic selectarea, configurarea și întreținerea vârfului pistoletului de tăiere .
 Furnizori de vârfuri de torță din acetilenă seria 1-101, companie de vânzare cu ridicata - NINGBO WELDMAN WELDMAN este furnizorul și compania de top din China, seria 1-101 pentru torțe de acetilenă, vânzări cu ridicata pentru torțe de acetilenă din seria 1-101, 1-... Vizualizare produs →
Intervalele de presiune în funcție de funcționare
Tabelul de tăiere este doar o parte a imaginii. Aceeași configurație a pistoletului este utilizată pentru sudare, lipire, încălzire și tăiere, iar fiecare lucrare necesită un echilibru de presiune diferit. Tabelul de mai jos rezumă intervalele care apar cel mai des în diagramele producătorilor pentru sfaturi mici și medii.
| Operațiunea | Oxigen (psi) | Acetilena (psi) |
|---|---|---|
| Sudură, vârf mic | 5-10 | 3-7 |
| Lipire și încălzire | 3-5 | 3-5 |
| Tăiere, vârf mic | 20-40 | 5-10 |
| Tăiere, vârf greu | 40-50 | 7-10 |
Observați că presiunea oxigenului de tăiere este întotdeauna cea mai mare valoare din set. Fluxul de oxigen de tăiere face două sarcini: oxidează fierul din tăietură și elimină oxidul topit din tăietură. Nicio lucrare nu este făcută corect dacă presiunea este prea scăzută. Partea cu acetilenă rămâne într-o bandă îngustă, deoarece flacăra de preîncălzire are nevoie doar de suficient gaz combustibil pentru a menține o zonă mică de metal la temperatura de aprindere.
Există o limită strictă care se aplică oricărei configurații de acetilenă. Acetilena devine instabilă peste aproximativ 15 psi și se poate descompune cu forță explozivă. Presiunile regulatorului peste această valoare sunt periculoase, indiferent de ceea ce sugerează un grafic. Dacă un vârf necesită o presiune mai mare a acetilenei decât limita de siguranță, vârful este prea mare pentru sistemul de livrare sau furtunurile sunt prea lungi.
De ce graficul este o linie de referință, nu o garanție
Diagramele sunt dezvoltate cu un vârf nou, un accesoriu de tăiere curat și furtunuri destul de scurte. Condițiile reale ale atelierului diferă. Un regulator care a fost doborât de pe un cărucior poate avea o înălțime de 5 psi. Un furtun lung scade presiunea între cilindru și lanternă, mai ales când necesarul de oxigen este mare. Un vârf cu depozite de carbon în orificiu produce o flacără distorsionată chiar și la presiunea exactă indicată pe diagramă.
Începeți cu diagrama, apoi reglați fin în pași mici. Setați mai întâi o flacără de preîncălzire neutră, cu oxigenul de tăiere oprit, apoi adăugați fluxul de tăiere. Dacă tăierea este lentă sau marginea superioară se topește, ridicați oxigenul de tăiere cu aproximativ 5 psi. Dacă zgura este greu de îndepărtat, vârful este probabil prea mare sau oțelul are solzi mari. Documentați ce funcționează pentru echipamentul dvs.; operatorii cu experiență scriu adesea presiunile corectate lângă tabel de pe peretele atelierului.
Atunci când accesoriul de tăiere și mânerul pistoletului nu se potrivesc, presiunile de pe diagramă devin mai greu de reprodus. A accesoriu de tăiere cu oxi-acetilenă și propan pentru sarcini grele cu răspuns curat al supapei, cum ar fi A212, menține flacăra previzibilă și facilitează reproducerea setărilor diagramei.
 A212 Furnizori de accesorii pentru torță de tăiere cu oxi acetilenă propan, angro WELDMAN este cel mai bun furnizor și companie de atașament a pistoletului de tăiere din China A212 Heavy Duty Oxy Acetilenă Propan, vânzare cu ridicata A212 Heavy Duty Oxy A... Vizualizare produs →
Greșeli obișnuite care apar în tăietură
Cele mai multe tăieturi proaste pot fi urmărite la una dintre puținele erori care pot fi evitate. Verificați-le înainte de a schimba orice presiune.
- Setarea acetilenei peste 15 psi. Aceasta este cea mai periculoasă eroare în lucrul cu oxi-combustibil și nu va îmbunătăți niciodată tăierea.
- Citirea unui grafic dintr-o serie diferită de sfaturi. Sistemele de numerotare a ponturilor nu sunt universale între producători.
- Setarea regulatoarelor în timp ce supapele pistoletului sunt complet închise. Citirea se deplasează odată ce gazul începe să curgă; setați presiuni cu lanterna deschisă suficient pentru a simți un flux ușor.
- Folosind un vârf prea mic pentru farfurie. Flacăra de preîncălzire nu poate ridica marginea la temperatura de aprindere, iar fluxul de tăiere își pierde impuls înainte de a ajunge la partea de jos a tăieturii.
- Ignorând starea scaunului vârfului și a alezajului. Un scaun deteriorat scurge gaz de preîncălzire pe lângă fire, iar un orificiu murdar deformează fluxul de tăiere.
- Începeți tăierea înainte ca oțelul să atingă temperatura de aprindere. A aștepta o secundă în plus la margine este mai ieftin decât o tăietură eșuată.
Flacăra în sine este cel mai bun indicator în timp real. O flacără neutră, cu un con interior alb ascuțit și fără pene pe partea de acetilenă, oferă cea mai curată tăietură pe majoritatea oțelului curat. Dacă flacăra revine în vârf, opriți-vă, lăsați vârful să se răcească și inspectați scaunul și orificiul înainte de a reaprinde.
Pune diagrama la lucru în magazinul tău
Chiar și cea mai bună diagramă nu poate compensa componentele nepotrivite. Un accesoriu de tăiere cu conuri de supapă uzate, un mâner cu fire deteriorate sau un vârf care nu se așează corect, toate distorsionează presiunile la flacără. Respectarea unei serii de vârfuri a producătorului și potrivirea dispozitivului de tăiere cu mânerul reduce numărul de variabile.
O ținută completă precum cea Set lanterna de tăiere pentru sarcini grele A217K include accesoriul de tăiere, echipament de oxigen și vârfuri compatibile într-un singur pachet, astfel încât presiunile din diagramă pot fi reproduse fără a amesteca părți din diferite surse.
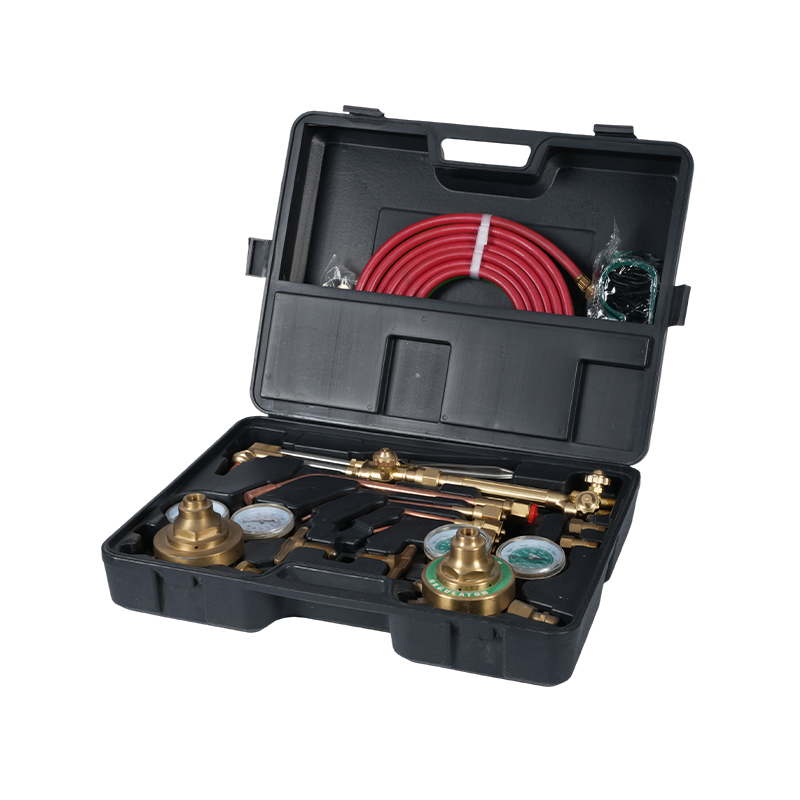 A217K Set pistoletă de tăiere pentru sarcini grele Accesoriu de tăiere cu propan Oxigen Acetilenă T WELDMAN este top China A217K Set de lanterna de tăiere pentru sarcini grele Accesoriu de tăiere cu propan Furnizor și companie de kit de pistoletă cu oxigen acetilenă, întreg... Vizualizare produs →
Dacă magazinul dvs. are nevoie de ajutor pentru a selecta o serie de vârfuri sau un accesoriu de tăiere pentru grosimea plăcii pe care o manipulați în mod normal, contactati-ne cu modelul dvs. de lanternă și gama de materiale și vă vom îndrepta către componentele potrivite.