Sudarea cu stick vs. Sudarea cu arc: eliminarea confuziei
Această comparație îi provoacă pe oameni înainte de a începe, deoarece cele două lucruri comparate nu sunt de fapt categorii separate. Sudarea cu stick este un tip de sudare cu arc — nu un proces concurent stând lângă el. „Sudura cu arc” este termenul umbrelă pentru orice proces care folosește un arc electric pentru a topi metalul, iar stick, MIG, TIG și flux-core se încadrează toate sub acea umbrelă.
Ceea ce se referă majoritatea oamenilor când întreabă „stick vs. arc” este de fapt „stick vs. celelalte procese de sudare cu arc” – de obicei MIG sau TIG. Numele oficial al Stick este sudura cu arc de metal ecranat (SMAW), uneori numită sudare manuală cu arc de metal în afara SUA. A câștigat porecla de „sudură cu arc” printre meseriașii mai în vârstă, pur și simplu pentru că, timp de zeci de ani, a fost procesul cu arc folosit în mod implicit de toată lumea.
Cum funcționează de fapt sudarea cu stick (SMAW).
Un sudor cu băț trece curent printr-un electrod consumabil - o tijă metalică acoperită cu flux - ținut într-o clemă. Lovirea tijei de piesa de prelucrat creează un arc, iar căldura topește atât metalul de bază, cât și tija în sine. Pe măsură ce stratul de flux arde, acesta produce un gaz de protecție în jurul bazinului de sudură și lasă în urmă un strat de zgură deasupra metalului de răcire, ambele împiedicând oxigenul atmosferic și azotul să contamineze îmbinarea.
Acest strat de zgură reprezintă un compromis pentru cât de iertător este procesul. Spre deosebire de MIG sau TIG, care au nevoie de un gaz de protecție introdus prin pistol și de o suprafață relativ curată pentru a funcționa bine, un electrod stick poate arde direct prin rugină, rugină ușoară sau vopsea și totuși produce o sudură sonoră. Costul este o etapă de ciobire și periere cu sârmă după fiecare trecere pentru a curăța zgura înainte ca următoarea să cadă.
Stick vs. Alte procese de sudare cu arc: MIG, TIG, Flux-Core
Odată ce stick-ul este încadrat corect ca un proces de sudare cu arc printre mai multe, comparația mai utilă este modul în care se strânge față de celelalte în ceea ce privește valorile care afectează de fapt un loc de muncă.
| Factor | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Costul echipamentului | Cel mai scăzut | Moderat | Cel mai înalt |
| Utilizare în aer liber/vânt | Excelent | Sărac | Sărac |
| Este necesară pregătirea suprafeței | Minimal | Semnificativ | Semnificativ |
| Curățare după sudare | Este necesară așchierea zgurii | Minimal | Minimal |
| Cel mai bun pe material gros | Da, peste ⅜ inch | Mai bine pe material subțire | Mai bine pe material subțire |
| Curba de învățare | Moderat to steep | Cel mai usor | Cel mai abrupt |
Cel mai mare avantaj structural al stick-ului este independența - fără butelie de gaz de protecție înseamnă că nici un gaz nu este suflat de vânt, iar o mașină stick poate fi suficient de mică pentru a fi transportată la un șantier, mai degrabă decât transportată la ea. MIG schimbă această portabilitate pentru viteză și o curbă de învățare mult mai scurtă, motiv pentru care domină munca de fabricație în magazin. TIG schimbă viteza pentru control și calitatea sudurii, făcându-l alegerea atunci când aspectul și precizia contează mai mult decât rata de producție.
Când sudarea cu stick este chemarea potrivită
Stick își câștigă păstrarea în situațiile în care celelalte procese se luptă. Lucrările structurale în aer liber, reparațiile la fermă și fermă, construcția conductelor și, în general, lucrările de câmp favorizează stick-ul, deoarece nu există gaz de protecție de pierdut într-o briză. Oțelul structural mai gros - placă și grinda de peste ⅜ inch - acceptă bine o sudură cu băț, iar procesul tratează metalul murdar, ruginit sau vopsit care ar distruge calitatea sudurii MIG fără o șlefuire extinsă mai întâi.
Câștigă și în simplitatea echipamentelor. O sudură cu băț, o mână de cutii de electrozi și o clemă de împământare este o configurație completă care se potrivește într-o platformă de camion, care contează pentru oricine care efectuează lucrări de reparații departe de un atelier fix.
Dincolo de arc: de ce altceva are nevoie un atelier de sudură
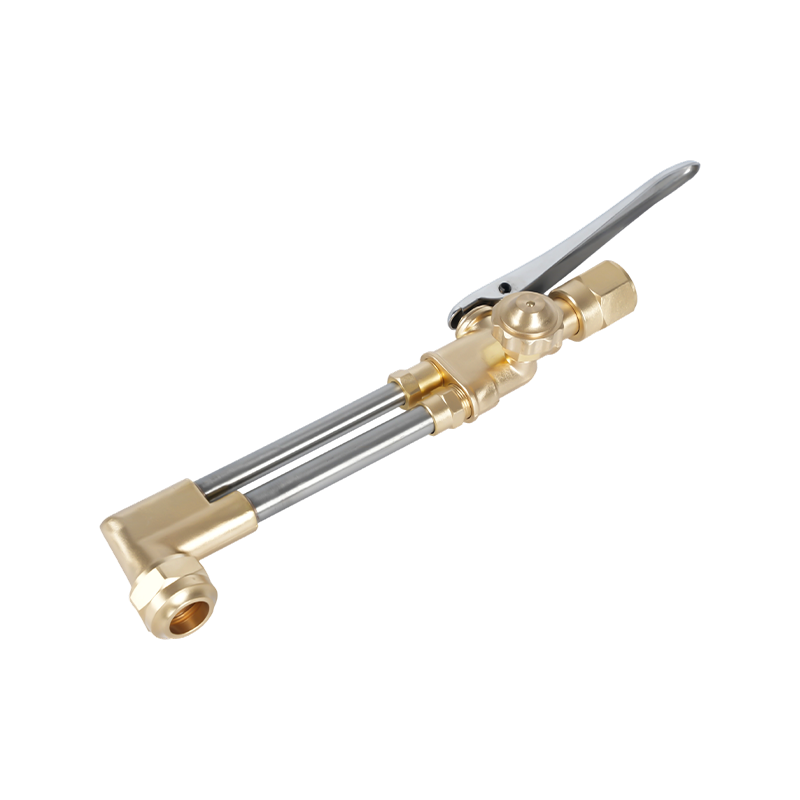
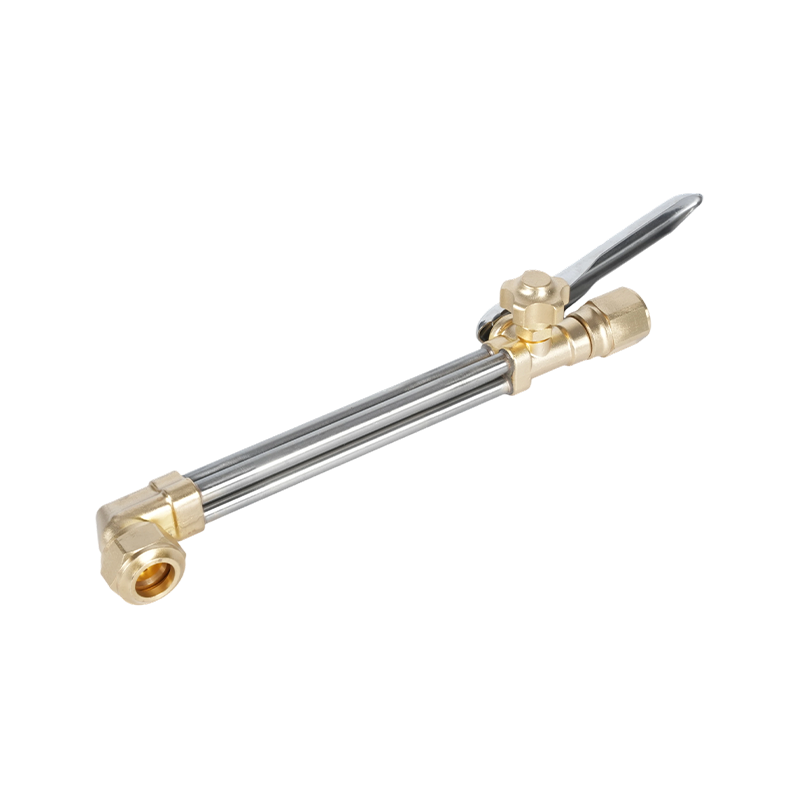
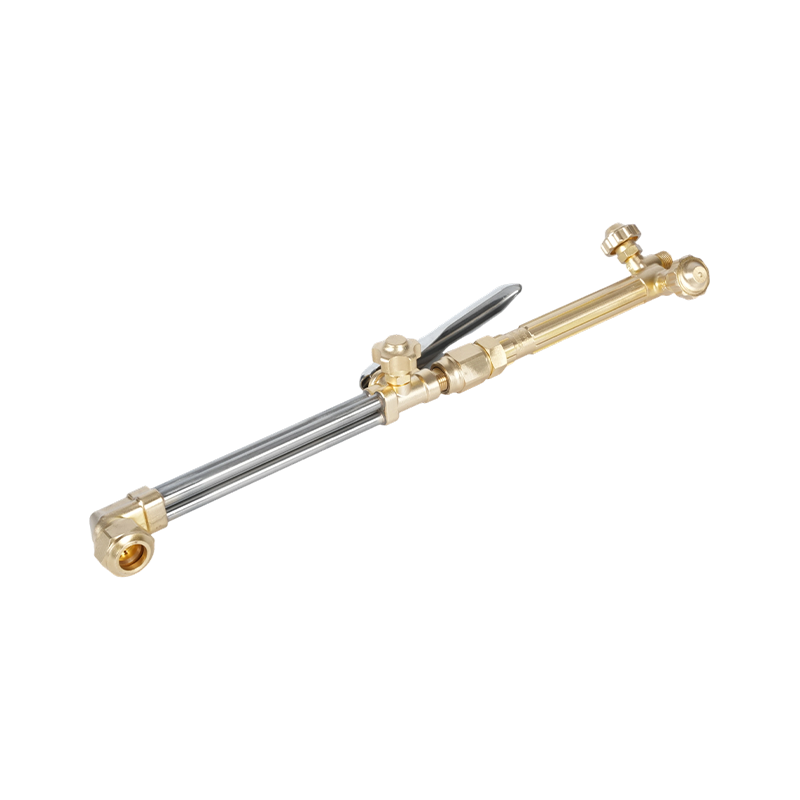
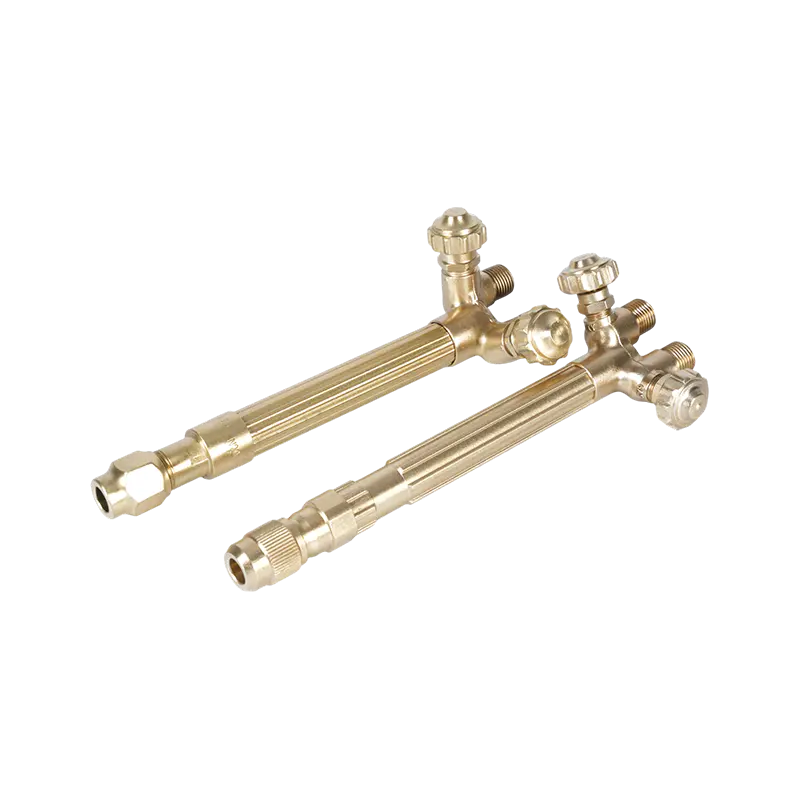
Alegerea unui proces cu arc este doar o parte a fluxului de lucru. Majoritatea lucrărilor de sudare cu stick încep și se termină cu pași care nu au nicio legătură cu arcul în sine. De obicei, oțelul trebuie tăiat la dimensiune înainte de a ajunge vreodată la masa de sudură, care este locul unde torțe de tăiat manual pentru pregătirea și dimensionarea oțelului înainte de sudare intra — tăierea cu oxicombustibil rămâne modalitatea standard de tăiere a plăcilor groase la fața locului fără o masă cu plasmă.
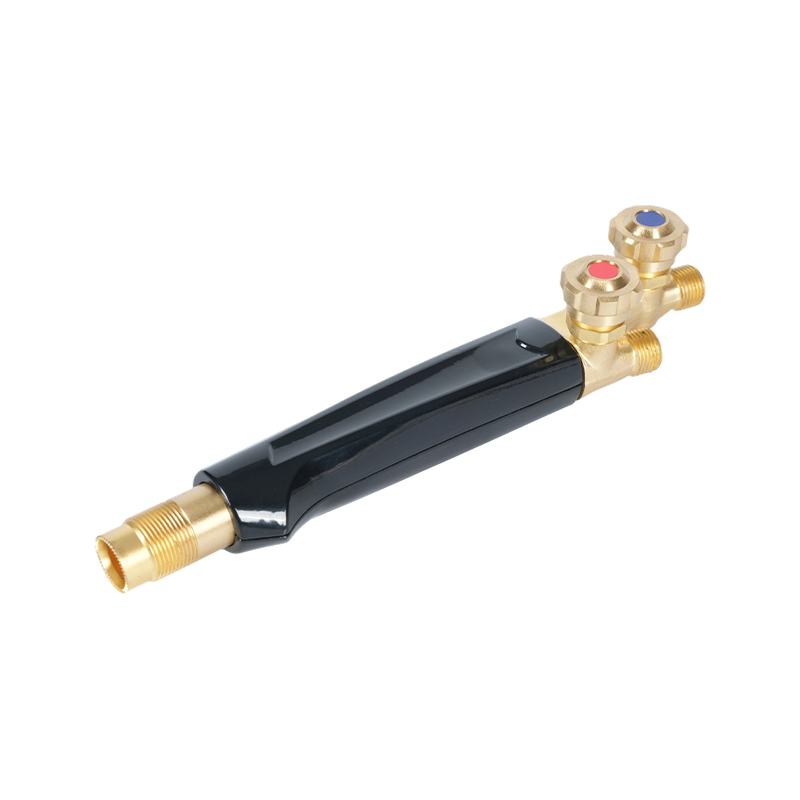
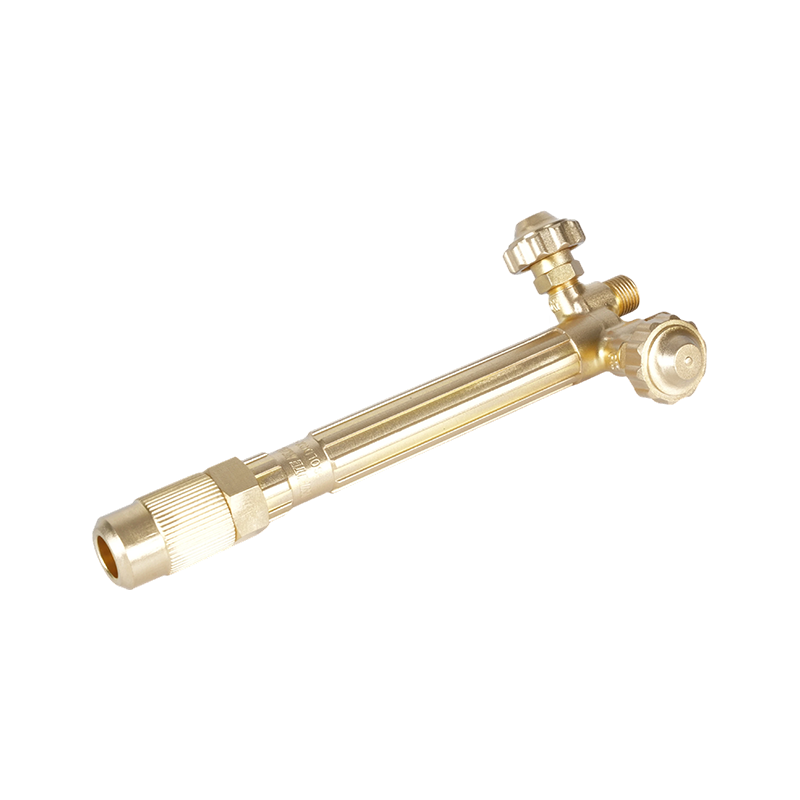
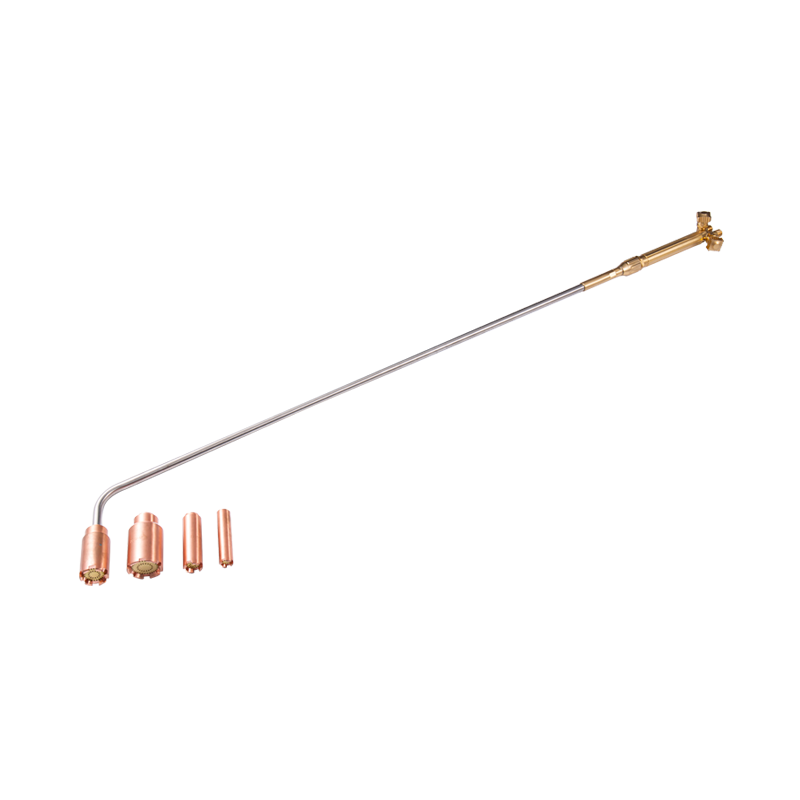
Secțiunile groase beneficiază și de o trecere de preîncălzire înainte ca electrodul să atingă îmbinarea, deoarece aducerea oțelului rece la temperatură reduce riscul de fisurare pe măsură ce sudura se răcește. O pistoletă de încălzire cu oxicombustibil pentru a preîncălzi oțelul gros înainte de sudare mânerele care calcă pe material prea greu pentru ca un simplu vârf de torță să se încălzească uniform. Contează și obținerea dimensiunii flăcării potrivite pentru locul de muncă - vârfurile pistoletului de tăiat potrivite cu grosimea metalului mențineți tăietura curată și reduceți risipa de gaz atât la lucrările de tăiere de pregătire, cât și de după sudare.
Rămâneți în siguranță în jurul echipamentelor de sudare cu arc
Sudarea cu arc are propriile pericole separate de orice lucru cu oxicombustibil care are loc în același magazin. Șocul electric este principala preocupare cu echipamentul stick în special și Standardul OSHA de sudare și tăiere cu arc stabilește cerințele pentru împământare, amplasarea suportului de electrod și starea cablului în mod specific pentru a reduce acest risc.
Acolo unde sudarea cu stick împarte un spațiu de lucru cu echipamente de tăiere cu oxicombustibil sau de încălzire, siguranța pe partea de gaz necesită o atenție egală. A evaluat corespunzător regulator de presiune a gazului menține presiunea cilindrului în limite de siguranță pentru lanterna din aval și declanșatoare de flashback care opresc un incendiu să se întoarcă în conducta de gaz nu sunt negociabile pe orice furtun care merge la flacără deschisă. Pentru o privire mai atentă asupra măsurilor de precauție specifice torței, Ghidul nostru de precauții de siguranță pentru funcționarea pistoletului de tăiere acoperă EIP, gestionarea gazelor și verificările de întreținere mai detaliat.