Întrebați orice producător cât de fierbinte devine o pistoletă de tăiere cu oxicombustibil și veți auzi răspunsuri diferite, în funcție de faptul că vorbesc despre flacără, oțel sau tăietura în sine. Răspunsul direct este că o flacără de oxigen-acetilenă atinge aproximativ 3.160 ° C (5.720 ° F) la conul interior, în timp ce o flacără de oxigen-propan atinge vârfurile în jurul valorii de 2.828 ° C (5.120 ° F). Răspunsul practic este mai util: temperatura care produce efectiv o tăietură curată este mai scăzută, deoarece tăierea oxi-combustibil este condusă de o reacție oxigen-oțel, nu de flacără care topește materialul.
Temperatura flăcării de către gazul combustibil
Valorile temperaturii de mai jos presupun o flacără neutră, gaze uscate și o torță în stare bună. Sunt puncte de referință, nu valori garantate pentru fiecare duză de pe fiecare mâner.
| Gaz combustibil | Temperatura maximă a flăcării în oxigen | Utilizare tipică |
|---|---|---|
| Acetilena | aproximativ 3.160°C (5.720°F) | Tăiere, sudare, lipire; căldură concentrată |
| propan | aproximativ 2.828°C (5.120°F) | Tăiere, încălzire, eșarfări; preîncălzire mai mare |
| propilenă | aproximativ 2.850°C (5.160°F) | Tăiere, lipire; echilibru bun |
| gaz MAPP | aproximativ 2.900°C (5.250°F) | Lipire, tăiere, lipire |
| Gaze naturale | aproximativ 2.770°C (5.020°F) | Tăiere de plante de mare volum |
Acetilena deține încă poziția de top pentru livrarea concentrată a căldurii. Propanul produce o flacără mai largă, care poate preîncălzi o zonă mai largă, dar scade temperatura de vârf. De aceea multe magazine păstrează ambele: acetilenă pentru tăiere fină și sudare, propan pentru preîncălzire grea și tăiere generală de producție.
Citirea conului interior
Conul interior al unei flăcări de oxiacetilenă neutră este regiunea cea mai fierbinte. Când reglați lanterna de la o flacără de cementare la o flacără neutră, conul interior devine clar definit și temperatura urcă aproape de maxim. Un con moale, zdrențuit înseamnă că amestecul nu este corect, iar temperatura efectivă de tăiere scade chiar dacă presiunea gazului nu s-a schimbat.
Acetilenă versus propan în practică
Tabelul explică de ce este utilizată acetilena atunci când este nevoie de o sursă de căldură concentrată. Propanul costă mai puțin și oferă o flacără mai moale și mai mare. Pentru tăierea plăcii de oțel, orice gaz poate funcționa, dar designul vârfului trebuie să se potrivească cu gazul. Un vârf dimensionat pentru acetilenă nu va produce structura potrivită a flăcării cu propan și invers.
De ce temperatura de tăiere nu este temperatura flăcării
Tăierea cu oxicombustibil nu topește oțelul. Utilizează flacăra de preîncălzire pentru a aduce oțelul cu conținut scăzut de carbon până la temperatura sa de aprindere, apoi direcționează un flux de oxigen de înaltă presiune în zona încălzită. Fierul se oxidează rapid, eliberând căldură care susține acțiunea de tăiere sub suprafață.
Preîncălziți și tăierea fluxului de oxigen
Pentru oțelul cu emisii scăzute de carbon, preîncălzirea trebuie doar să aducă o zonă mică la aproximativ 870°C până la 930°C (1.600°F până la 1.700°F). Odată ce oxigenul de tăiere curge, reacția de oxidare furnizează cea mai mare parte a căldurii care menține tăierea în mișcare. Acesta este motivul pentru care o torță de tăiere poate tăia o placă groasă, chiar dacă flacăra singură nu poate topi aceeași placă rapid.
De ce o flacără mai fierbinte nu este întotdeauna o tăiere mai rapidă
O flacără prea fierbinte poate topi marginea superioară înainte ca fluxul de oxigen să poată stabili o tăietură curată. Rezultatul este o margine superioară rotunjită, zgură grea și o viteză de deplasare mai mică. Abordarea corectă este să setați o flacără neutră, să utilizați dimensiunea corectă a vârfului pentru grosimea plăcii și să vă deplasați la o viteză care să mențină oxigenul de tăiere înaintea liniei de topire.
Puritatea oxigenului stabilește plafonul
Pentru tăierea cu oxi-combustibil, puritatea oxigenului face parte din ecuația temperaturii. Oxigenul de tăiere industrială este în mod normal de 99,5% sau mai bine. Dacă puritatea scade, reacția de oxidare încetinește, tăietura devine neuniformă, iar tăierea necesită mai multă preîncălzire. O lanternă poate arăta o temperatură corectă a flăcării, dar totuși poate tăia prost atunci când sursa de oxigen este contaminată.
Acest lucru explică, de asemenea, de ce tăierea cu oxicombustibil funcționează bine pe oțel cu emisii scăzute de carbon, dar nu și pe oțel inoxidabil sau aluminiu. Acele metale formează oxizi care nu susțin aceeași reacție, așa că o temperatură mai mare a flăcării nu le face mai ușor de tăiat.
Selecție practică de lanternă și vârf
Numerele temperaturii contează cel mai mult atunci când sunt conectate la echipament. Gazul combustibil stabilește plafonul de căldură, dar vârful pistoletului controlează unde este furnizată căldura și cât de stabilă rămâne flacăra în condiții de tăiere.
Dimensiunea vârfului și forma flăcării
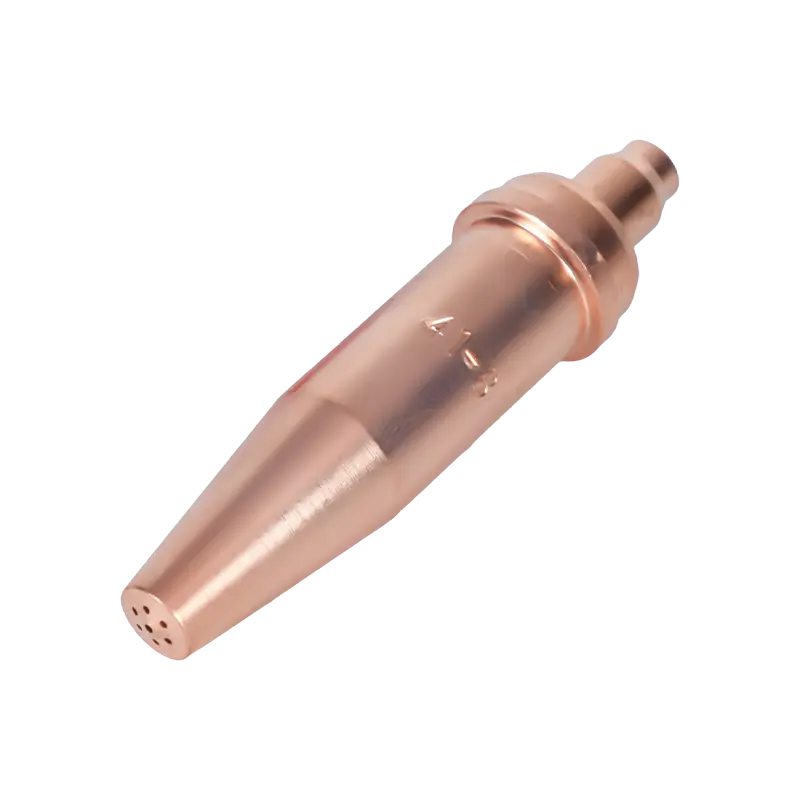
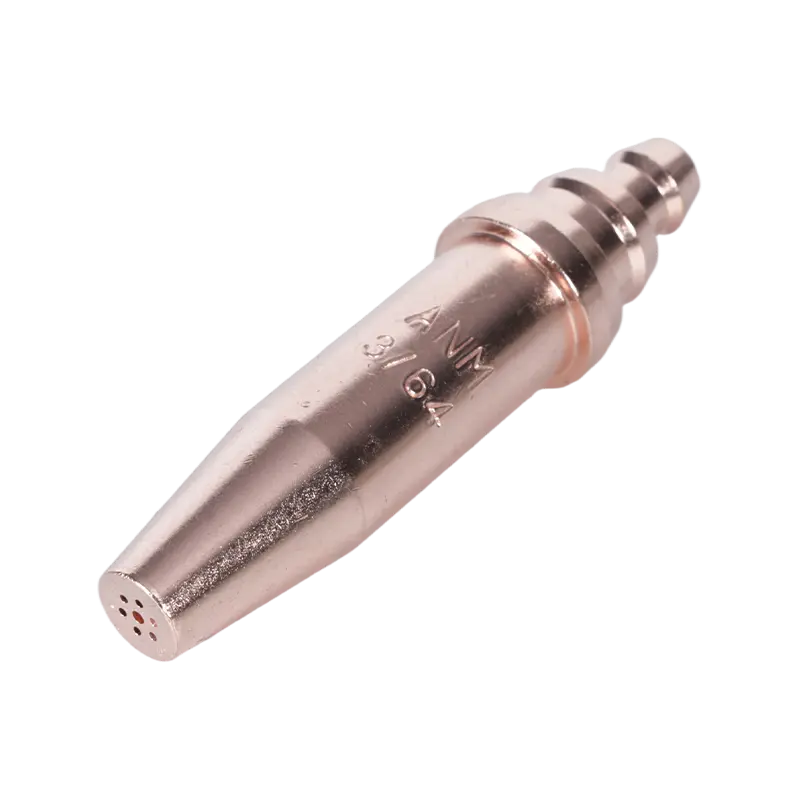
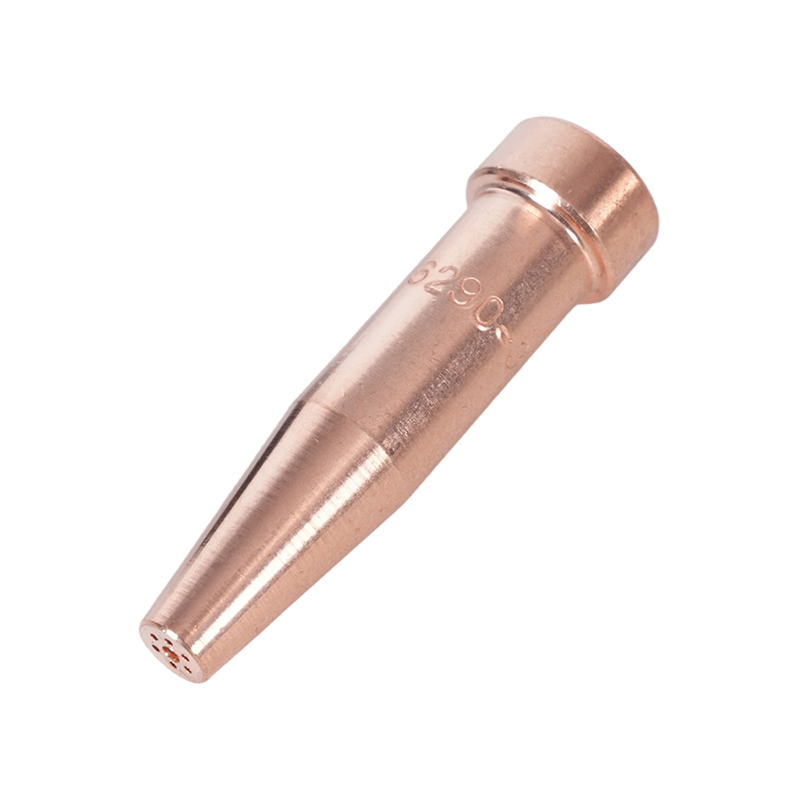
Selectarea tipului este primul loc în care operatorii simt diferențele în controlul temperaturii. Dacă vârful este prea mic, flacăra de preîncălzire nu are aportul de căldură necesar pentru a menține temperatura de aprindere înaintea tăierii. Dacă este prea mare, flacăra supraîncălzește marginea superioară și mărește tăietura. Pentru torțele în stil american, un punct de pornire fiabil este un vârf potrivit atât cu mânerul pistoletului, cât și cu gazul combustibil, cum ar fi Vârfuri de tăiere cu acetilenă din seria 6290 pentru torțe în stil american . Aceste vârfuri mențin stabilitatea conului interior care menține temperatura de tăiere concentrată acolo unde este locul.
 Duză cu vârf de tăiere acetilenă seria 6290 pentru pistoletă de tăiere în stil american WELDMAN este cea mai bună duză cu vârf de tăiere acetilenă din seria 6290 din China pentru furnizor și companie de pistoletă de tăiere în stil american, vânzări cu ridicata din seria 6290... Vizualizare produs →
Corpul pistolului și gradul de funcționare
Corpul pistoletului schimbă, de asemenea, felul în care se simte temperatura în mâinile operatorului. O lanternă ușoară poate fi confortabilă pentru lucrări scurte, dar pentru tăierea prelungită pe placă, un design rezistent menține același unghi de vârf cu mai puțină oboseală a operatorului și rămâne mai rece lângă supape. A lanterna portabilă de tăiere cu oxiacetilenă pentru sarcini grele cu tuburi aliniate corect este mai ușor de controlat, ceea ce, la rândul său, produce o temperatură de tăiere mai consistentă pe toată lungimea plăcii.
 B400 Furnizori de pistole de tăiat cu oxigen, acetilenă, de mână, pentru utilizare grea, com. WELDMAN este furnizorul și compania de top a pistoletului de tăiere cu acetilenă cu oxigen de mână pentru utilizare grea din China B400, vânzări cu ridicata B400 de oxigen de mână pentru utilizare grea... Vizualizare produs →
Alimentarea cu gaz și configurarea regulatorului
Regulatorul face parte din lanțul de temperatură. Un regulator care se deplasează sau se strecoară va schimba viteza gazului și forma flăcării, chiar dacă vârful rămâne același. Începeți cu presiunile enumerate pentru dimensiunea vârfului, setați o flacără neutră, apoi reglați fin până când conul interior este crocant. Pentru secvența completă de verificări, începeți cu noastre ghid de selectare, configurare și întreținere a vârfului pistoletului de tăiere , care acoperă dimensiunile duzelor, suprafețele de așezare și greșelile obișnuite de configurare.
Siguranța și manipularea gazelor
Aceeași temperatură ridicată care face ca tăierea cu oxicombustibil să fie practică poate declanșa un incendiu serios în câteva secunde. Câteva grame de ulei într-un racord de oxigen, un furtun crăpat sau un dispozitiv de blocare a fulgerului lipsă pot transforma o tăietură normală într-o urgență în magazin.
Protecție împotriva presiunii, contra reluării și furtunurilor
Temperatura ridicată a flăcării este sigură numai atunci când gazul combustibil nu poate curge înapoi în furtunul de oxigen. Supapele de reținere singure nu opresc un flashback. Un dispozitiv de oprire a fulgerului oxi-acetilenă adecvat, cum ar fi Seria B288 oxi-acetilenă declanșator de flashback oprește reacția înainte de a merge mai departe pe linie. Operatorii trebuie, de asemenea, să inspecteze furtunurile, fitingurile cilindrilor și conexiunile regulatorului la un program regulat. Setul complet de reguli este acoperit în rezumatul nostru măsuri de siguranță pentru pistoletul cu oxigen-combustibil , dar varianta scurtă este: fără ulei, fără furtunuri deteriorate, fără reparații improvizate.
 Furnizori de dispozitive de oprire a retragerii cu oxi acetilenă seria B288, companie de vânzare cu ridicata - NING WELDMAN este furnizorul și compania de top a dispozitivului de oprire a retragerii cu oxi acetilenă din seria B288 din China. Vizualizare produs →
Punerea în funcțiune a temperaturii lanternei de tăiere
Când alegeți o configurație de tăiere, utilizați tabelul de temperatură ca punct de plecare, nu ca răspuns final. Gazul combustibil determină plafonul de căldură, designul vârfului controlează unde este furnizată căldura, iar echipamentul de siguranță decide dacă sistemul este utilizabil. Dacă doriți să potriviți o configurație de torță, mâner și gaz la grosimea plăcii și ciclul de funcționare, contactați echipa noastră de ingineri cu condiţiile dumneavoastră de funcţionare.