Ce face o duză de sudură - și de ce contează
Fiecare sudură sau tăietură începe cu o flacără sau un arc - dar nici una nu poate funcționa în mod fiabil fără ca o duză să direcționeze ceea ce o înconjoară. Duza este punctul final prin care gazul de protecție, gazul combustibil sau oxigenul iese din corpul pistoletului și ajunge în zona de lucru. Treaba lui sună simplă. În practică, determină totul, de la porozitatea sudurii la calitatea tăieturii până la cât de des te oprești pentru a curăța stropii de pe echipamentul tău.
În procesele de sudare cu arc protejat cu gaz, cum ar fi MIG/GMAW, duza creează un înveliș protector de gaz de protecție în jurul bazinului de sudură, blocând oxigenul atmosferic și azotul să contamineze metalul topit. Fără o acoperire adecvată a gazului, sudura se oxidează, apare porozitatea și proprietățile mecanice scad. În tăierea și sudarea cu oxi-combustibil, duza controlează geometria flăcării în sine - determinând raportul dintre flacăra de preîncălzire și fluxul de oxigen de tăiere și răspândirea căldurii pe piesa de prelucrat.
O duză uzată, înfundată sau dimensionată incorect nu reduce doar calitatea, ci multiplică costurile consumabilelor și timpul de nefuncționare. Acumularea de stropi restricționează fluxul de gaz, provocând turbulențe care subminează acoperirea de ecranare. Un orificiu de duză prea mic pentru aplicare crește contrapresiunea, perturbând flacăra sau arcul. Înțelegerea duzei înseamnă, în practică, înțelegerea a jumătate din ceea ce controlează stabilitatea procesului dumneavoastră.
Tipuri de duze după procesul de sudare
Duzele nu sunt interschimbabile între procese. Punctul de pornire corect pentru orice selecție a duzei este identificarea procesului de sudare sau tăiere utilizat - fiecare are geometrie, cerințe de material și funcție diferite ale duzei.
Duze MIG / GMAW sunt consumabile cilindrice sau de formă care se fixează pe partea din față a pistolului MIG și înconjoară vârful de contact. Funcția lor principală este de a direcționa gazul de protecție - de obicei amestecuri bogate în argon sau CO₂ - peste bazinul de sudură. Ele vin în stiluri de atașare cu alunecare și filet. Duzele slip-on se montează și se scot mai repede, ceea ce contează pe liniile de mare producție; duzele filetate asigură o etanșare mai sigură la gaz și sunt mai puțin susceptibile de a se slăbi sub vibrații. Ambele stiluri sunt disponibile în construcții standard și grele, cea din urmă având pereți mai groși și izolatori evaluați pentru aplicații de 400-600 amperi.
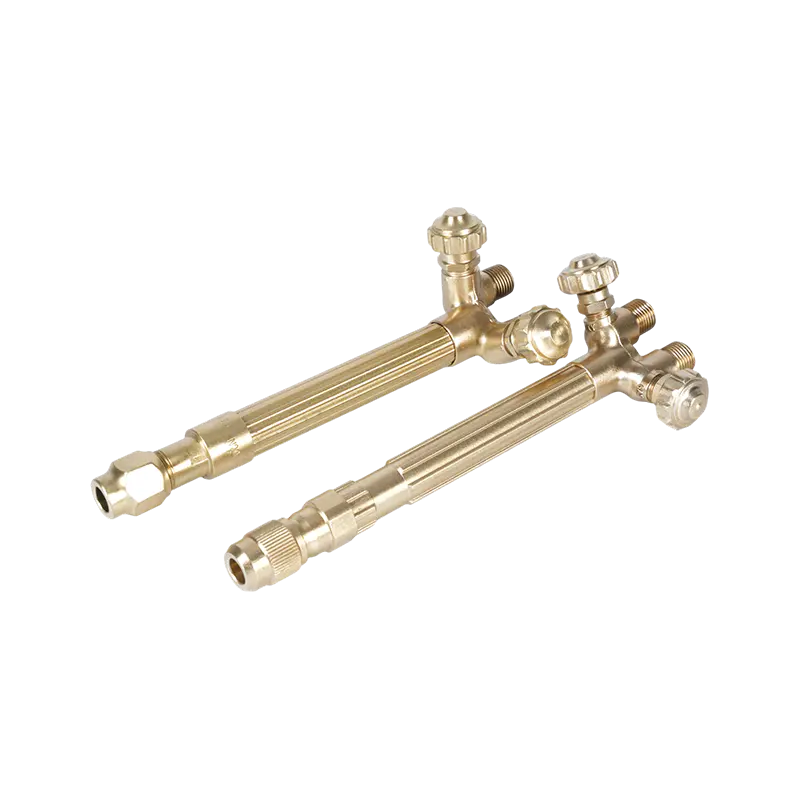
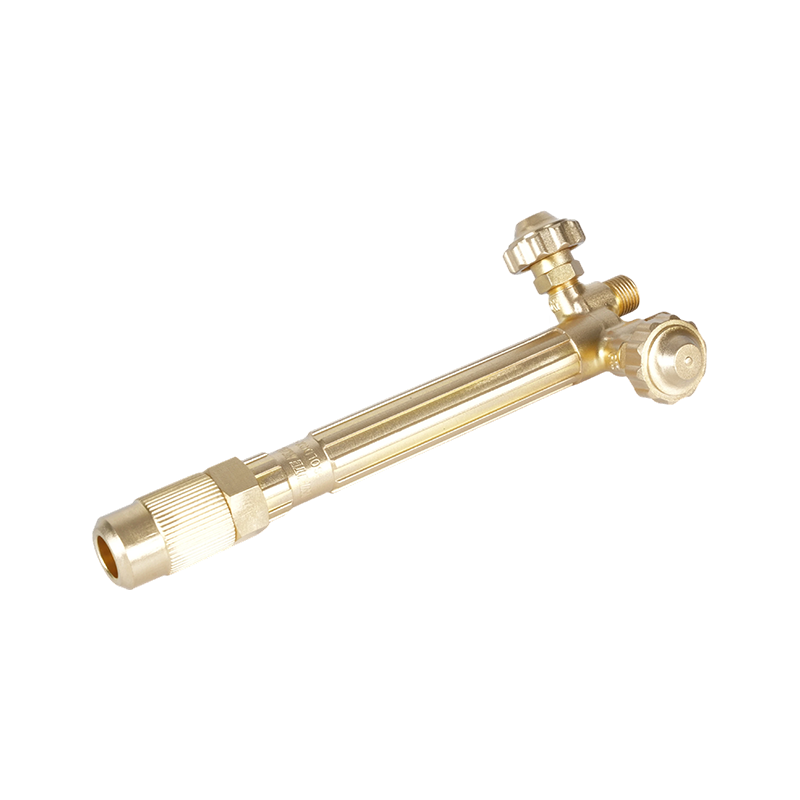
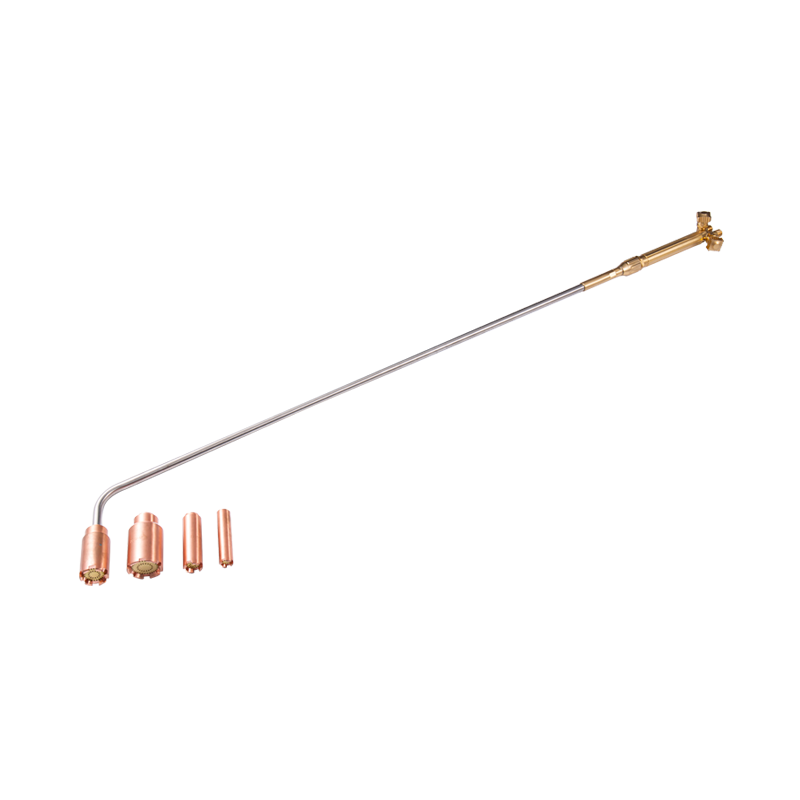
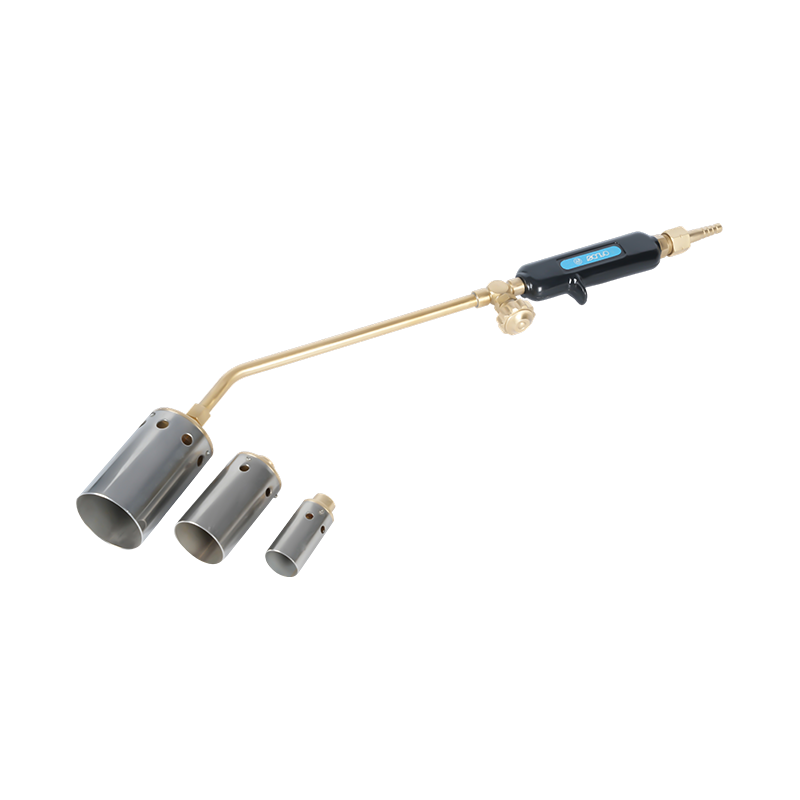
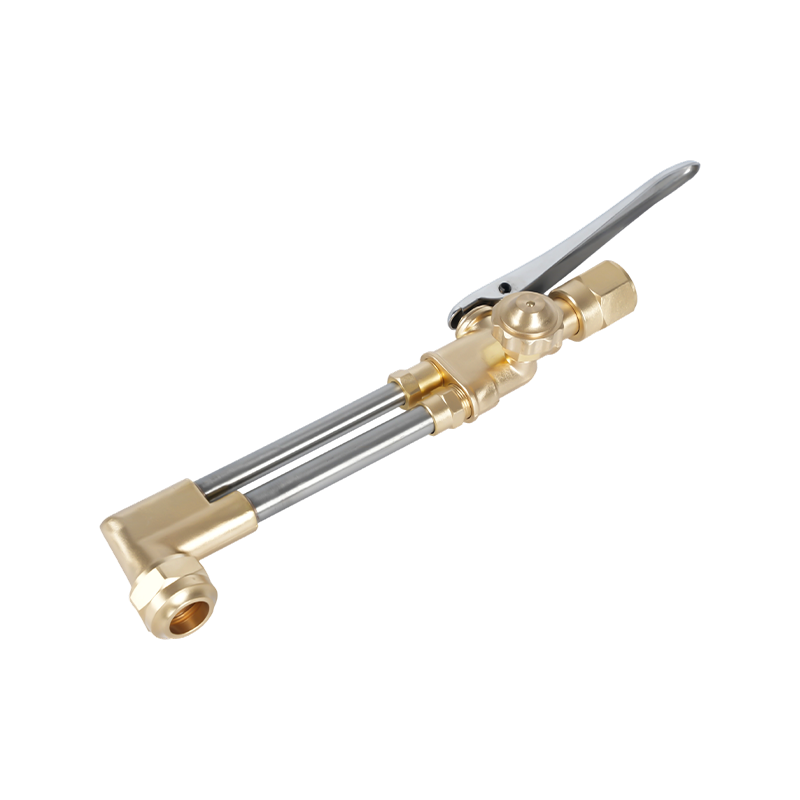
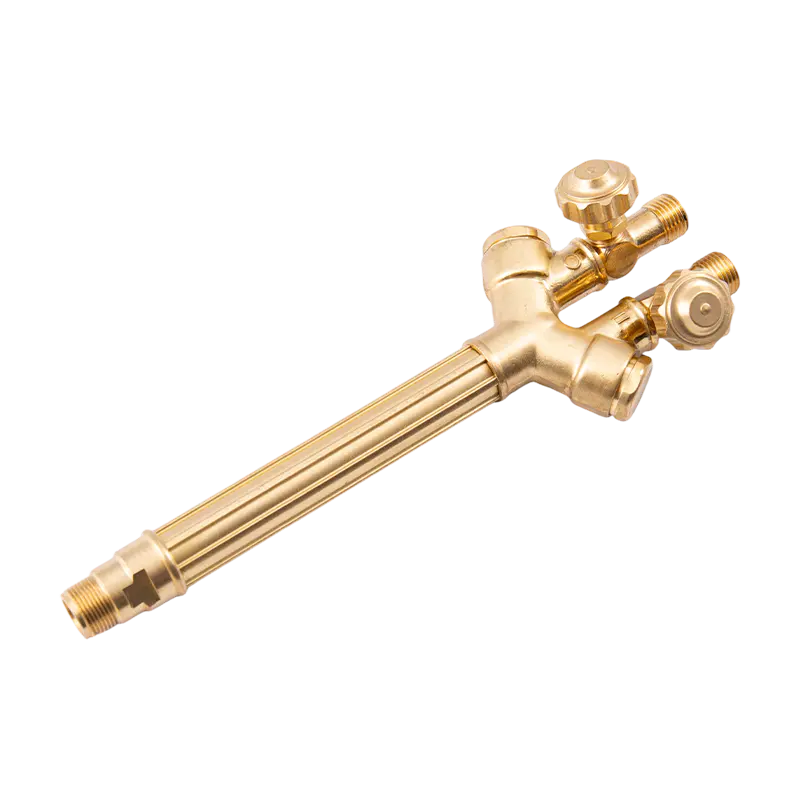
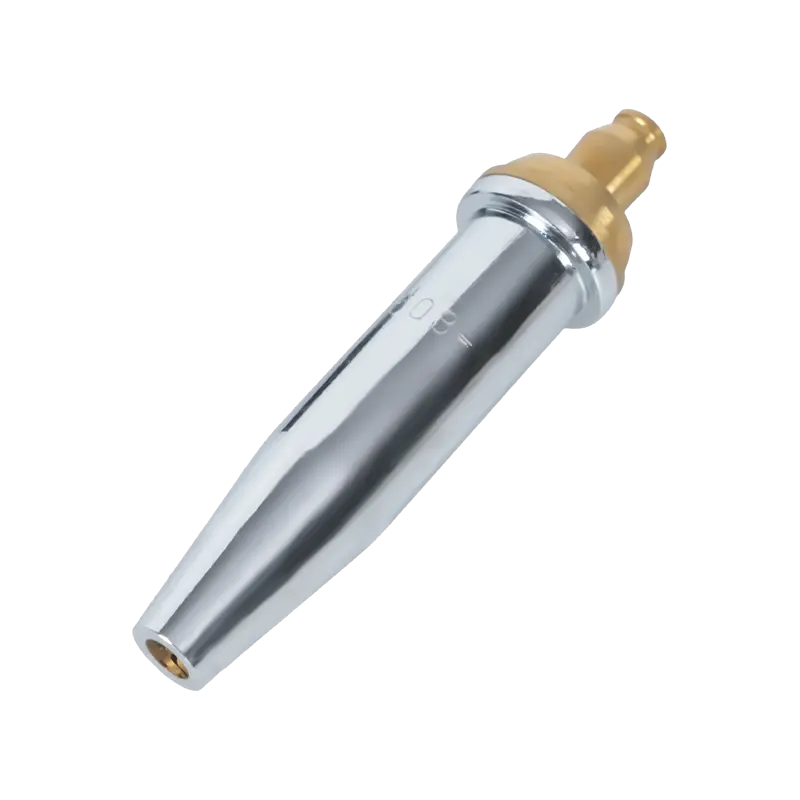
Duze de tăiere și sudare cu oxicombustibil — adesea numite vârfuri de tăiere sau vârfuri de torță — funcționează diferit. În loc să protejeze un bazin de sudură, ele amestecă și direcționează gazul combustibil (acetilenă sau propan) și oxigenul pentru a produce o flacără precisă, la temperatură ridicată. Vârfurile de tăiere au un orificiu central de oxigen de înaltă presiune, înconjurat de orificii de preîncălzire pentru flacără; flacăra de preîncălzire aduce oțelul la temperatura de aprindere, iar jetul de oxigen de tăiere oxidează și ejectează materialul topit. Vârfuri de pistol de tăiere cu acetilenă pentru aplicații cu oxi-combustibil furnizează cea mai fierbinte flacără a oricărui gaz combustibil obișnuit (aproximativ 3.500°C), făcându-le prima alegere pentru tăierea oțelului mai gros și pentru aplicații care necesită preîncălzire rapidă. Vârfurile pistolului de tăiere cu propan concepute pentru livrare stabilă a flăcării funcționează la o temperatură mai scăzută a flăcării, dar oferă o suprafață de căldură mai largă și mai uniformă - deosebit de eficient pentru încălzirea, îndoirea și tăierea secțiunilor mai subțiri unde o flacără concentrată de acetilenă ar provoca distorsiuni localizate. Pentru aplicații concentrate exclusiv pe căldură, mai degrabă decât pe tăiere, vârfuri de încălzire pentru distribuția controlată a flăcării prezintă mai multe porturi de preîncălzire aranjate pentru a distribui căldura uniform pe o suprafață mai largă, fără canalul de oxigen de tăiere central.
Duze TIG / GTAW (numite și cupe de gaz sau corpuri de colț) direcționează gazul de protecție cu argon în jurul electrodului de tungsten. Acestea sunt de obicei realizate din configurații de lentile cu alumină ceramică, sticlă sau gaz. Spre deosebire de duzele MIG, cupele TIG nu intră în contact cu lucrarea și sunt alese în primul rând pe baza diametrului de wolfram, a accesului la îmbinări și a necesității unui flux de gaz laminar versus difuz. Ansamblurile de lentile de gaz - care folosesc o inserție de plasă pentru a crea o coloană de gaz mai laminară - sunt preferate pentru lucrări de precizie și sudare în afara poziției, unde ecranarea consecventă este critică.

Formele duzei și dimensiunile alezajului explicate
În cadrul fiecărei categorii de proces, geometria duzei are un efect direct asupra acoperirii gazului, accesibilității îmbinărilor și eliberării stropilor. Pentru sudarea MIG, patru forme acoperă majoritatea aplicațiilor:
- Cilindrică (dreaptă): O gaură cu diametru constant de la bază până la vârf. Oferă volum maxim de debit de gaz și este alegerea standard pentru suduri plate sau orizontale fără restricții de acces. Dimensiunile alezajului variază de la ⅜" la ⅞" (aproximativ 10–22 mm) și, ca regulă generală, diametrul alezajului ar trebui să crească odată cu amperajul - găurile mai mari suportă debite mai mari de gaz necesare pentru a acoperi bazine de sudură mai largi și mai fierbinți.
- Forma de sticlă (gât de sticlă): Coboară până la un diametru exterior mai mic lângă capătul de lucru. Profilul redus îmbunătățește vizibilitatea și accesul la articulațiile înguste. Deosebit de potrivit pentru sudarea automată și robotizată, deoarece vârful îngust curăță corpurile de fixare mai ușor și poate fi curățat mai eficient de stațiile de alezare cu torță.
- Conicitate scurtă și lungă: O reducere treptată de la bază spre vârf. Acces bun la articulație, cu o acoperire mai bună a gazului decât forma sticlei. Coniculele lungi sunt preferate pentru sudarea țevilor și îmbinările de colț; conicii scurte echilibrează accesibilitatea cu eficiența fluxului de gaz pentru fabricarea generală.
- conic: Un profil mai larg, evazat spre exterior la vârf. Maximizează aria de acoperire a gazului - util pentru bazine de sudură mai largi, aporturi mai mari de căldură și atunci când sudăm metale acoperite cu zinc care produc stropi mari, explozivi. Gura mai largă face, de asemenea, alezarea cu o stație de curățare a lanternei mai eficientă în configurațiile robotizate.
Pentru vârfurile de tăiere cu oxi-combustibil, geometria alezajului determină forma fluxului de oxigen de tăiere și modelul de preîncălzire. Numerele mărimii vârfului corespund grosimii materialului tăiat - numerele mai mari indică orificii mai mari de oxigen și rate mai mari de consum de gaz adecvate pentru oțel mai gros. Potrivit Specificația AWS pentru sudarea gazelor de protecție și clasificările acestora , compoziția gazului și debitul sunt parametri standardizați - ceea ce înseamnă că geometria găurii duzei trebuie să fie potrivită cu tipul de gaz și presiunea utilizată, nu selectată izolat.
Ghid de materiale: alamă, cupru și opțiuni placate
Materialul duzei guvernează două lucruri: rezistența la stropire și managementul termic. Aceste două proprietăți trage adesea în direcții opuse în funcție de aplicație, motiv pentru care niciun material nu domină toate cazurile de utilizare.
alamă oferă o rezistență mai bună la stropire decât cuprul gol în aplicații cu amperaj mai mic (100–300 amperi). Stropii nu aderă la fel de ușor pe suprafețele de alamă, ceea ce înseamnă intervale mai lungi între curățări. Cu toate acestea, alama are un punct de înmuiere mai mic decât cuprul - la amperaje mai mari sau timpi extinși de pornire a arcului, o duză din alamă se poate deforma la căldură susținută, făcând-o nepotrivită pentru lucrări grele. Când este folosită ca inserție într-un corp de cupru, alama ajută la menținerea diametrului intern al duzei în timp, prelungind durata de viață în aplicații cu căldură moderată.
cupru conduce căldura mai eficient decât alama, ceea ce o face alegerea mai bună pentru lucrări susținute la căldură ridicată (peste 300 de amperi) și pentru cicluri de sudare mai lungi. Duzele din cupru absorb și disipează căldura mai repede, reducând riscul de denaturare termică. Duzele de cupru rezistente – cu pereți mai groși și izolatori – sunt standardul pentru aplicațiile de 400–600 amperi în fabricarea structurilor și sudarea plăcilor grele. Pentru vârfurile de tăiere cu oxi-combustibil, cuprul sau aliajele de cupru de înaltă calitate sunt materialul standard tocmai datorită capacității lor de a rezista la temperaturi extreme ale flăcării de tăiere fără a deforma sau eroda geometria orificiului.
Nichelat și cromat duzele combină un miez de cupru cu un strat de suprafață care este mai rezistent la aderența stropilor decât cuprul sau alama. Placarea oferă, de asemenea, unele beneficii de izolare termică. Aplicația lor principală este în sudarea robotizată și automată, unde ciclurile de sudare lungi și neîntrerupte sunt de rutină și minimizarea timpului de nefuncționare la curățare are un impact direct asupra randamentului. Durata de viață mai lungă justifică costul lor inițial mai mare în medii de producție cu volum mare.
ceramică duzele reprezintă o categorie mai nouă, utilizată în principal în sudarea TIG și în unele aplicații MIG specializate. Suprafața lor neconductivă înseamnă că stropii nu se pot conecta electric de la duză la vârful de contact - un mod de defecțiune care provoacă curgerea curentului prin duză și degradarea rapidă. Cupele ceramice TIG rezistă, de asemenea, contactului direct cu piesele fierbinți, fără a se topi, făcându-le utile pentru sudarea în caneluri strânse.

Trei pași pentru a alege duza potrivită
Selecția devine simplă atunci când urmează o secvență fixă, mai degrabă decât să încerce să evalueze toate variabilele simultan.
Pasul 1 — Identificați procesul și parametrii săi de funcționare. Determinați dacă aplicația este MIG/GMAW, tăiere cu oxicombustibil, încălzire cu oxicombustibil sau TIG. Pentru procesele cu arc, stabiliți domeniul de amperaj de funcționare. Pentru procesele de oxi-combustibil, identificați gazul combustibil (acetilenă vs. propan) și grosimea materialului care este tăiat sau încălzit. Acești parametri restrâng imediat câmpul: o aplicație MIG de 150 de amperi necesită o duză standard din alamă sau cupru; un ciclu robotizat MIG de 500 de amperi necesită o duză rezistentă din cupru placată; o aplicație de tăiere cu propan pe o placă de 20 mm necesită un vârf de propan dimensionat pentru grosimea respectivă a materialului. Asociați sfaturile dvs. cu cele corecte regulatoare de presiune a gazului pentru a completa configurarea pistoletului este la fel de important - duza poate funcționa conform proiectării numai atunci când presiunea gazului este constant în intervalul recomandat pentru acea dimensiune a vârfului.
Pasul 2 — Evaluați accesibilitatea comună. Poate o duză cilindrică dreaptă să ajungă la îmbinare fără murdări pe piesa de prelucrat sau pe dispozitivul de fixare? Dacă da, utilizați-l - găurile mai mari maximizează acoperirea gazului și reduc la minimum acumularea de stropi. Dacă îmbinarea se află într-un colț strâns, o canelură adâncă sau o sudură internă a țevii, treceți la un gât de sticlă sau un profil conic. Utilizați cel mai mic diametru exterior care oferă încă o acoperire adecvată cu gaz pentru dimensiunea bazinului de sudură, nu cel mai mic care se potrivește fizic. Subdimensionarea orificiului duzei sacrifică calitatea ecranării; supradimensionarea diametrului exterior creează probleme de joc.
Pasul 3 — Potriviți materialul la cererea termică. Pentru lucrări cu ciclu scurt, cu amperaj mai scăzut, alama oferă o bună rezistență la stropire la un cost mai mic. Pentru lucru susținut la căldură ridicată sau cu amperaj ridicat, treceți la cupru. Pentru aplicațiile automate sau robotizate care rulează cicluri aproape continue, duzele placate reduc frecvența de întreținere suficient pentru a compensa diferența de cost. Pentru aplicații cu oxi-combustibil, utilizați întotdeauna vârfuri de cupru sau aliaj de cupru - vârfurile de alamă se pot fractura sub șocul termic al unei explozii de oxigen de înaltă presiune, un risc de siguranță la fel de mult ca unul de performanță.
Întreținere, curățare și înlocuire
O duză care a fost curățată și întreținută corect va rezista mai mult decât o nouă duză care a fost neglijată cu o marjă largă. Modul de defecțiune pentru aproape toate duzele este același: stropii se acumulează pe orificiul interior, restricționează fluxul de gaz și creează turbulențe care subminează acoperirea de ecranare. Calitatea sudurii se degradează înainte ca duza să se defecteze vizibil, ceea ce înseamnă că deteriorarea este adesea făcută înainte ca sudorul să recunoască problema.
Cea mai eficientă măsură preventivă este compusul anti-stropire - fie un gel de scufundare, fie un spray - aplicat pe orificiul duzei înainte de a începe o sesiune de sudare. Anti-stropire previne lipirea stropilor de suprafața duzei, făcând ușor de îndepărtat orice acumulare în timpul sau după sudare. Nu vă bazați pe anti-stropire ca înlocuitor pentru curățarea periodică; utilizați-l ca ajutor de întreținere care prelungește intervalul dintre curățări.
Când este nevoie de curățare, utilizați un clește pentru alezarea duzei sau o stație de curățare a pistoletului pentru a îndepărta stropii mecanic. Nu folosiți o șurubelniță sau un alt instrument ascuțit care poate marca suprafața găurii - o suprafață interioară rugoasă accelerează viitoarea aderență a stropilor și poate modifica geometria fluxului de gaz intern. Pentru vârfurile de tăiere cu oxi-combustibil, curățați orificiile cu un dispozitiv de curățare a vârfurilor de dimensiunea corectă; un dispozitiv de curățare a vârfurilor supradimensionat mărește orificiul, ceea ce perturbă permanent flacăra sau calitatea tăierii și înseamnă că vârful trebuie înlocuit.
Înlocuiți o duză MIG atunci când orificiul prezintă o distorsiune vizibilă, când izolatorul este fisurat sau lipsește sau când stropii se pun între duză și vârful de contact după curățare. Pentru vârfurile de tăiere cu oxicombustibil, înlocuiți atunci când mărirea orificiului provoacă o flacără moale sau neregulată care nu poate fi corectată prin curățare sau când suprafața de ședere este deteriorată și nu se mai etanșează corespunzător pe accesoriul de tăiere. Executarea unei duze sau a unui vârf uzat nu economisește bani — pierderea calității, reprelucrarea și deșeurile de gaze cauzate de o ecranare slabă sau de o flacără degradată costă mai mult decât consumabilele în sine.