Temperatura pe care o produce o pistoletă de tăiere este una dintre numerele cel mai frecvent citate – și cel mai frecvent înțelese greșit – în debitarea oxicombustibil. Oamenii întreabă cât de fierbinte devine o lanternă de tăiere, primesc un număr de mii de grade și presupun că mai mare este întotdeauna mai bine. Realitatea este mai nuanțată: temperatura flăcării este un factor în performanța de tăiere, dar nu singurul și nu întotdeauna cel mai important. Înțelegerea a ceea ce înseamnă de fapt numerele de temperatură vă ajută să selectați gazul potrivit, vârful potrivit și configurația potrivită pentru munca la îndemână.
Cât de fierbinte devine o lanternă de tăiere?
Flacăra de preîncălzire a pistolului de tăiere - inelul de flacără care înconjoară vârful de tăiere înainte ca pârghia de oxigen de tăiere să fie cuplată - atinge temperaturi cuprinse între 4.400 ° F și 6.000 ° F (aproximativ 2.400 ° C până la 3.300 ° C), în funcție de amestecul de gaz combustibil utilizat și de raportul de oxigen utilizat și de combustibil. Această gamă acoperă toate configurațiile obișnuite de tăiere cu oxi-combustibil, de la propan la capătul inferior până la oxiacetilenă la capătul superior.
Flacăra de preîncălzire are un scop specific: ridicarea metalului de bază la temperatura sa de aprindere, care pentru oțelul carbon moale este de aproximativ 1.600 ° F (870 ° C). La această temperatură, oțelul ajunge la o culoare portocalie strălucitoare și începe să arate scântei la marginea suprafeței. Numai în acest moment metalul este pregătit pentru tăiere. Când operatorul deschide pârghia de oxigen de tăiere, un flux de oxigen pur de înaltă presiune este introdus în zona preîncălzită - și începe tăierea propriu-zisă.
Important, fluxul de oxigen de tăiere în sine nu adaugă o temperatură semnificativă a flăcării . Ceea ce face este să inițieze și să susțină o reacție chimică între oxigenul și fierul din oțel. Acea reacție - nu flacăra torței - face munca efectivă de tăiere.
De ce tăierea temperaturii lanteței este doar o parte a poveștii
Distincția dintre temperatura flăcării și puterea de căldură este una pe care operatorii de tăiere experimentați o înțeleg, dar începătorii o ratează adesea. Temperatura măsoară cât de fierbinte este flacăra în centrul ei. Puterea de căldură - măsurată în BTU pe picior cub de gaz consumat - măsoară câtă energie termică transferă flacăra piesei de prelucrat în timp. Acestea sunt legate, dar nu identice, iar optimizarea pentru unul nu optimizează automat pentru celălalt.
Acetilena produce cea mai fierbinte flacără de oxi-combustibil dintre orice gaz disponibil în mod obișnuit, dar puterea sa totală de căldură (conținutul de BTU) este mai mică decât propilena și propanul, deoarece arde într-un ritm mai rapid cu un volum mai mic de combustibil. O flacără de propilenă arde oarecum mai rece decât acetilena, dar conul său exterior de flacără oferă un conținut semnificativ mai mare de BTU - ceea ce înseamnă că poate încălzi o masă mai mare de oțel mai eficient pentru anumite aplicații, chiar dacă temperatura de vârf este mai mică.
Procesul de tăiere în sine este, de asemenea, fundamental mai degrabă chimic decât termic. Odată ce oțelul atinge temperatura de aprindere, fluxul de oxigen de tăiere oxidează fierul - în esență ardendu-l - într-o reacție exotermă care generează propria căldură. Flacăra de preîncălzire a pistoletului susține această reacție pe măsură ce torța se mișcă de-a lungul tăieturii, dar energia care conduce tăierea este în mare măsură auto-susținută odată stabilită. Acesta este motivul pentru care o pistoletă de tăiere nu se topește pur și simplu prin oțel așa cum s-ar aștepta un sudor: transformă chimic o cale îngustă de fier în oxid de fier lichid (zgură), care este suflat din tăietură de presiunea oxigenului.
Comparația temperaturii gazului combustibil
Patru gaze reprezintă marea majoritate a aplicațiilor de tăiere cu oxi-combustibil. Caracteristicile lor de temperatură și putere termică diferă în moduri care le fac pe fiecare mai potrivită pentru anumite sarcini:
| Gaz combustibil | Temperatura flăcării (cu O₂) | Flacără primară BTU/ft³ | Cea mai bună aplicație |
|---|---|---|---|
| Acetilena | ~5.600°F (3.100°C) | ~507 BTU/ft³ | Preîncălzire rapidă, oțel subțire până la mediu, tăiere de precizie |
| propilenă | ~5.300°F (2.930°C) | ~440 BTU/ft³ (primar); secundar superior | Oțel gros, tăiere teșită, tăiere deșeuri, eficiență a costurilor |
| propan | ~4.600°F (2.540°C) | ~255 BTU/ft³ (primar) | Încălzire din oțel gros, tăiere cu viteză mică, preîncălzire în mare parte |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Similar cu propilena | Încălzire piese mici, lipire, tăiere sub presiune înaltă |
Rețineți că valorile BTU variază în funcție de sursă și metoda de măsurare. Cifrele de mai sus reflectă degajarea de căldură primară (con interior), care este cea mai relevantă valoare pentru viteza de preîncălzire. Conținutul de flacără secundară (con exterior) BTU este un factor suplimentar - deosebit de important pentru propilenă, care oferă mai mult de două ori puterea de flacără secundară BTU a acetilenei.

Acetilenă: cea mai fierbinte flacără, cea mai rapidă preîncălzire
Oxiacetilena produce cea mai mare temperatură a flăcării dintre orice gaz de tăiere obișnuit - aproximativ 5.600 ° F (3.100 ° C) cu un raport oxigen-combustibil de 1:1. Acest lucru se traduce direct în cei mai rapidi timpi de preîncălzire, ceea ce contează în mediile de producție în care timpul ciclului de tăiere afectează randamentul. Pentru lucrări de precizie pe material mai subțire, conul interior concentrat al acetilenei oferă căldură țintită cu o răspândire minimă, reducând zonele afectate de căldură pe piesele în care precizia dimensională este critică.
Acetilena are două limitări semnificative. În primul rând, nu trebuie utilizat niciodată la presiuni care depășesc 15 PSI - peste acest prag, gazul devine instabil și se poate descompune exploziv fără o sursă de aprindere. Acest plafon de presiune limitează debitul maxim posibil, ceea ce, la rândul său, limitează viteza de tăiere pe plăci foarte groase. În al doilea rând, tendința mai mare de retragere a acetilenei în comparație cu gazele alternative înseamnă că dispozitivele de declanșare a retragerii nu sunt opționale - sunt o cerință de siguranță pentru orice configurație de oxiacetilenă. De asemenea, gazul este disponibil numai în cilindri cu o capacitate maximă de aproximativ 400 de picioare cubi, ceea ce face mai costisitoare menținerea aprovizionării pentru operațiunile de tăiere de mare volum.
Propan și propilenă: temperatură mai scăzută, BTU mai mare
Propanul arde la aproximativ 4.600 ° F (2.540 ° C) cu oxigen - semnificativ mai rece decât acetilena - dar conținutul său mare de flacără secundară BTU îl face eficient pentru încălzirea mase mari de oțel și tăierea plăcilor groase la viteze mai mici. Timpul de preîncălzire mai lung necesar este un compromis acceptat în aplicațiile în care calitatea tăierii pe secțiuni grele contează mai mult decât viteza ciclului. Propanul este disponibil pe scară largă, poate fi furnizat în vrac sau prin conductă și este substanțial mai puțin costisitor decât acetilena per unitate de căldură furnizată.
Propilena ocupă o poziție de mijloc: temperatura sa de flacără de aproximativ 5.300 ° F (2.930 ° C) este apropiată de acetilena, dar conținutul său total de BTU - combinând flacăra primară și secundară - este de aproximativ dublu față de acetilena pe picior cub de gaz. Această combinație face propilena alegerea preferată pentru tăierea oțelului gros, tăierea teșită, prelucrarea deșeurilor și aplicațiile de pulverizare cu flacără. Este, de asemenea, cu aproximativ 50% mai puțin costisitor decât acetilena, de 20 de ori mai stabil (cu o tendință foarte scăzută de flashback), iar un cilindru de propilenă de 100 de lire poate înlocui aproximativ cinci cilindri mari de acetilenă în utilizarea tipică de tăiere. Pentru operațiunile care folosesc în prezent acetilena pentru tăierea generală și doresc să reducă costurile cu gazul fără pierderi semnificative de performanță, propilena este cea mai directă alternativă.
Atât propanul, cât și propilena necesită vârfuri de torță tip injector, mai degrabă decât vârfurile de presiune egală utilizate cu acetilena. Folosirea unui tip greșit de vârf pentru gazul utilizat degradează calitatea tăieturii și poate crea pericole pentru siguranță – selectarea vârfului trebuie să se potrivească cu gazul combustibil.
Cum afectează vârful de tăiere livrarea căldurii
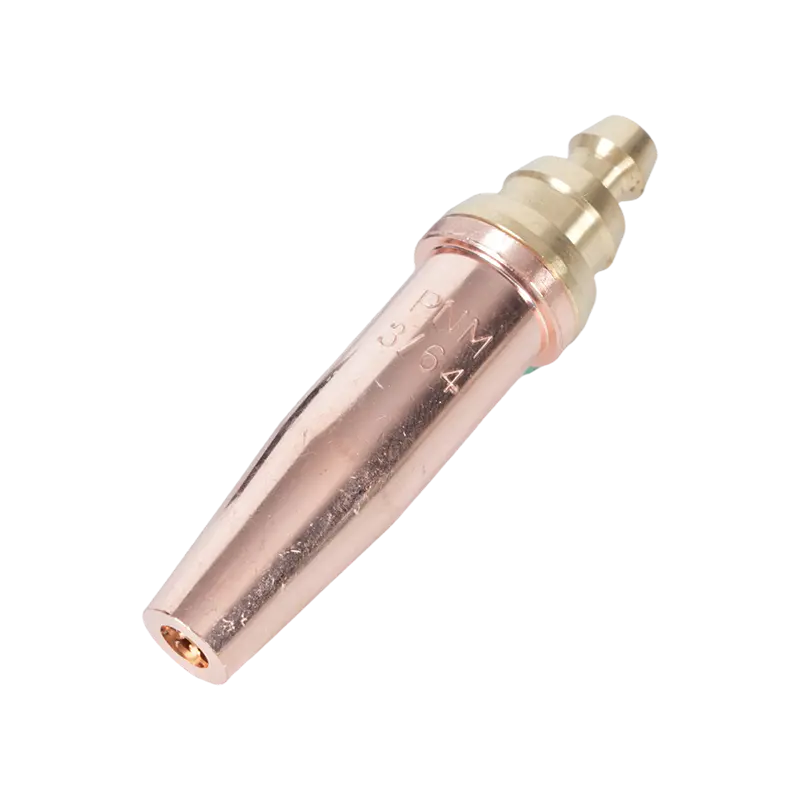
Vârful de tăiere este componenta care traduce presiunea și debitul gazului într-o flacără eficientă de preîncălzire și un flux de oxigen de tăiere. Designul său - numărul, dimensiunea și unghiul orificiilor de preîncălzire și diametrul orificiului central de tăiere a oxigenului - determină modul în care temperatura flăcării este livrată piesei de prelucrat în practică, indiferent de ceea ce este capabil teoretic gazul în sine.
Un vârf care este prea mic pentru aplicație limitează fluxul de oxigen și prelungește timpul de preîncălzire peste ceea ce ar trebui să fie necesar temperatura gazului. Un vârf prea mare pentru material subțire împrăștie căldura pe o zonă mai largă decât este necesar, crescând distorsiunea și reducând calitatea tăierii. Vârfurile uzate sau deteriorate - cu orificii mărite sau deformate din cauza ciclurilor repetate de căldură sau curățării necorespunzătoare - produc o flacără neregulată care nu poate susține o temperatură constantă de aprindere pe traseul tăiat, ducând la margini aspre și pete netăiate, indiferent de cât de fierbinte arde teoretic flacăra.
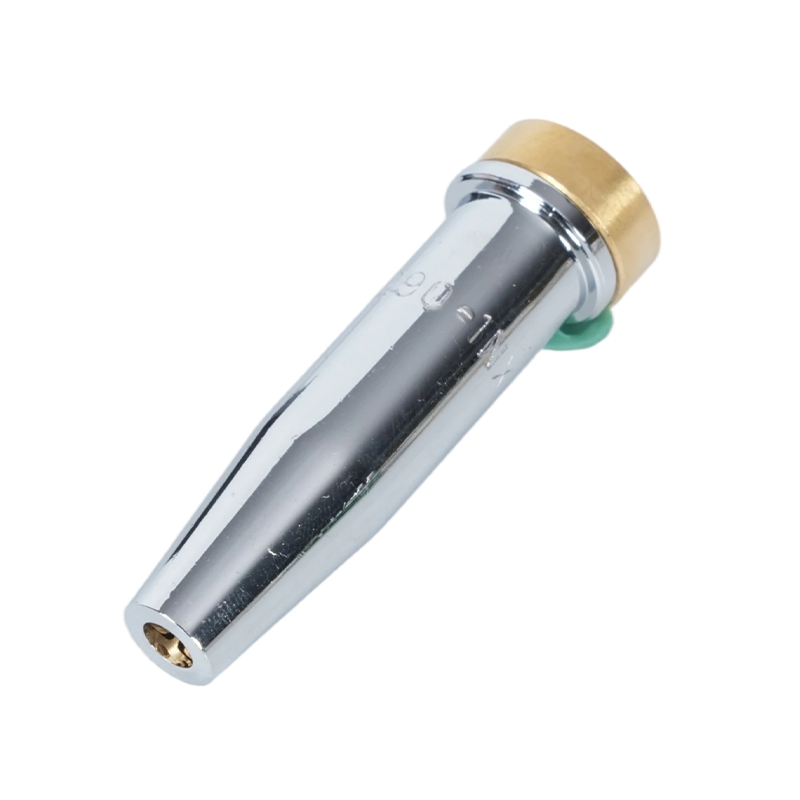
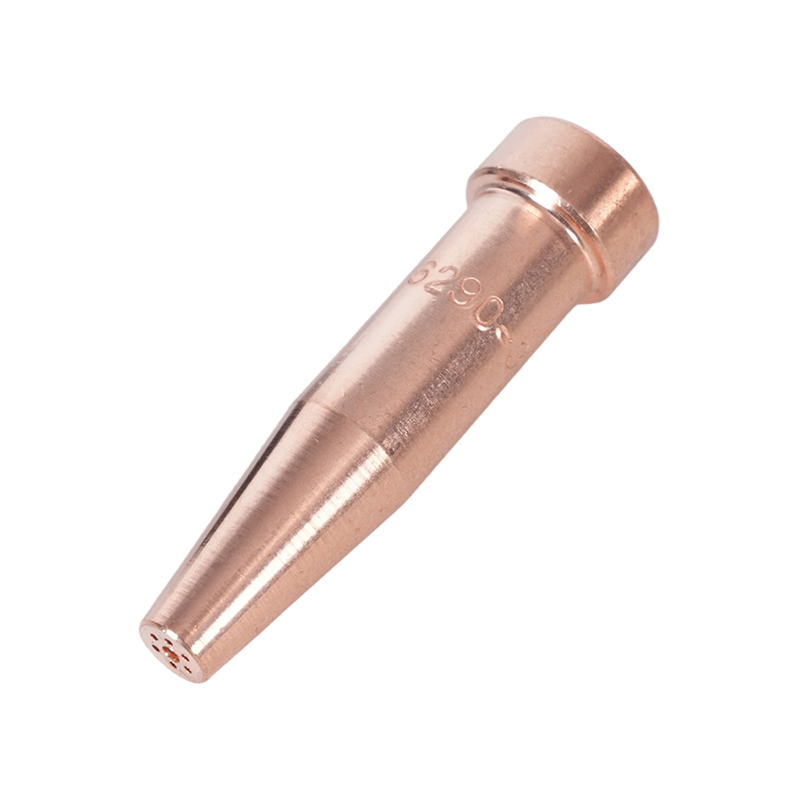
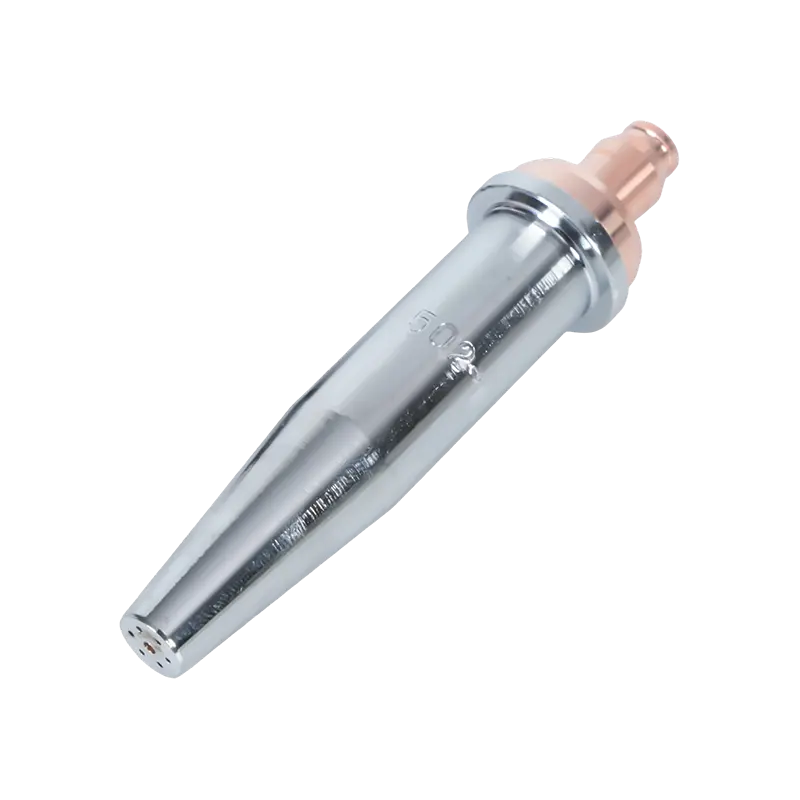
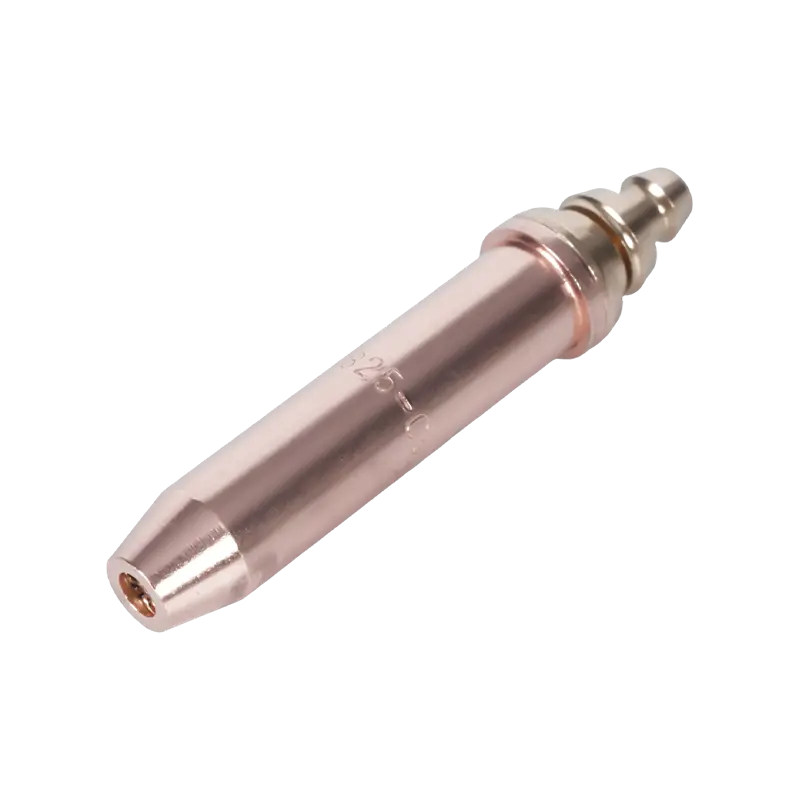
Materialul vârfurilor contează și el: vârfurile fabricate cu toleranțe precise ale orificiului mențin caracteristici de curgere constante pe durata de viață, în timp ce vârfurile de calitate inferioară pot avea variații dimensionale care produc rezultate inconsecvente de la prima utilizare. Vârfurile pistolului de tăiere cu acetilenă concepute pentru tăierea cu oxicombustibil la temperatură înaltă sunt proiectate cu geometria orificiului și specificațiile materialelor pe care le solicită presiunea și temperatură ale oxiacetilenei. Pentru configurații cu propan și combustibil alternativ, Vârfuri de pistol de tăiere cu propan pentru configurații cu combustibil alternativ de mare BTU utilizați designul tip injector de care au nevoie gazele alternative cu presiune scăzută pentru a obține o amestecare adecvată a combustibilului și oxigenului la vârf.

Gestionarea temperaturii pentru tăieturi sigure și curate
Operarea unei pistolete de tăiere la intervalul corect de temperatură este atât de mult o chestiune de siguranță cât și o chestiune de performanță. Supraîncălzirea corpului pistoletului - prin foc excesiv excesiv (o flacără scurtă înapoi în vârf) sau flashback (flacără care arde înapoi în furtun sau regulator) - poate deteriora echipamentul și poate crea pericole grave.
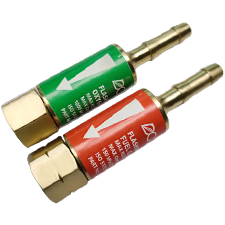
În mod obișnuit, focul este rezultatul atingerii vârfului cu piesa de prelucrat, a presiunii incorecte a gazului sau a unui orificiu de vârf murdar sau deteriorat. Flacăra se stinge cu un pop ascuțit și poate fi reaprinsă. Flashback-ul este mai grav: flacăra se deplasează înapoi pe lângă vârf în corpul pistoletului și furtunul, producând un șuierat sau scârțâit și poate ajunge la alimentarea cu gaz. Configurațiile moderne ale pistoletului abordează acest risc cu dispozitive de declanșare a luminii inverse - dispozitive instalate între furtun și corpul pistoletului (sau regulator) care conțin o supapă de reținere și o oprire termică pentru a opri fluxul invers de gaz înainte ca acesta să poată ajunge în cilindri. Dispozitive de blocare a fulgerului pentru funcționarea sigură a pistoletului de tăiere sunt o componentă de siguranță necesară pentru orice sistem de oxi-combustibil — nu este un accesoriu opțional — și trebuie inspectate regulat pentru deteriorări sau blocări.
Gestionarea temperaturii în timpul tăierii implică, de asemenea, menținerea distanței corecte între lanternă și lucru. Prea aproape și stropii contaminează orificiul vârfului și pot provoca retur; prea departe și flacăra de preîncălzire își pierde eficacitatea, prelungind timpul de preîncălzire și degradând calitatea tăierii. Distanța corectă de distanță variază în funcție de dimensiunea vârfului și tipul de gaz și este specificată în datele producătorului vârfului pentru fiecare număr de vârf.
Alegerea configurației potrivite pentru nevoile dvs. de temperatură
Întrebarea practică nu este „care gaz arde cel mai tare?” dar "ce combinație de gaz și vârf oferă căldura potrivită materialului și aplicației mele specifice în mod eficient și în siguranță?" Răspunsul depinde de grosimea oțelului, calitatea necesară a tăierii, volumul de producție și disponibilitatea gazului.
Pentru oțel subțire până la mediu (până la aproximativ 1 inch) în care calitatea tăierii și viteza sunt priorități, oxiacetilena cu un vârf de acetilenă potrivit este alegerea standard. Pentru tăierea plăcilor groase, prelucrarea deșeurilor sau operațiunile cu volum mare în care costul gazului este un factor semnificativ, propilena cu vârful injectorului corect oferă performanțe aproape de acetilenă la un cost de operare semnificativ mai mic. Pentru utilizare ocazională sau locații în care furnizarea de acetilenă este imposibilă, propanul oferă o alternativă fiabilă, cu performanțe adecvate pentru majoritatea sarcinilor de tăiere structurală.
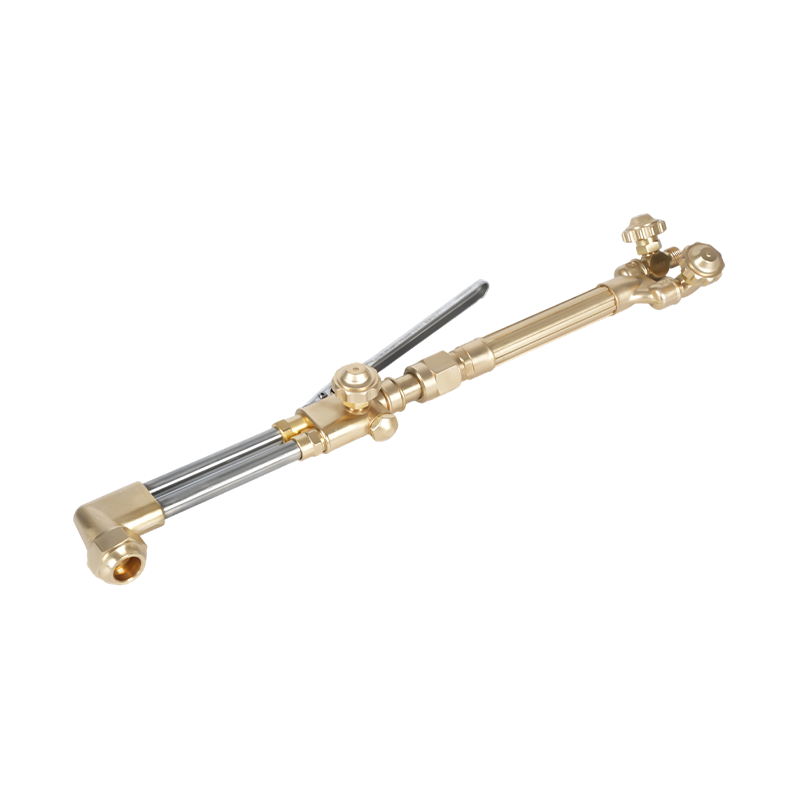
Indiferent de combinația de gaz și vârf aleasă, mânerul pistoletului, accesoriul de tăiere și regulatoarele trebuie să fie compatibile cu acel gaz și să fie evaluate pentru presiunile implicate. Seturi complete de lanterna de tăiere pentru configurații de tăiere cu oxicombustibil furnizați componente potrivite - mâner, atașament, vârfuri și furtunuri - care sunt proiectate pentru a funcționa împreună la presiuni și debite corecte pentru un anumit tip de gaz. Pentru operatorii care au deja un mâner de lanternă și trebuie să adauge capacitatea de tăiere, accesorii de tăiere compatibile cu sistemele majore de mânere a pistoletului permiteți adăugarea funcției de tăiere fără a înlocui configurația completă – cu condiția ca atașamentul să fie evaluat pentru gazul combustibil utilizat.