Răspunsul scurt – și de ce nu este simplu
Da, oțelul inoxidabil poate fi sudat cu oțel moale. Îmbinarea este realizabilă, solidă din punct de vedere structural atunci când este executată corect și apare în lucrările de fabricație reale din industrii - sisteme de evacuare, echipamente de procesare a alimentelor, suporturi structurale, fitinguri marine și metalurgie arhitecturală combină în mod regulat aceste două materiale. Răspunsul scurt nu este pus sub semnul întrebării.
Ceea ce face răspunsul complicat este tot ceea ce urmează. Oțelul inoxidabil și oțelul moale diferă în ceea ce privește viteza de dilatare termică, conductivitatea termică, compoziția chimică și comportamentul la coroziune. Fiecare dintre aceste diferențe introduce un mod de defecțiune cu care nu se confruntă o sudură standard cu același material. Sudați îmbinarea cu umplutura greșită și zona afectată de căldură devine casantă. Gestionați incorect căldura și inoxidabilul se deformează în timp ce oțelul moale trage în direcția opusă. Lăsați îmbinarea neetanșată, iar coroziunea galvanică atacă partea din oțel moale în câteva luni de la expunerea la exterior. Obținerea corectă a răspunsului scurt necesită înțelegerea tuturor acestor variabile înainte ca arcul să fie lovit.
Provocarea metalurgică: căldură, expansiune și diluare
Dificultatea de bază este că oțelul inoxidabil și oțelul moale răspund la căldură diferit în trei moduri de amestecare.
În primul rând, dilatare termică . Oțelurile inoxidabile austenitice (clasele 304 și 316 cele mai frecvent întâlnite în fabricație) se extind cu aproximativ 50% mai mult decât oțelul moale pe grad de creștere a temperaturii. Când le sudați împreună și ambele părți se încălzesc neuniform, partea inoxidabilă crește mai mult decât partea din oțel moale în timpul sudării și se contractă mai mult în timpul răcirii. Această mișcare diferențială creează stres rezidual la îmbinare - stres care, dacă depozitul de sudură nu este suficient de ductil pentru a-l absorbi, are ca rezultat crăpare pe măsură ce ansamblul se răcește.
În al doilea rând, conductivitate termică . Oțelul moale conduce căldura departe de zona de sudură de aproximativ trei ori mai repede decât oțelul inoxidabil. Aceasta înseamnă că căldura se concentrează pe partea inoxidabilă a îmbinării, determinând-o să rămână mai fierbinte mai mult timp în timp ce partea din oțel moale se răcește rapid. Rezultatul este o distribuție neuniformă a căldurii, o distorsiune neuniformă și o tendință a părții inoxidabile de a se supraîncălzi dacă sudorul nu gestionează în mod activ aportul de căldură.
În al treilea rând, diluarea bazinului de sudură . Pe măsură ce cele două metale de bază se topesc în bazinul de sudură, chimiile lor se amestecă. Dacă chimia metalului de umplutură nu este aleasă pentru a găzdui această diluție - absorbția carbonului din oțelul moale și echilibrarea conținutului de crom-nichel din inoxidabil - depozitul de sudură rezultat poate conține martensită fragilă sau structuri în fază sigma care compromit atât rezistența, cât și ductilitatea. Acesta este motivul pentru care alegerea materialelor de umplutură este cea mai importantă decizie tehnică în acest tip de îmbinare.
Selecția metalului de umplutură: ER309L ca opțiune standard
Metalul de umplutură unește două materiale de bază incompatibile chimic. Trebuie să fie formulat pentru a produce un depozit de sudură care este compatibil cu ambele părți ale îmbinării după ce a avut loc diluarea - nu doar partea inoxidabilă sau partea din oțel moale în mod independent.
ER309L este umplutura standard în industrie pentru îmbinările austenitice din oțel inoxidabil până la oțel moale. Calitatea 309L conține un conținut mai mare de crom (23–25%) și nichel (12–14%) decât materialele de umplutură standard din inox, în special pentru a ține cont de diluția cu oțel carbon. Când oțelul moale se amestecă în bazinul de sudură și reduce conținutul de aliaj, chimia de pornire ridicată a depozitului de 309L compensează, producând o compoziție finală de sudare care rămâne austenitică, ductilă și rezistentă la coroziune. Denumirea „L” indică un conținut scăzut de carbon — un factor important care reduce riscul de sensibilizare (precipitarea carburilor la granițele granulelor) în zona afectată de căldură a părții inoxidabile. Pentru ghiduri detaliate de selecție a metalului de umplutură în diferite grade de inox, Ghid tehnic Hobart Brothers pentru sudarea oțelului inoxidabil cu selecția recomandată a metalului de umplutură în funcție de aplicație oferă recomandări specifice gradului care țin cont atât de cerințele de performanță mecanică, cât și de coroziune.
ER312 este alegerea secundară pentru îmbinările care implică o compoziție necunoscută de oțel moale sau un conținut mai mare de carbon. Calitatea 312 are un conținut de ferită chiar mai mare decât 309L, oferindu-i o rezistență mai mare la fisurarea la cald în scenarii cu diluție ridicată. Este mai scump și mai puțin stocat decât 309L, ceea ce îl face alegerea corectă atunci când chimia materialului de bază este incertă, mai degrabă decât prima alegere de rutină.
Ce nu trebuie să utilizați: umplutură din oțel moale (sârmă ER70S-6 sau echivalent). Umplutura din oțel moale pe o îmbinare din oțel inoxidabil la oțel moale produce un depozit de sudură care va rugini la linia de îmbinare. Partea din inox este în regulă; sudura în sine se corodează. Umplutura standard din inox (ER308L, materialul de umplutură din același material pentru inoxidabil 304 până la inoxidabil 304) este, de asemenea, nepotrivită - îi lipsește conținutul ridicat de aliaj necesar pentru a supraviețui diluării cu oțelul carbon și poate produce o sudură cu rezistență la coroziune inadecvată pe partea inoxidabilă.
Procese de sudare: opțiuni TIG, MIG și oxi-acetilenă
Trei procese sunt utilizate în mod obișnuit pentru îmbinările din oțel inoxidabil la oțel moale, fiecare cu un profil de avantaj distinct.
TIG (GTAW) este procesul preferat pentru lucrări de precizie, material cu secțiune subțire (sub 3 mm) și aplicații în care aspectul sudurii contează - echipamente pentru servicii alimentare, panouri arhitecturale și îmbinări structurale vizibile. TIG oferă operatorului cel mai mare control asupra aportului de căldură, a dimensiunii bălții și a ratei de adăugare a umpluturii. Gazul de protecție argon (100% argon pentru prelucrarea inoxidabilului) produce o sudură curată, cu stropire minimă și fără zgură. Compartimentul este viteza și cerința de calificare: TIG necesită controlul simultan al amperajului, unghiului pistolului, vitezei de deplasare și adăugare de umplutură, ceea ce îl face nepotrivit pentru medii de înaltă producție și operatori care nu au dezvoltat competențe cu procesul.
MIG (GMAW) cu sârma ER309L este alegerea de producție pentru lucrările de construcție structurale și grele. MIG este mai rapid decât TIG, mai ușor de învățat și capabil să manipuleze eficient secțiuni de material mai groase. Gazul de protecție pentru lucrul MIG din oțel inoxidabil la oțel moale este de obicei un amestec cu conținut ridicat de argon (98% Ar / 2% CO₂ sau un trimix de argon, heliu și CO₂); Gazele de protecție standard din oțel moale cu conținut ridicat de CO₂ oxidează partea inoxidabilă și degradează rezistența la coroziune în zona de sudare.
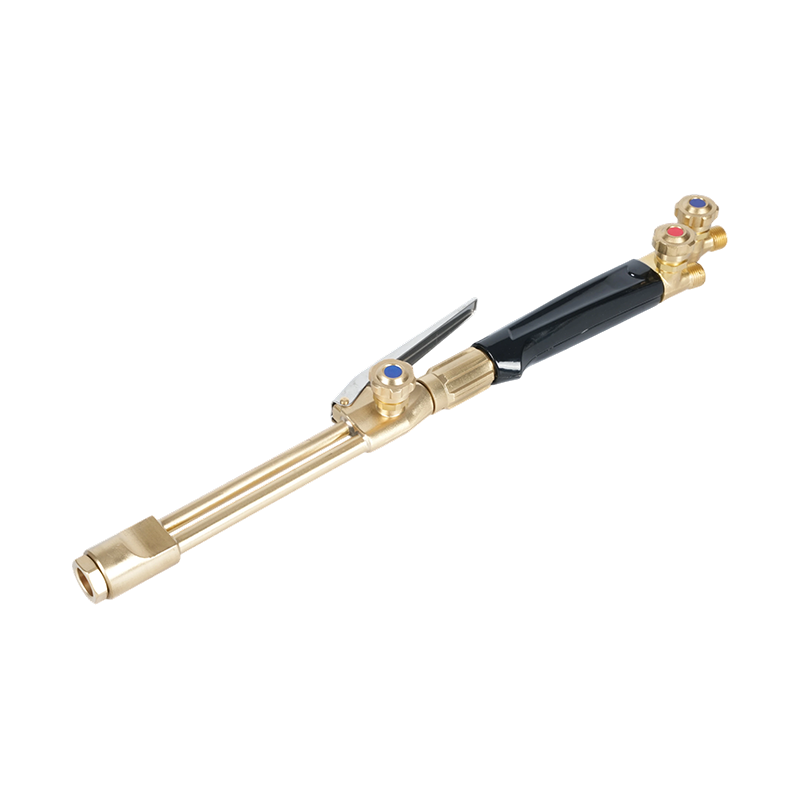
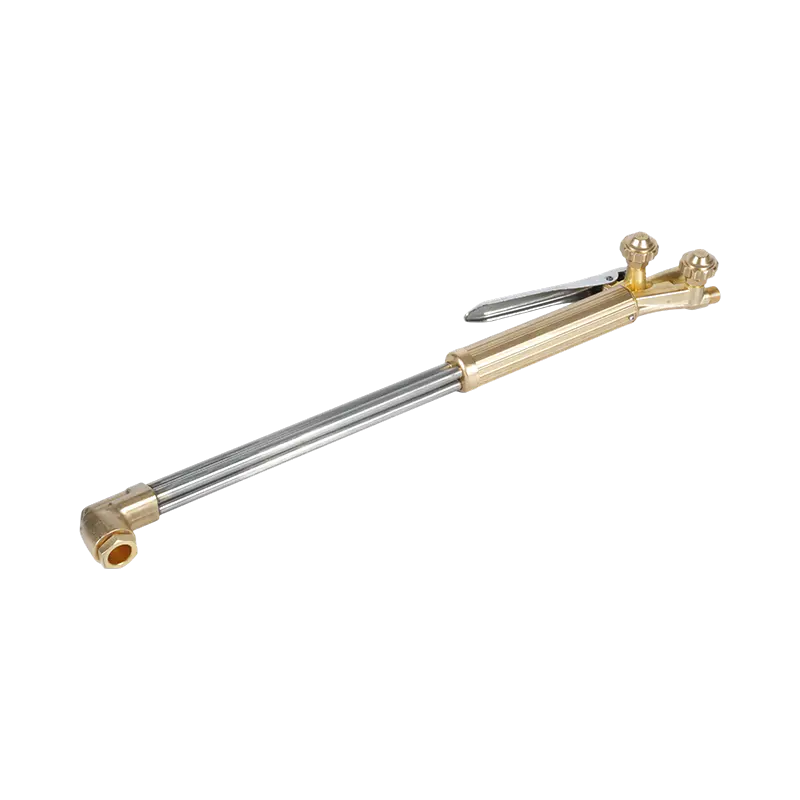
Sudarea oxiacetilenă este viabil pentru lucrări subțiri și de secțiuni mici în care echipamentele TIG nu sunt disponibile. Procesul necesită o gestionare atentă a căldurii, deoarece flacăra deschisă furnizează căldură mai puțin precis decât un arc electric, ceea ce face mai ușoară supraîncălzirea părții inoxidabile. Este obligatoriu un raport flacără neutră-oxigen-acetilenă de aproximativ 1:1; o flacără oxidantă atacă stratul de oxid de crom de pe inox și introduce porozitate. A pistol mic de sudură și încălzire oxiacetilenă pentru lucrări de precizie oferă operatorului controlul fin al flăcării necesar pentru îmbinările subțiri din metale diferite, în timp ce pistoletă portabilă de sudură și încălzire cu gaz pentru utilizare la fața locului extinde această capacitate la reparații pe teren și la fabricarea pe șantier acolo unde echipamentul cu arc nu este disponibil. Pentru vârfurile de sudură în sine, vârfuri de pistol de sudură oxiacetilenă de rezistență grea se ocupă de lucrări de secțiuni mai grele, în timp ce vârfuri ușoare ale pistolului de sudură oxiacetilenă se potrivesc aplicațiilor de tablă de ecartament mai subțire unde controlul căldurii este prioritar.
| Proces | Cel mai bun pentru | Umplere | Nivel de calificare | Controlul căldurii |
|---|---|---|---|---|
| TIG (GTAW) | Foaie subțire, precizie, îmbinări vizibile | Tija ER309L | Avansat | Excelent |
| MIG (GMAW) | Structură, fabricație grea, producție | Sârmă ER309L | Intermediar | Bun |
| Oxi-acetilena | Foaie subțire, reparații pe teren, locații fără energie electrică | Tija 309L | Intermediar | Moderat |
Controlul căldurii și managementul distorsiunii
Gestionarea căldurii în sudarea din oțel inoxidabil la oțel moale este mai solicitantă decât sudarea cu același material, deoarece cele două părți răspund la căldură la rate diferite. Scopul este de a furniza suficientă căldură pentru a realiza fuziunea fără a permite părții inoxidabile să rămână la temperatură ridicată suficient de mult pentru a avea loc sensibilizarea sau distorsiunea excesivă.
Mai multe tehnici abordează acest lucru în mod direct. Sudare backstep — rularea segmentelor scurte de sudură în direcția opusă cursei generale — distribuie căldura mai uniform de-a lungul îmbinării decât sudarea continuă înainte, reducând concentrația de căldură care determină deformarea inoxidabilului. Încălzire intermitentă , deosebit de relevant pentru lucrul cu oxiacetilenă, înseamnă aplicarea căldurii, oprirea pentru a lăsa partea inoxidabilă să-și scape o parte din temperatură, apoi reluarea. Acest lucru împiedică inoxidabilul să acumuleze căldură dincolo de pragul său de distorsiune.
Prinderea și fixarea nu sunt opționale pentru îmbinările mai lungi. Deoarece partea inoxidabilă se extinde mai mult și se răcește mai lent, o îmbinare nefixată se va trage și se va răsuci pe măsură ce sudarea progresează. Lipirea la intervale regulate înainte de a rula mărgele pline și fixarea ansamblului pe o placă plată de fixare sau pe spate rezistent, menține îmbinarea aliniată prin ciclul termic. Utilizați perii de sârmă specifice inoxidabilului pe partea inoxidabilă și perii dedicate din oțel moale pe cealaltă - contaminarea încrucișată a particulelor de oțel carbon pe suprafața inoxidabilă creează pete de rugină care se transformă în gropi de coroziune în timp.
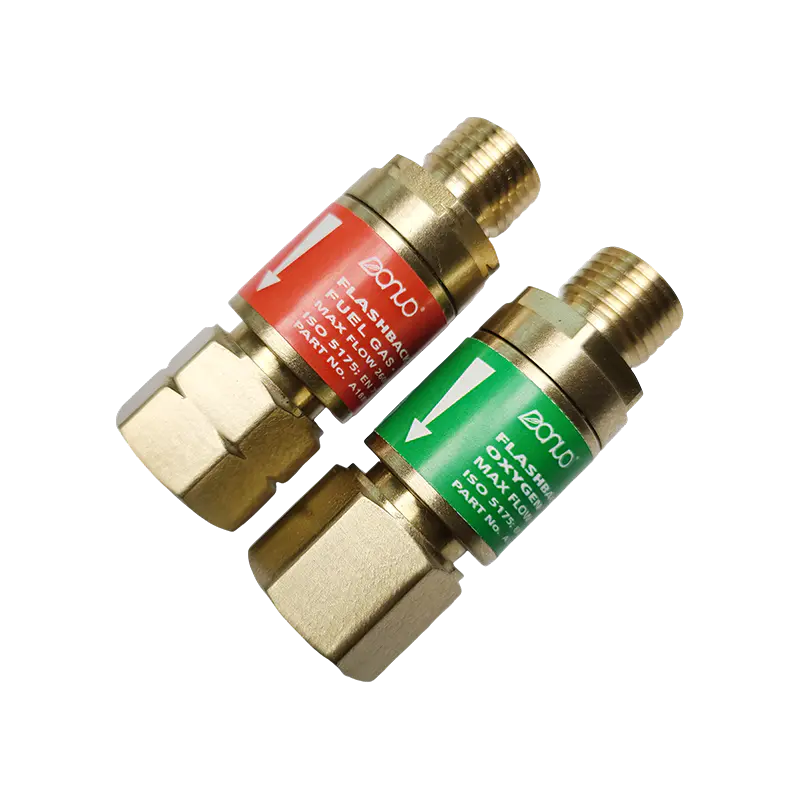
Când executați mai multe treceri de sudură, lăsați îmbinarea să se răcească între treceri. Stivuirea trecerii la cald pe trecerea la cald pe o îmbinare din oțel inoxidabil la oțel moale compun aportul de căldură și riscă să conducă atât la sensibilizarea asupra creșterii excesive a cerealelor din oțel inoxidabil în zona afectată de căldură a oțelului blând. The Dispozitiv de oprire a fulgerului din acetilenă pentru siguranța sudării ar trebui să fie montat la intrarea pistolului pe orice configurație de oxiacetilenă utilizată pentru operațiuni de sudare prelungite, unde ciclurile repetate de încălzire pot crea fluctuații de presiune care declanșează evenimente de retrocedare.
Tratament post-sudare: Protejarea articulației pe termen lung
O sudare solidă din punct de vedere structural de la oțel inoxidabil la oțel moale este doar jumătate din muncă. Lăsată netratată, îmbinarea se va defecta din cauza coroziunii cu mult înainte de a se ceda mecanic - deoarece cele două metale în contact electric cu umiditatea prezentă creează o celulă galvanică care accelerează rugina pe partea din oțel moale.
Coroziunea galvanică apare deoarece oțelul inoxidabil este mai nobil din punct de vedere electrochimic decât oțelul moale. În prezența unui electrolit (umiditate, umiditate, apă sărată), oțelul moale acționează ca anod de sacrificiu și se corodează mai repede decât ar fi izolat. Cu cât mediul este mai agresiv, cu atât mai repede se derulează acest proces. Pentru aplicațiile uscate în interior, efectele galvanice sunt minime. Pentru medii exterioare, marine sau cu umiditate ridicată, articulația are nevoie de protecție activă.
Pe partea de inox, pasivare -tratarea cu acid azotic sau citric conform ASTM A967 - restabilește stratul de oxid de crom distrus de căldura de sudare, readucerea suprafeței inoxidabile la nivelul proiectat de rezistență la coroziune. Acest pas este o practică standard în producția de alimente inoxidabile, farmaceutice și maritime și nu trebuie sărit peste oriunde suprafața inoxidabilă va fi expusă agenților corozivi.
Pe partea din oțel moale, etanșare și acoperire sunt apărările primare. Vopseaua, grundul epoxidic sau grundul bogat în zinc aplicate pe partea din oțel moale întrerupe calea umidității care conduce la coroziunea galvanică. Pentru aplicații de imersie sau marine, un anod de sacrificiu de zinc lipit de partea din oțel moale oferă protecție electrochimică prin coroziune, de preferință, în locul oțelului. Etanșarea vârfului de sudură cu un material de etanșare adecvat previne pătrunderea umezelii la linia de îmbinare în sine - de multe ori cel mai vulnerabil punct în care coroziunea în crăpături poate începe chiar și atunci când suprafețele înconjurătoare sunt acoperite.
Executat cu metalul de umplutură potrivit, aportul de căldură controlat și tratamentul adecvat după sudare, o îmbinare din oțel inoxidabil cu oțel moale se va potrivi cu durata de viață a structurii înconjurătoare. Omiterea oricăruia dintre acești pași scurtează acea viață în mod măsurabil - motiv pentru care răspunsul scurt ("da, poți") este util doar atunci când vine cu procesul complet în spate.