Ce diferențiază vârfurile de oxi-acetilenă față de alte vârfuri de combustibil
Nu toate vârfurile pistoletului de tăiere sunt interschimbabile, iar distincția începe cu gazul combustibil. Vârfurile de oxigen-acetilenă sunt proiectate în jurul caracteristicilor unice de ardere ale acetilenei: arde mai fierbinte decât orice alt gaz combustibil disponibil comercial, atingând temperaturi ale flăcării de aproximativ 3.500°C (6.332°F) la conul interior. Acea ieșire de căldură permite acetilenei să preîncălzească metalul până la punctul de aprindere pentru tăierea cu oxigen mai rapid decât propanul, gazul natural sau propilena - motiv pentru care oxiacetilena rămâne alegerea dominantă pentru tăierea oțelului structural și fabricarea metalelor de precizie, în ciuda concurenței sistemelor alternative de combustibil.
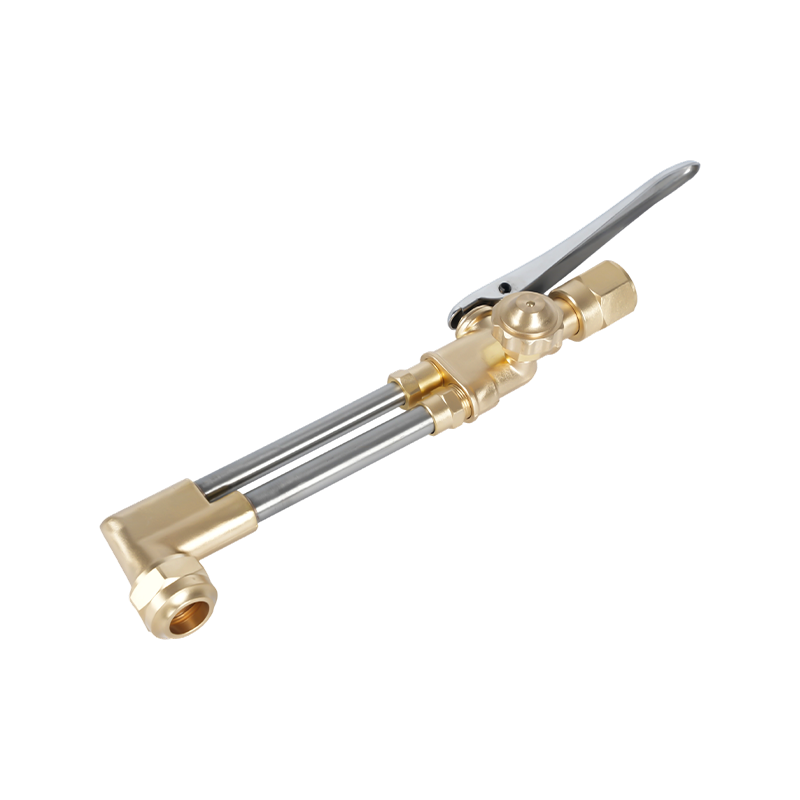
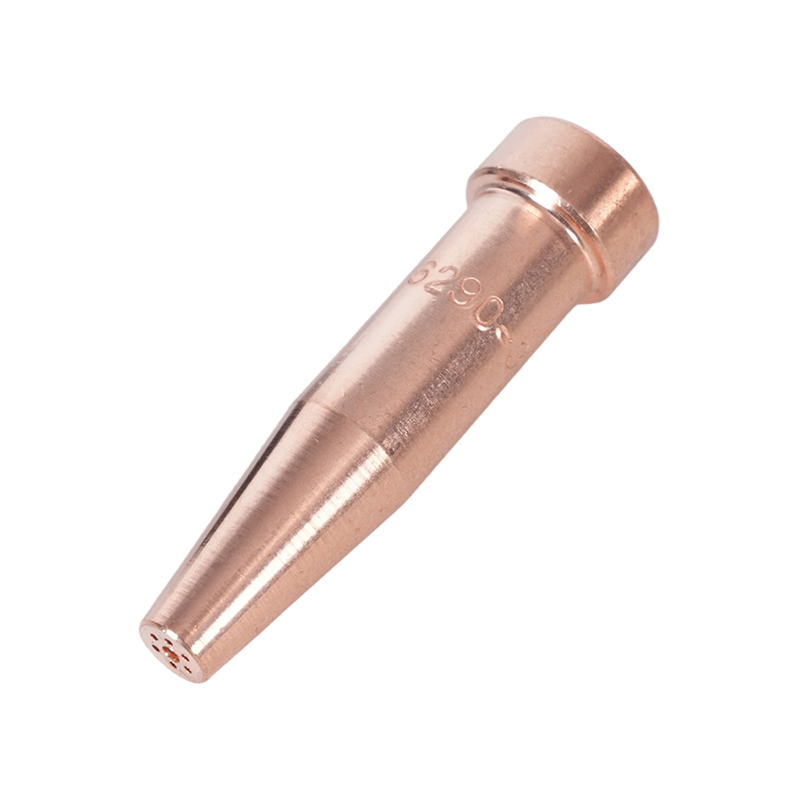
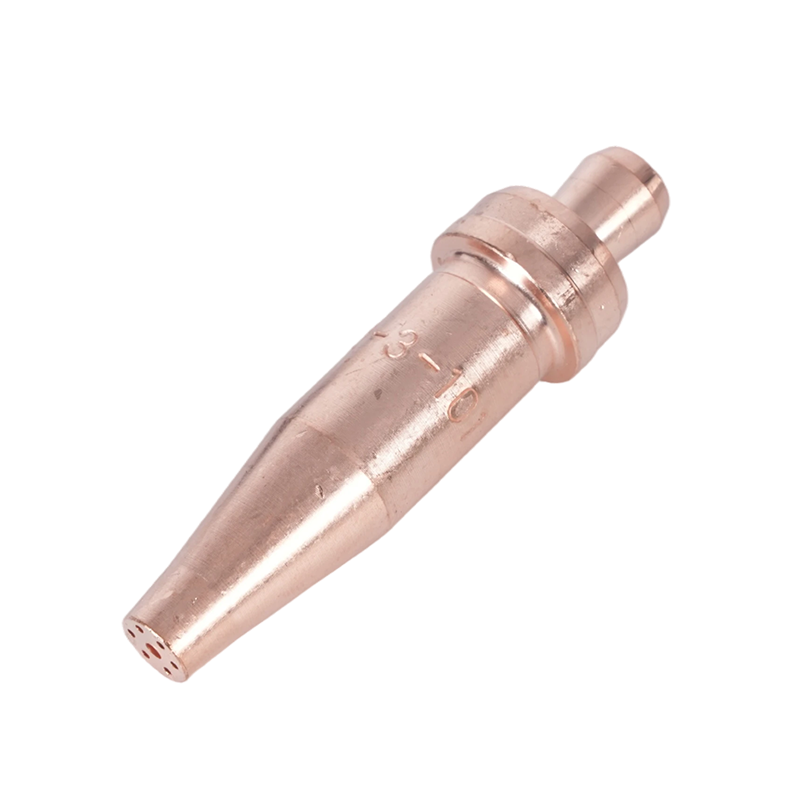
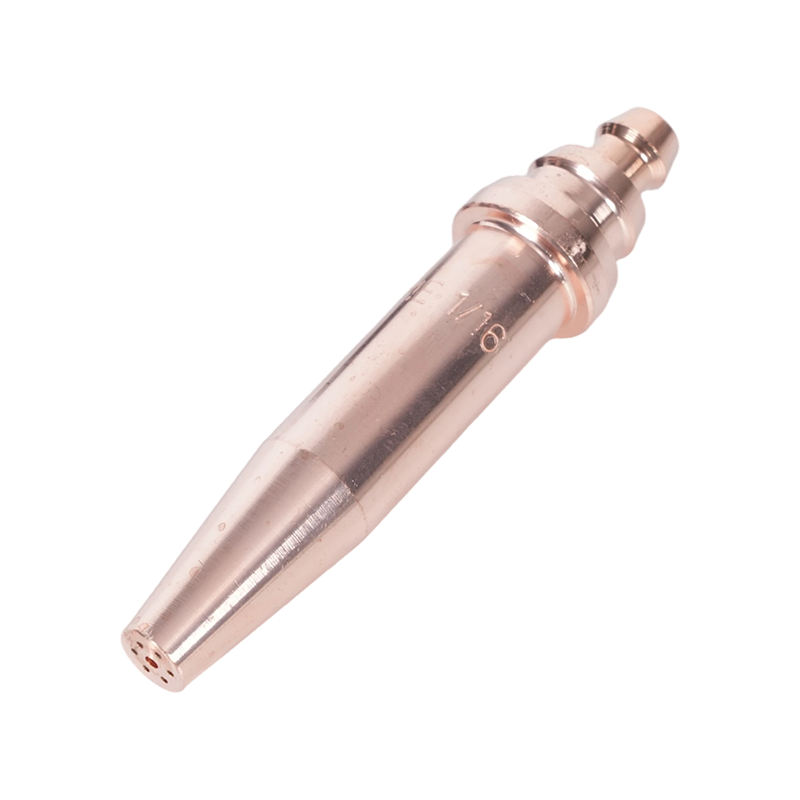
Designul vârfului reflectă acest lucru: vârfurile de acetilenă folosesc de obicei un jet de tăiere cu un singur orificiu, înconjurat de mai multe porturi de preîncălzire, toate integrate într-un singur corp de cupru. Porturile de preîncălzire și canalul de oxigen de tăiere sunt calibrate special pentru viteza de ardere a acetilenei și curba de presiune. Utilizarea unui vârf de acetilenă cu un combustibil cu ardere mai lentă, cum ar fi propanul, produce o flacără dezechilibrată, acumulare de carbon și performanțe de tăiere imprevizibile. În schimb, un vârf de propan pe o configurație cu acetilenă nu poate furniza intensitatea de preîncălzire de care este capabil combustibilul. Potrivirea vârfului cu combustibilul nu este opțională. Pentru o verificare gamă completă de vârfuri de tăiere cu acetilenă care acoperă profile standard, grele și specializate, selecția ar trebui să fie întotdeauna bazată pe seria producătorului mânerului pistolului dvs. pentru a asigura un scaun etanș la gaz și compatibilitate cu presiunea nominală.
Un factor suplimentar unic pentru acetilena: regula 1/7. Buteliile de acetilenă nu trebuie să fie niciodată trase cu o rată care depășește o șapte parte din conținutul total al cilindrului pe oră. Vârfurile cu debit mare pentru lucrările de tăiere mari pot împinge ratele de retragere dincolo de acest prag, determinând acetona (stabilizatorul) să intre în fluxul de gaz - un pericol grav pentru siguranță și echipament. Alegerea mărimii vârfului este, prin urmare, și o decizie de gestionare a cilindrului în cazul lucrărilor cu randament ridicat.
Design de vârf dintr-o singură piesă vs. două piese: de ce aveți nevoie
Treceți prin orice furnizor de sudură industrială și veți găsi două construcții de vârfuri distincte pe raft. Înțelegerea a ceea ce le separă determină care dintre ele aparține torței tale.
A vârf dintr-o bucată este prelucrat dintr-o singură țagle de cupru. Canalul de oxigen de tăiere trece prin centru; porturile de preîncălzire îl înconjoară, toate turnate în același corp. Această construcție oferă vârfului toleranțe dimensionale strânse - pasajele de gaz sunt precise și consecvente din momentul fabricării. Vârfurile dintr-o singură bucată sunt standardul pentru lucrul cu oxiacetilenă, deoarece temperatura ridicată a flăcării acetilenei și presiunea relativ ridicată sunt bine potrivite cu conductivitatea termică a cuprului solid. Vârful disipă căldura eficient, rezistă la focul invers și își menține calibrarea timp de multe ore de lucru atunci când este întreținut corespunzător.
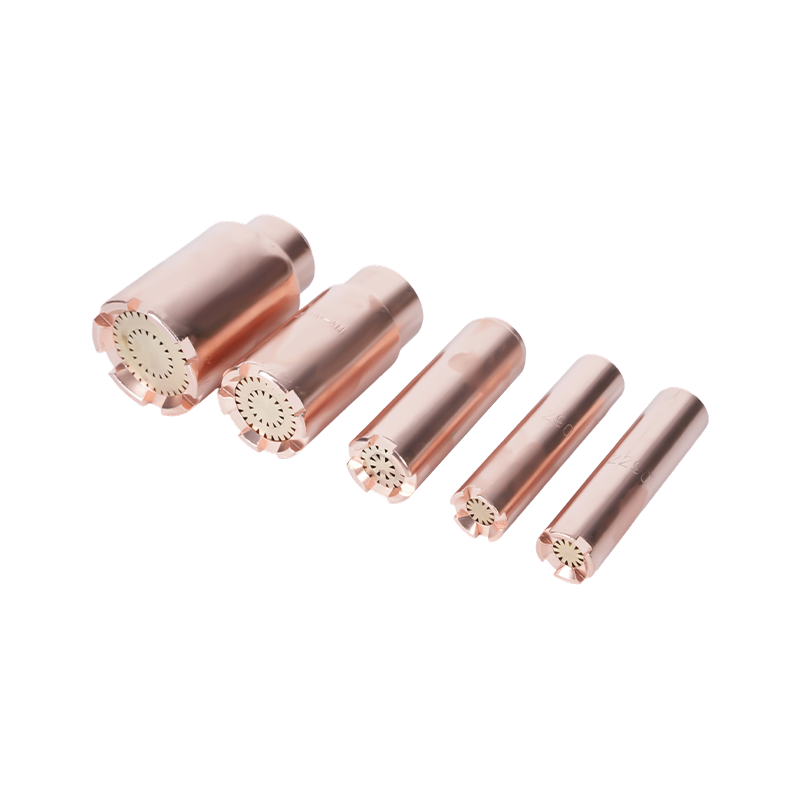
A vârf din două piese constă dintr-o carcasă exterioară de cupru și un element interior separat, creând o serie de caneluri de preîncălzire pentru flacără între cele două componente. Acest design a fost dezvoltat special pentru combustibili cu ardere mai lentă - propan, gaz natural, propilenă și MAPP - care necesită o traiectorie mai lungă a flăcării de preîncălzire și mai mult timp de amestecare înainte ca gazul să iasă pe partea de vârf. Designul canelat mărește suprafața de contact dintre gaz și oxigenul preamestec, compensând temperatura mai scăzută a flăcării acestor combustibili prin extinderea zonei de ardere. Vârfurile din două piese pe acetilenă produc efecte inverse excesive, deoarece combustibilul arde înainte de a fi nevoie de amestecare; vârfurile dintr-o singură bucată pe propan înfometează flacăra geometriei de amestecare de care are nevoie.
Regula practică: dacă instalația ta arde acetilena, folosește vârfuri dintr-o singură bucată. Dacă utilizați propan, gaz natural sau propilenă printr-un sistem de oxi-combustibil, utilizați vârfuri din două piese concepute pentru acel combustibil. Nu presupuneți niciodată că vârfurile sunt compatibile încrucișat între tipurile de combustibil, chiar dacă filetul și scaunul par să se potrivească cu corpul pistoletului.
Dimensiunea vârfului și orificiul: se potrivește cu grosimea metalului
Dimensiunea vârfului pentru tăierea cu oxiacetilenă este guvernată de o variabilă principală: grosimea metalului tăiat. Numărul de mărime - variind de la 000 la cel mai mic la 8 la cel mai mare în majoritatea sistemelor producătorilor - corespunde diametrului orificiului de oxigen de tăiere din centrul vârfului. Aceasta este gaura care furnizează jetul de oxigen de înaltă presiune care realizează efectiv tăierea; porturile de preîncălzire care îl înconjoară doar aduc oțelul la temperatura de aprindere. Dimensiunea vârfului este întotdeauna selectată pe baza diametrului orificiului de tăiere a oxigenului, nu a dimensiunii orificiului de preîncălzire.
| Dimensiunea vârfului | Grosimea metalului | Tăiere O₂ (PSI) | Acetilena (PSI) | Viteza de deplasare (IPM) |
|---|---|---|---|---|
| 000 | Până la 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Variază |
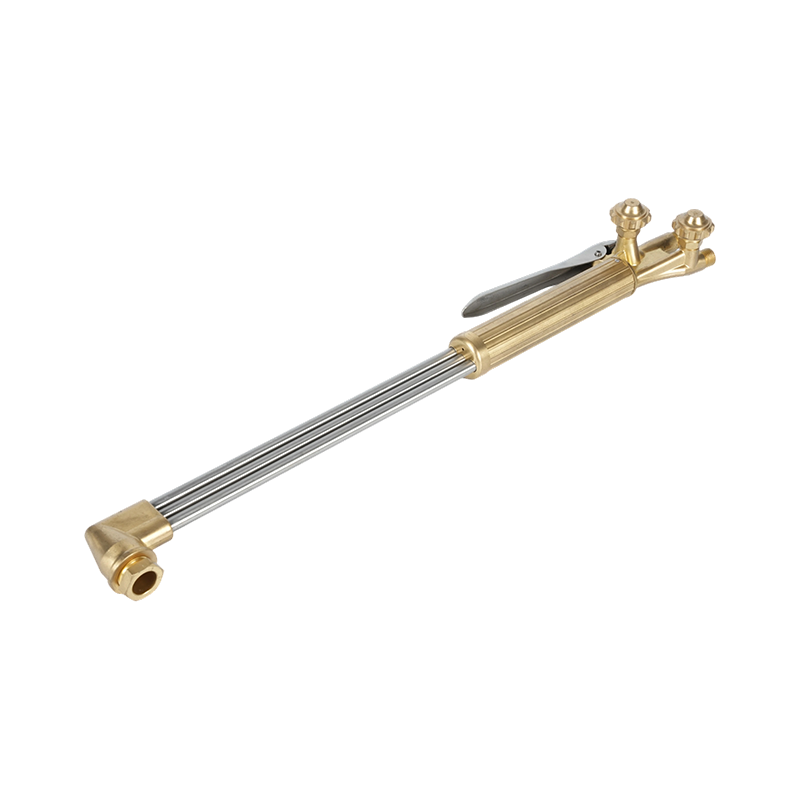
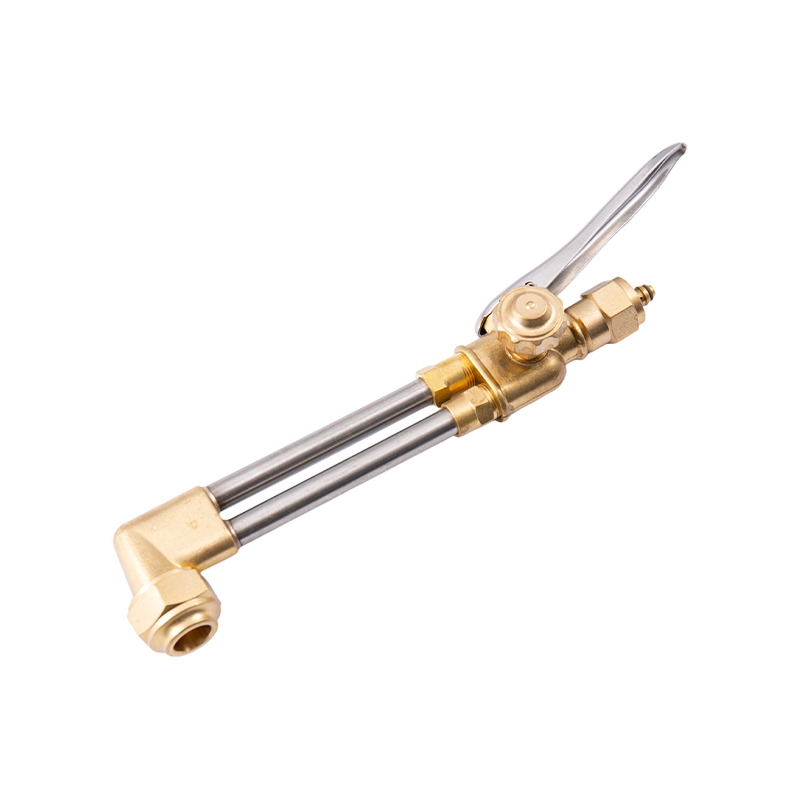
Operatorii de un punct critic trec adesea cu vederea: Dimensiunea vârfurilor nu este standardizată între producători . Un vârf de mărime 2 de la o marcă poate avea un diametru al orificiului diferit decât un vârf de mărime 2 de la alta. Faceți întotdeauna referințe încrucișate la tabelul de sfaturi ale producătorului lanternei, în loc să presupuneți echivalența numerică între mărci. Pentru aplicații structurale grele care necesită tăieturi consistente de mare putere, Vârf de pistol cu acetilenă de mână rezistentă pentru tăieturi solicitante este proiectat cu geometria orificiului și calitatea de cupru pentru a susține fluxul de oxigen de înaltă presiune fără erodarea prematură a canalului de tăiere.
O singură eroare de dimensionare de evitat: selectarea unui vârf supradimensionat pentru a „obține mai multă căldură”. Un vârf prea mare pentru materialul care este tăiat oferă mai multă preîncălzire decât este necesar, oxidează marginile tăiate, crește consumul de combustibil și crește riscul de întoarcere la foc atunci când viteza redusă a gazului scade sub viteza de propagare a flăcării. Alinierea corectă a vârfului la material este mai eficientă și produce o tăietură mai curată și mai îngustă.
Tăierea, tăierea și încălzirea: trei tipuri de vârfuri explicate
Tipul vârfului - separat de dimensiunea vârfului - determină ce face de fapt lanterna metalului. Sistemele de oxiacetilenă utilizează trei configurații de vârf distincte din punct de vedere funcțional, iar confuzia lor produce rezultate slabe și potențiale pericole pentru siguranță.
Sfaturi de tăiere sunt configurația standard: un jet de oxigen de tăiere centrală înconjurat de patru până la șase porturi de preîncălzire dispuse simetric în jurul acestuia. Flacăra de preîncălzire aduce suprafața oțelului la temperatura de aprindere (aproximativ 870°C / 1.600°F pentru oțel moale), moment în care deschiderea pârghiei de oxigen de tăiere direcționează un curent de înaltă presiune care oxidează și ejectează metalul topit în jos prin tăietură. Aceste vârfuri sunt concepute pentru tăieri curate, prin trecerea în oțel moale și oțeluri slab aliate. Nu sunt potrivite pentru oțel inoxidabil, aluminiu sau fontă folosind procesul standard de tăiere cu oxi-combustibil - acele materiale necesită procese alternative.
Sfaturi de decupare utilizați o geometrie a orificiului fundamental diferită. În loc de un jet de tăiere circular îngust, vârful de tăiere produce un flux de oxigen larg, în formă de evantai sau alungit, conceput să îndepărteze materialul de pe suprafață, mai degrabă decât să îl taie. Acest lucru creează o canelură în formă de U în metalul de bază - util pentru îndepărtarea defectelor de sudură, pregătirea îmbinărilor pentru resudare și eșarfarea marginilor plăcii. The Vârfuri de tăiat oxiacetilenă pentru lucrări de îndepărtare a materialului sunt construite cu geometria orificiului alungit necesară pentru a menține o șanțuire stabilă, controlabilă la viteza de deplasare a operatorului. Utilizarea unui vârf de tăiere pentru tăiere produce o canelură aspră, inconsistentă și deteriorează rapid suprafața vârfului.
Sfaturi pentru încălzire elimina complet canalul de oxigen de tăiere. Ele furnizează doar o flacără de preîncălzire de mare volum - fără jet de tăiere - făcându-le instrumentul corect pentru ameliorarea tensiunilor, îndoirea, îndreptarea, lipirea și preîncălzirea sudurilor groase înainte de sudarea cu arc. The vârfuri de încălzire a pistoletului cu oxi-acetilenă și propan sunt disponibile în configurații multiple de porturi pentru a se potrivi cu răspândirea căldurii necesară pentru diferite aplicații de încălzire — de la încălzire concentrată îngustă pentru operațiuni de îndoire până la încălzire pe suprafață largă pentru ameliorarea tensiunilor la fabricațiile mari.
Setări de presiune în funcție de dimensiunea vârfului
Setarea corectă a presiunii gazului este la fel de importantă ca și selectarea vârfului potrivit - o setare de presiune subdimensionată produce o tăietură slabă, oxidantă; o reglaj supradimensionat irosește gaz, mărește tăietura și poate provoca turbulențe în fluxul de tăiere care asprește suprafața tăiată.
Cadrul general: presiunea oxigenului se calculează cu dimensiunea vârfului și grosimea materialului, în timp ce presiunea acetilenei rămâne într-un interval îngust, indiferent de dimensiunea vârfului. Presiunea acetilenei nu trebuie să depășească niciodată 15 PSI la regulator - peste acest prag, gazul devine instabil și riscul de explozie crește semnificativ. Majoritatea lucrărilor de tăiere de producție rulează acetilena între 3 și 10 PSI, în funcție de dimensiunea vârfului, cu dimensiunile mai mari ale vârfului spre capătul superior.
Oxigenul funcționează într-un interval mult mai larg. Vârfurile din material subțire (000–0) rulează de obicei oxigen de tăiere de 20–35 PSI; vârfurile medii (1–2) folosesc de obicei 30–45 PSI; Vârfurile cu diametru mare pentru lucrul cu plăci (3–5) pot necesita 40–60 PSI sau mai mult. Oxigenul de preîncălzire - în cazul în care designul pistoletului separă sursele de oxigen de preîncălzire și de tăiere - este setat mai jos decât oxigenul de tăiere, de obicei 3-17 PSI, în funcție de dimensiunea vârfului. Pentru referința de presiune autorizată defalcată după dimensiunea vârfului, diametrul orificiului și viteza de tăiere, Tabel cu vârfurile pistoletului de tăiat Harris care acoperă selecția mărimii vârfului, setările de presiune și referința la calitatea tăierii furnizează date de calitate ale producătorului aplicabile în majoritatea serii standard de vârfuri.
Setați întotdeauna presiunile cu supapele pistoletului deschise și gazul curgând - nu cu supapele închise. Citirile presiunii statice nu au sens pentru setarea presiunilor de lucru; presiunea de livrare a regulatorului scade sub debit, iar presiunea de lucru este cea care determină calitatea flăcării la vârf.
Sfat întreținere, curățare și când să înlocuiți
Un vârf contaminat sau deteriorat este cea mai frecventă cauză a calității slabe a tăierii pe care operatorii o atribuie incorect presiunii sau tehnicii gazului. Întreținerea vârfurilor este simplă, dar necesită instrumentele potrivite și o practică consecventă.
Acumularea de carbon în porturile de preîncălzire este cea mai frecventă problemă. Stropii de la procesul de tăiere, combinate cu setările de flacără ușor bogate în combustibil, depun carbon în interiorul orificiilor și pe suprafața vârfului. Acest lucru restricționează fluxul de gaz, distorsionează modelul flăcării de preîncălzire și face ca flacăra să se ridice sau să se stingă în mod imprevizibil. Curățați porturile de preîncălzire cu un dispozitiv de curățare a vârfurilor dimensionat la diametrul orificiului - nu cu un burghiu, care îndepărtează cuprul și mărește orificiul. Canalul de oxigen de tăiere trebuie curățat cu un fir neted care se potrivește fără forțare; orice mărire a orificiului de tăiere modifică caracteristicile de curgere pentru care vârful a fost calibrat.
Starea feței vârfului conteaza in egala masura. Suprafața de așezare a vârfului, unde se întâlnește cu capul pistoletului, trebuie să fie curată și nedeteriorată pentru o etanșare etanșă la gaz. Un vârf care curge la scaun provoacă un comportament neregulat al flăcării și reprezintă un pericol de incendiu. Dacă suprafața vârfului prezintă eroziune, sâmburi sau daune prin ardere înapoi în urma unui eveniment de retrocedare, vârful ar trebui înlocuit mai degrabă decât re-șlefuit. Re-șlefuirea modifică geometria orificiului de preîncălzire și nu este recomandată pentru lucrări de tăiere de precizie.
Flashback - în cazul în care flacăra se deplasează înapoi în corpul pistoletului - este cel mai grav eveniment de siguranță legat de vârf. Produce un sunet de șuierat sau scârțâit, flacără vizibilă la capul torței și supraîncălzirea rapidă a mânerului. Dacă apare un flashback, închideți imediat ambele supape ale pistolului, apoi supapele cilindrului. Inspectați vârful, corpul pistoletului și furtunurile înainte de reaprindere. Un montat corespunzător Dispozitiv de oprire a fulgerului oxi-acetilenă pentru protecția pistoletului instalat la prizele pistoletului conține și stinge un flashback înainte de a ajunge la furtunuri sau cilindri — o componentă de siguranță esențială pentru orice configurație de oxiacetilenă care funcționează în apropierea limitelor de proiectare.