Un producător care se pregătește să taie o placă de oțel de 25 mm are o întrebare practică: cât de fierbinte este o torță de acetilenă? Răspunsul util este de aproximativ 3.150 până la 3.330 ° C (5.700 până la 6.030 ° F) atunci când acetilena arde cu oxigen într-o torță reglată corect. Aceasta este temperatura maximă a flăcării, nu temperatura metalului sau temperatura medie a întregii flăcări. Cea mai fierbinte regiune este o zonă mică chiar înaintea conului interior luminos.
Acetilena arsă în aer este mult mai rece, aproximativ 2.400 până la 2.500 ° C. Acesta este încă suficient de fierbinte pentru lipire și lucrări mici de încălzire, dar nu este flacăra folosită pentru tăierea serioasă a oțelului. Odată ce oxigenul este adăugat, temperatura flăcării crește brusc, iar pistolul poate tăia, suda, lipi sau încălzi metalul rapid. Numărul se mișcă în funcție de raportul de gaz, dimensiunea vârfului, puritatea oxigenului și presiunea de funcționare, așa că tratați orice cifră ca un interval de lucru mai degrabă decât o constantă de laborator.
Răspunsul scurt: Cât de fierbinte este o torță cu acetilenă?
Într-o flacără neutră de oxi-acetilenă, temperatura maximă este de obicei citată ca 3.150°C. Alte referințe de încredere plasează vârful mai aproape de 3.300°C. Diferența vine din metoda de măsurare, puritatea oxigenului, designul vârfului și punctul exact în care este luată temperatura. Pentru planificarea magazinului, un interval de la 3.150 la 3.330°C este practic și sincer.
Flacăra are două zone principale. Conul interior este locul în care acetilena și oxigenul încep să reacționeze. Învelișul exterior este locul unde gazele rămase ard cu aerul din jur. Temperatura cea mai ridicată nu este la vârful gurii și nu în penele lungi exterioare. Se află chiar dincolo de conul interior, unde arderea primară este cea mai completă. Acesta este motivul pentru care un sudor reglează flacăra cu ochiul: lungimea și forma conului interior spun mai multe despre concentrația de căldură decât doar citirea manometrului.
De ce o flacără de oxi-acetilenă atinge o căldură atât de mare
Acetilena este C2H2, o hidrocarbură compactă cu o căldură mare de ardere. Când reacționează cu oxigenul pur, reacția primară eliberează o cantitate mare de energie într-un volum foarte mic. Flacăra are, de asemenea, o viteză mare a flăcării, astfel încât reacția rămâne stabilă la vârf și produce o sursă de căldură concentrată.
Propanul, gazul natural și gazul MAPP pot tăia toate oțelul atunci când sunt asociate cu oxigen, dar temperaturile la flăcări sunt mai scăzute. Temperatura mai scăzută nu este automat un dezavantaj. Propanul este adesea mai ieftin și mai sigur de depozitat și produce un model de căldură mai larg care poate fi util pentru încălzire. Pentru preîncălzire rapidă, tăieturi înguste și sudare sau lipire la temperatură înaltă, acetilena rămâne gazul combustibil de referință.
Comparația temperaturii flăcării pentru gazele combustibile comune
| Gaz combustibil cu oxigen | Temperatura maximă tipică a flăcării | Notă practică |
|---|---|---|
| Acetilena | 3.150–3.330°C (5.700–6.030°F) | Temperatura cea mai mare; preîncălzire rapidă și flacără concentrată |
| propan | 2.800–2.900°C (5.070–5.250°F) | Temperatură mai scăzută; bun pentru încălzire și tăiere mai lentă |
| MAPP | 2.900–3.000°C (5.250–5.430°F) | Interval mediu; adesea folosit acolo unde stocarea acetilenei este restricționată |
| Gaze naturale | 2.700–2.800°C (4.890–5.070°F) | Cel mai mic din acest grup; convenabil acolo unde este disponibil gazul prin conducte |
| Acetilena in air | 2.400–2.500°C (4.350–4.530°F) | Nu este folosit pentru tăiere grea; încălzire mică și lipire |
Pentru tăiere, flacăra nu trebuie să topească oțelul. Trebuie să aducă un mic loc la temperatura de aprindere, aproximativ 870°C pentru oțelul moale, după care fluxul de oxigen arde fierul. O flacără de acetilenă mai fierbinte ajunge mai repede în acel punct și pune mai puțină căldură totală în placă, ceea ce ajută la controlul distorsiunii.
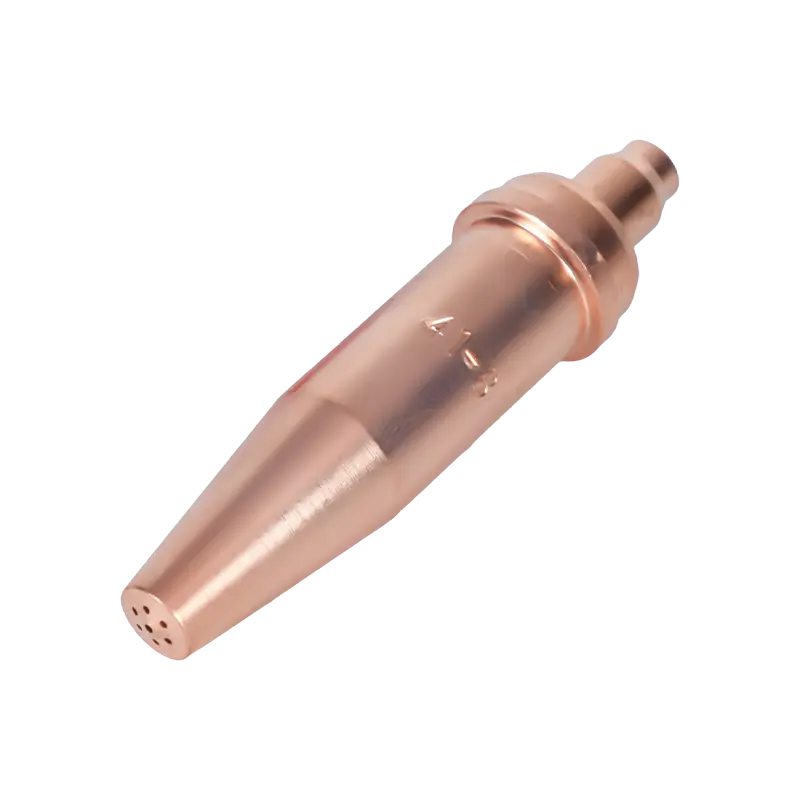
 Vârf torță de tăiere cu acetilenă seria 1502 pentru tăierea metalelor Acetilena cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Vizualizare produs →
Ce modifică temperatura reală la vârf
Mai multe variabile decid dacă flacăra se comportă ca un instrument de 3.150°C sau ca unul dezamăgitor de 2.800°C. Sunt aceleași variabile care decid calitatea tăierii, consumul de gaz și siguranța.
- Puritatea oxigenului: 99,5% oxigen oferă o flacără mai ascuțită și mai fierbinte decât oxigenul de puritate mai scăzută sau sursa contaminată.
- Raportul de gaz: O flacără neutră are un con interior clar, rotunjit. O flacără oxidantă este mai scurtă și mai puternică; o flacără de cementare are un exces de acetilenă. Doar flacăra neutră sau ușor oxidantă este folosită pentru majoritatea tăierii.
- Dimensiunea și starea vârfului: Un orificiu uzat, mărit sau blocat modifică viteza gazului și forma flăcării. Un vârf evaluat pentru grosimea plăcii menține căldura concentrată.
- Presiunea și debitul regulatorului: debitul prea mic produce o flacără moale. Prea mult debit poate ridica flacăra sau gazul rezidual fără a adăuga căldură utilă.
- Curățarea vârfurilor și stropii: Murdăria, zgura și uleiul deranjează amestecul de gaz. Vârfurile curate taie mai repede și mai sigur.
- Tehnica: viteza de deplasare, distanțarea și timpul de preîncălzire decid cât de mult din căldura flăcării ajunge la metal.
O lanternă care este potrivită corect cu locul de muncă oferă un con interior stabil și un flux de oxigen de tăiere constant. Dacă flacăra își schimbă forma atunci când pârghia de tăiere este apăsată, vârful sau setarea presiunii sunt greșite, iar căldura efectivă la tăiere va scădea.
Cât de fierbinte este suficient de fierbinte pentru tăiere, sudare și încălzire?
Tăierea
Pentru tăierea oxiacetilenă, flacăra preîncălzește oțelul la temperatura sa de aprindere, de obicei în jur de 870°C (1.600°F) pentru oțelul moale. În acel moment, jetul de oxigen reacţionează cu fierul şi elimină oxidul topit din tăietură. Temperatura flăcării de 3.000°C sau mai mult oferă o marjă mare, astfel încât viteza de tăiere depinde mai mult de eficiența de preîncălzire și de fluxul de oxigen decât de temperatura brută a flăcării.
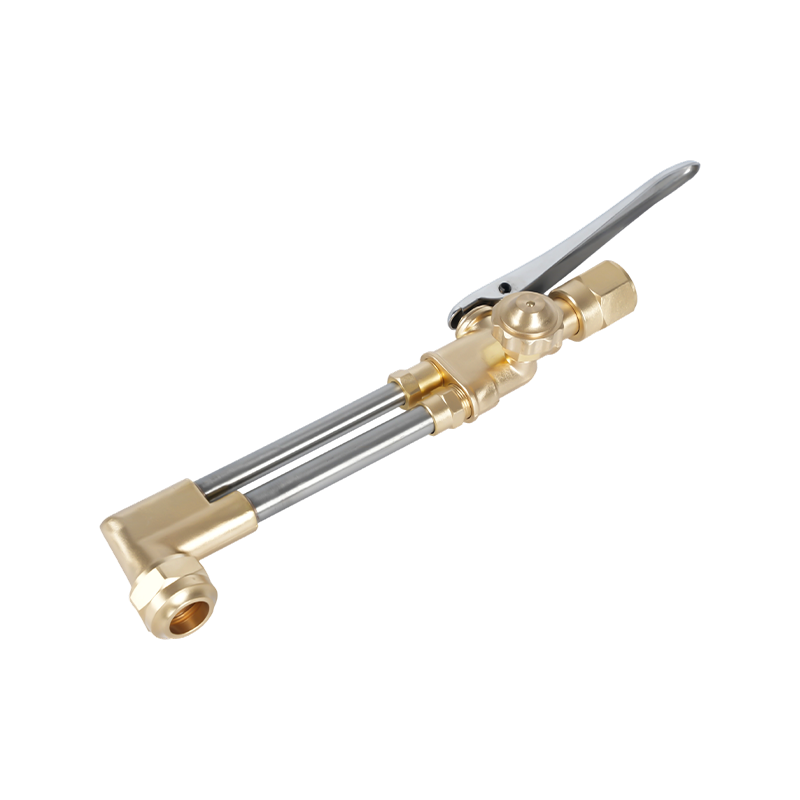
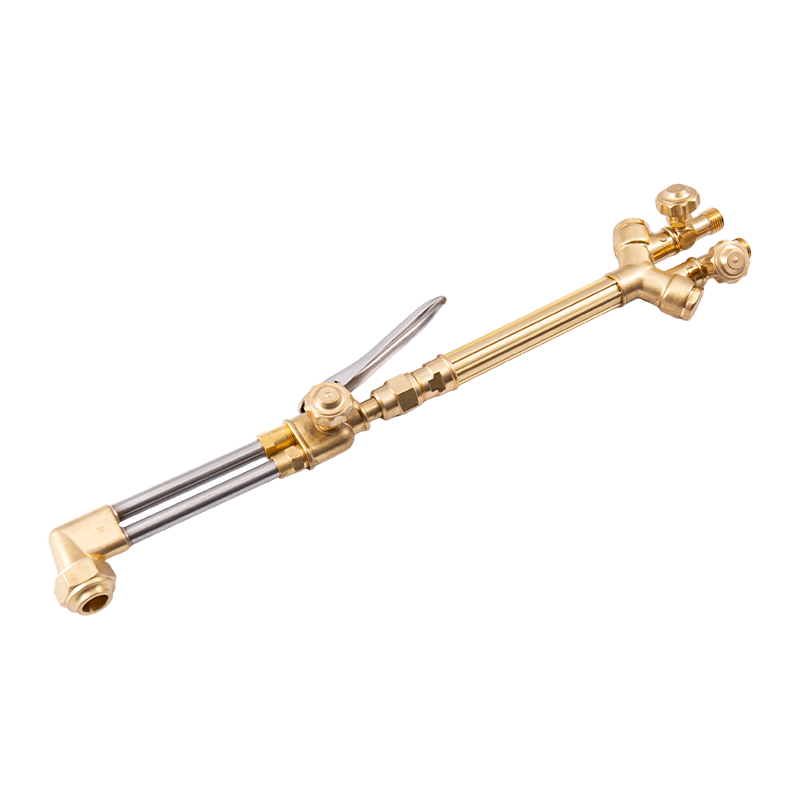
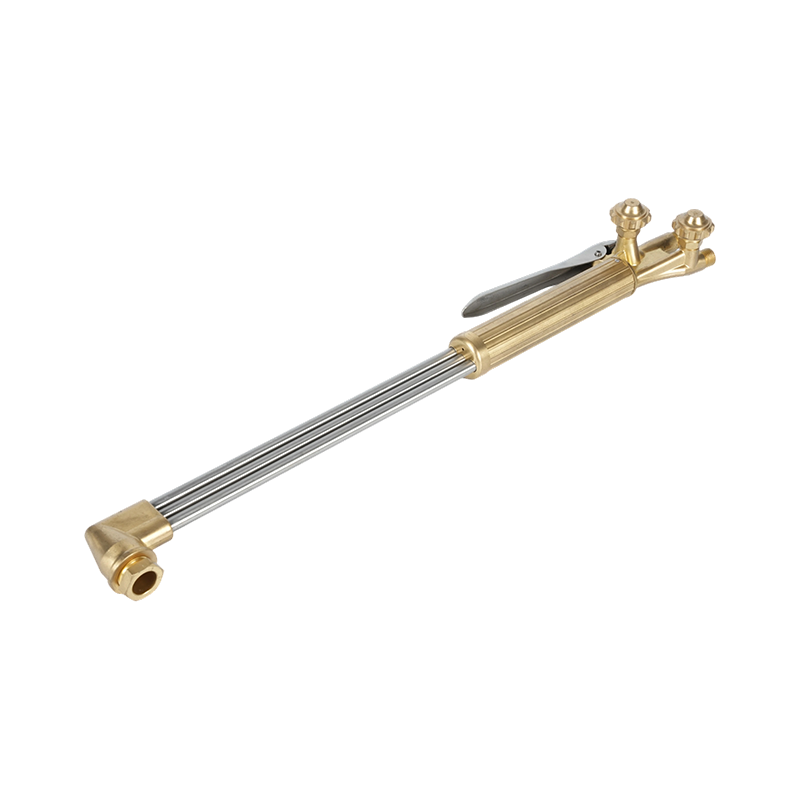
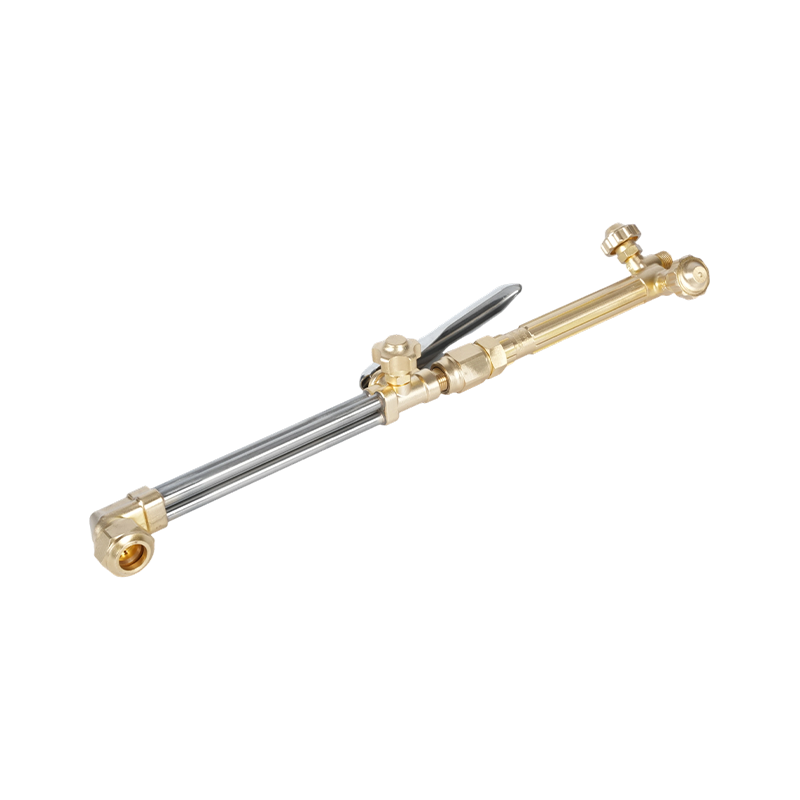
 Torță portabilă E250 de acetilenă pentru sarcini grele pentru tăiere profesională Lanterna portabila rezistenta pentru taiere cu acetilena sau propan, cu maner din otel inoxidabil, supape cu ac si capacitate de pana la 250 mm. Vizualizare produs →
Sudarea și lipirea
Oțelul se topește la aproximativ 1.370 până la 1.530 ° C, în funcție de aliaj. O flacără de oxiacetilenă o depășește cu ușurință, motiv pentru care poate suda oțel, lipire aliaje de cupru și îmbinări de lipit cu argint. Riscul este supraîncălzirea. O flacără prea fierbinte pentru materialul de umplutură și metalul de bază poate arde elementele de aliere, poate crea porozitate sau deforma părțile subțiri.
Încălzire
Încălzire jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Alegeri de siguranță și echipamente care afectează temperatura
Temperatura este, de asemenea, o problemă de stocare a energiei. O flacără a torței peste 3.000°C poate aprinde materialele din apropiere, poate deteriora furtunurile și poate transforma un mic foc înapoi într-un flashback. Dispozitivele de oprire a returului, supapele de reținere și setările corecte ale regulatorului nu scad temperatura flăcării, dar împiedică flacăra să se deplaseze înapoi în furtun sau cilindru.
Folosiți dispozitive de declanșare a fulgerului atât pe conductele de oxigen, cât și pe conductele de gaz combustibil. Țineți furtunurile departe de metal fierbinte și zgură. Verificați dacă există scurgeri cu apă cu săpun, niciodată cu flacără. Purjați liniile conform procedurii producătorului pistoletului. Dacă flacăra iese, scârțâie sau își schimbă culoarea în timp ce lucrați, opriți lanterna și găsiți cauza înainte de a continua. Aceste obiceiuri contează mai mult decât orice evaluare a temperaturii.
 Seria C588 Dispozitiv de oprire a torței cu acetilenă Dispozitiv de oprire a retragerii din alamă pentru sudarea și tăierea cu acetilenă, care susține livrarea sigură a gazului și protecția împotriva curgerii inverse în lucrări de fabricație, construcție și întreținere. Vizualizare produs →
Pentru o listă de verificare mai detaliată, consultați acest ghid pentru măsuri de siguranță atunci când utilizați o lanternă de tăiere .
Considerații practice de cumpărare pentru torțe cu acetilenă
Când comparați torțele și vârfurile de acetilenă, nu cumpărați numai la temperatura de vârf indicată. Uită-te la serviciul de gaz, gradul de utilizare și modul în care este prelucrat vârful. Un mâner rezistent, cu un corp din alamă, rezistă la încălzirea repetată și rezistă mai bine la uzura firului decât un mâner ușor. Un vârf de tăiere cu un orificiu curat, dimensionat corect oferă o flacără stabilă și o tăietură îngustă.
Potriviți vârful cu grosimea plăcii și cu gazul combustibil. Vârfurile de acetilenă nu sunt interschimbabile cu vârfurile de propan, deoarece orificiul și caracteristicile de curgere diferă. Standardele regionale contează și ele: conexiunile lantețelor americane, australiene, britanice și japoneze folosesc fire și unghiuri diferite ale scaunului. Dacă înlocuiți o lanternă pe un colector existent, confirmați stilul de conectare înainte de a comanda.
Pentru producători și producători mari, consecvența este o problemă a lanțului de aprovizionare. Un furnizor care își forjează propriile mânere și vârfuri de mașini în casă poate păstra toleranțele orificiilor și calitatea aliajului de la lot la lot. Dacă lanterna trebuie să se potrivească cu un desen sau un panou de gaz existent, trimiteți desenul, tipul de gaz și presiunea de lucru furnizorului înainte de producție. Poți contactați producătorul pentru a confirma compatibilitatea și timpul de livrare.
Pentru a rezuma: o torță de acetilenă cu oxigen ajunge la aproximativ 3.150 până la 3.330 ° C în punctul său cel mai fierbinte, iar căldura este concentrată chiar dincolo de conul interior. Numărul exact din magazinul dvs. depinde de puritatea oxigenului, raportul de gaz, starea vârfului și setările de presiune. Setați o flacără neutră, utilizați vârful potrivit și tratați dispozitivele de siguranță ca parte a sistemului de control al temperaturii. Fă asta și flacăra se va tăia, va suda sau se va încălzi în mod previzibil, mai degrabă decât să ardă fierbinte.