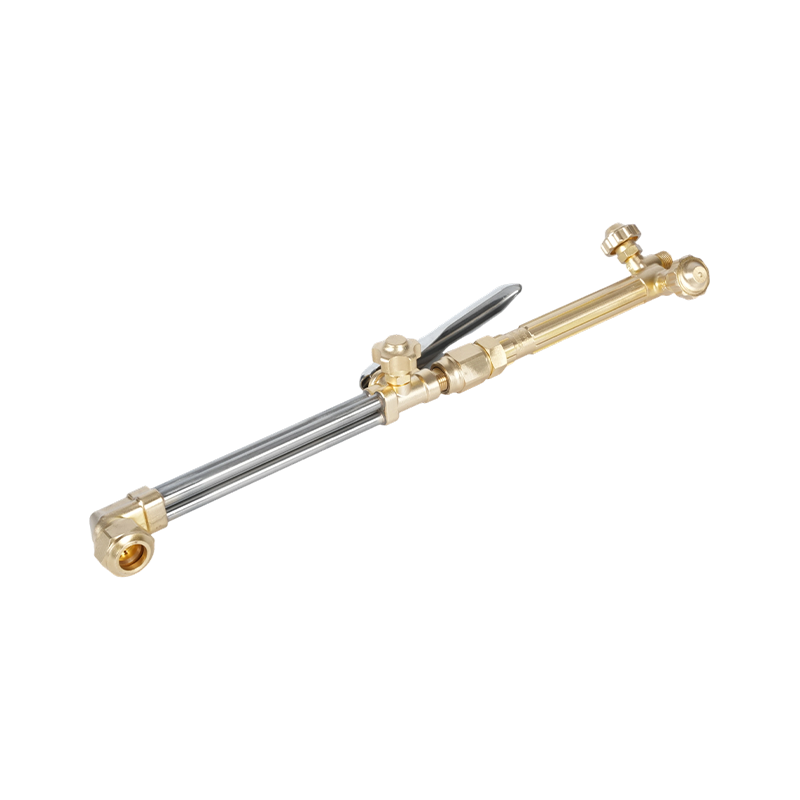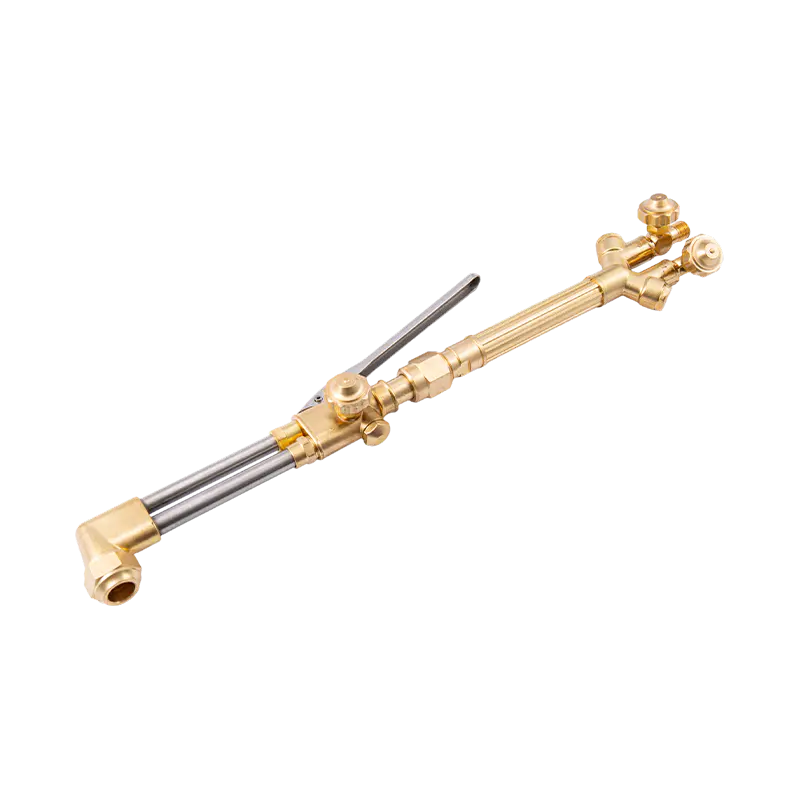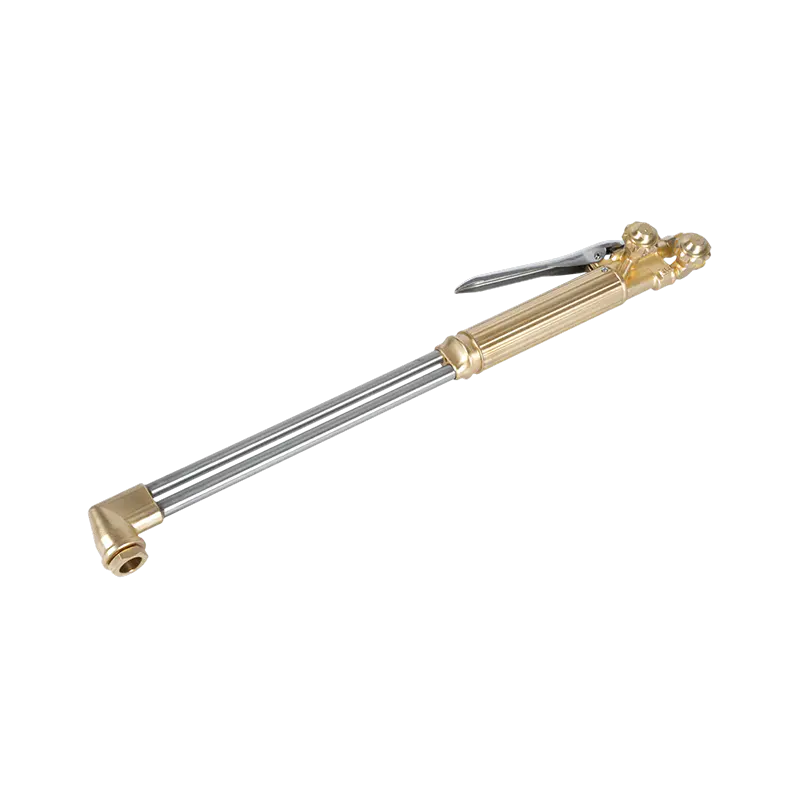
O pistoletă oxiacetilenă reglată corespunzător produce o flacără neutră de aproximativ 3.300°C (6.000°F) la vârful conului interior, iar valorile normale de lucru rămân în intervalul 3.100–3.300°C (5.600–6.000°F). Aceasta o face cea mai fierbinte flacără de gaz practică în prelucrarea metalelor, cu claritate înaintea flăcărilor cu oxigen-propan sau oxigen-MAPP.
Această căldură este motivul pentru care echipamentele de oxiacetilenă rămân implicite pentru sudarea cu gaz, tăierea, lipirea și încălzirea locală după mai mult de un secol de utilizare industrială. Secțiunile de mai jos explică de unde vine temperatura, cum este distribuită pe flacără și ce înseamnă atunci când selectați, configurați sau utilizați o torță.
Ce măsurăm exact când vorbim despre temperatura flăcării
O „torță de acetilenă” în limbajul magazinului este o torță de oxiacetilenă: combustibil de acetilenă amestecat cu oxigen în loc de aerul atmosferic. Flacăra nu este un bloc uniform de căldură. Are trei zone cu temperaturi foarte diferite și cunoașterea zonei care este măsurată contează pentru fiecare lucrare.
| Zona de flacără | Temperatura aproximativă | Rol în muncă |
|---|---|---|
| Con interior (flacără primară) | 3.100–3.300°C (5.600–6.000°F) | Zona cea mai fierbinte; folosit pentru sudare și pentru preîncălzire de tăiere |
| Plicul mijlociu (flacără secundară) | 1.800–2.800°C (3.300–5.100°F) | Zona de încălzire mai moale pentru lipire și preîncălzire |
| Marginea exterioară a flăcării | 500–1.200°C (900–2.200°F) | ecranare; împrăștie căldura pe o zonă mai largă |
Pentru majoritatea operațiunilor de tăiere și sudare, numărul care contează este temperatura conului interior, deoarece acesta este punctul în care țintiți metalul. Învelișul exterior mai rece este încă suficient de fierbinte pentru preîncălzirea pieselor de prelucrat și lipire. Cele trei setări ale flăcării schimbă imaginea:
- Flacără neutră — oxigen și acetilenă echilibrate; furnizează cea mai mare căldură de lucru curată și este setarea corectă pentru aproape toate tăierea și sudarea.
- Flacără de carburare — exces de acetilenă; merge mai rece, produce funingine și adaugă carbon. Utilizați-l numai pentru cazuri speciale, cum ar fi întărirea la flacără.
- Flacără oxidantă - exces de oxigen; arde cu un șuierat mai ascuțit și poate fi puțin mai fierbinte, dar oxidează metalul de sudură și este rezervat pentru câteva lucrări de bronz.
Deci, când cineva citează temperatura unei torțe de acetilenă, se referă la conul interior al flăcării neutre. Deoarece flacăra neutră este punctul de referință, restul acestui articol o folosește dacă nu se specifică altfel.
De ce acetilena produce cea mai fierbinte flacără de gaz
Acetilena (C2H2) eliberează o cantitate mare de căldură per unitate de gaz în timpul arderii, dar nu tocmai de aceea câștigă. Proprietatea decisivă este viteza flăcării. Reacția acetilenă-oxigen se propagă mult mai repede decât reacțiile cu propan sau MAPP, astfel încât energia eliberată se concentrează într-o zonă mică, intensă, în loc să se răspândească. Propanul furnizează mai multă energie totală per kilogram de combustibil, dar flacăra sa este mai largă și mai rece, deoarece reacția este mai lentă.
| Gaz combustibil | Temperatura maximă aproximativă cu oxigen |
|---|---|
| Acetilena (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| gaz MAPP | 2.900–3.000°C (5.300–5.400°F) |
| Propan (C3H8) | aproximativ 2.800°C (5.100°F) |
| gaz natural (metan) | aproximativ 2.700°C (4.900°F) |
Dacă utilizați acetilenă cu aer simplu, temperatura scade la aproximativ 2.400 ° C (4.400 ° F), motiv pentru care sursele de aer din magazin nu sunt folosite pentru tăierea oțelului. Temperatura ridicată, combinată cu eliberarea de căldură concentrată, este, de asemenea, motivul pentru care acetilena rămâne gazul preferat pentru sudarea prin fuziune a oțelului, mai degrabă decât doar pentru încălzire.
Ce înseamnă 3.300°C (6.000°F) în practică
Temperatura maximă a flăcării nu este cea care topește oțelul la tăiere. Tăierea cu oxicombustibil funcționează prin aducerea oțelului carbon la temperatura sa de aprindere într-un flux de oxigen, aproximativ 870–980°C (1.600–1.800°F), în funcție de aliaj. Flacăra pistolului realizează preîncălzirea; pârghia de oxigen arde apoi fierul fierbinte și îl suflă. De aceea, o placă groasă are nevoie de o preîncălzire mai lungă, dar tăierea rulează apoi la o viteză constantă.
- Tăierea — preîncălziți marginea la roșu aprins, apoi porniți jetul de oxigen; temperatura conului interior lasă multă marjă chiar și în atelierele reci.
- Sudarea prin fuziune — conul interior topește metalul de bază suficient de repede încât tija de umplutură și metalul de bază se îmbină într-o băltoacă fără a supraîncălzi zona înconjurătoare.
- Lipire și lipire cu argint — flacăra exterioară controlabilă încălzește rapid piesele de împerechere, menținând metalul de umplutură sub intervalul său de topire până când aveți nevoie de el.
- Încălzire, îndoire și îndreptare — plicul larg cu flacără ajută la contracția și îndreptarea arborilor și plăcilor unde încălzirea lentă și uniformă contează mai mult decât temperatura de vârf.
Pe scurt, temperatura de vârf ridicată vă oferă viteză și control. O flacără la temperatură mai scăzută, cum ar fi propanul, poate încă tăia oțelul dacă operatorul are răbdare, dar magazinele de producție aleg oxiacetilena deoarece căldura ajunge rapid și poate fi îndreptată cu precizie.
De ce flacăra reală este mai fierbinte sau mai rece decât valoarea de carte
Producătorii citează temperaturile ideale ale flăcării măsurate într-un laborator. Pe o bancă adevărată, mai multe lucruri scot valoarea de lucru din acel număr:
- Raportul gazelor — devierea de la setarea neutră modifică caracterul flăcării; o flacără de cementare răcește zona și acoperă lucrarea cu funingine.
- Dimensiunea vârfului — un vârf ales pentru foaie subțire produce o flacără mică care înfometează placa groasă de căldură; un vârf prea mare pentru muncă creează zgomot și deșeuri.
- Starea vârfului — acumularea de carbon, stropirea sau un scaun deteriorat deformează conul de flacără și scad brusc transferul eficient de căldură.
- Distanta de lucru — conul interior ar trebui să planeze la aproximativ 2–4 mm de lucru; prea departe și cea mai mare parte a căldurii se pierde în aer.
- Calitatea alimentării cu gaz — umiditatea, scurgerile sau setările de presiune nepotrivite fac ca flacăra să pulverizeze și să răcească zona în mod neuniform.
Niciuna dintre aceste probleme nu înseamnă că lanterna nu poate atinge temperatura nominală. Ele înseamnă că setarea și starea echipamentului determină ceea ce obțineți de fapt la piesa de prelucrat.
Alegerea unui vârf și a unei torțe care oferă căldură
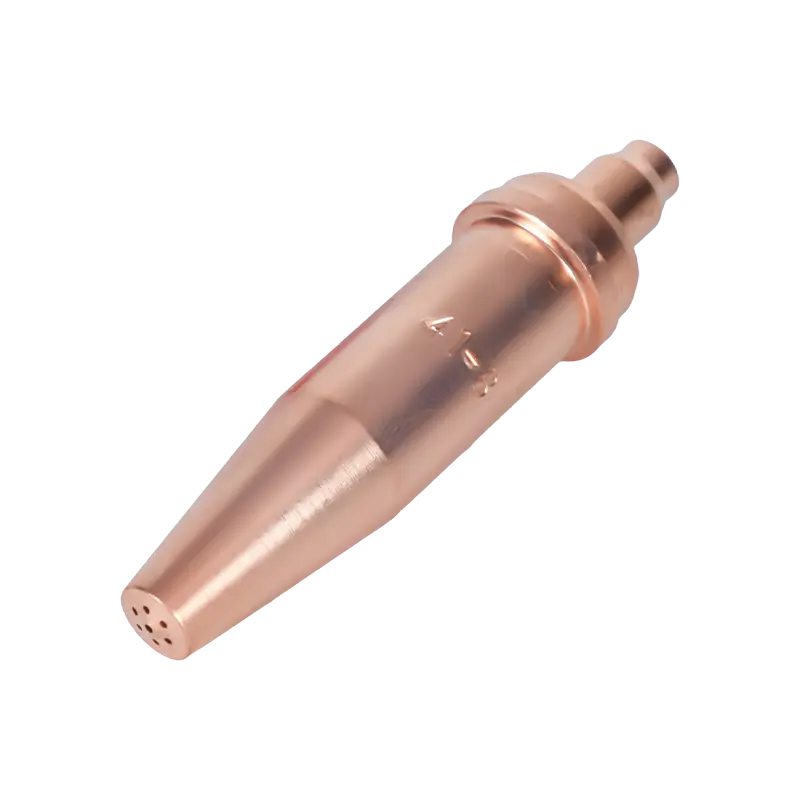
Cel mai simplu mod de a pierde cea mai mare parte din avantajul teoretic de temperatură al acetilenei este să folosești o duză greșită. Vârfurile de tăiere din acetilenă au pasaje de gaz mai mici decât vârfurile de propan și nu pot fi schimbate între tipurile de combustibil. Pentru orice lucrare, potriviți trei lucruri: seria vârfurilor cu lanterna, dimensiunea vârfului cu grosimea plăcii și atașamentul de tăiere cu clasa de mâner (ușoară, medie sau grea). În propria noastră producție, vedem că un set nepotrivit este aproape întotdeauna motivul pentru care un magazin raportează că lanterna „nu se încălzește suficient”.
Vârfurile de acetilenă sunt produse în multe serii numerotate pentru a se potrivi diferitelor mărci de lanternă și standarde regionale. Dacă configurați o stație, merită să citiți ghid de selecție și întreținere pentru tăierea vârfurilor și duzelor pistoletului astfel încât să comandați dimensiunea potrivită a scaunului și găurirea cu gaz prima dată.
 Varfuri pentru pistolete de tăiere cu acetilenă seria 1-101 Aceste vârfuri de acetilenă standardizate de 76 mm se potrivesc cu mai multe modele de lanternă și mânerează oțel de la 5 la 200 mm, făcându-le o alegere practică atunci când selectați dimensiunea potrivită a vârfului pentru stația dvs. Vizualizare produs →
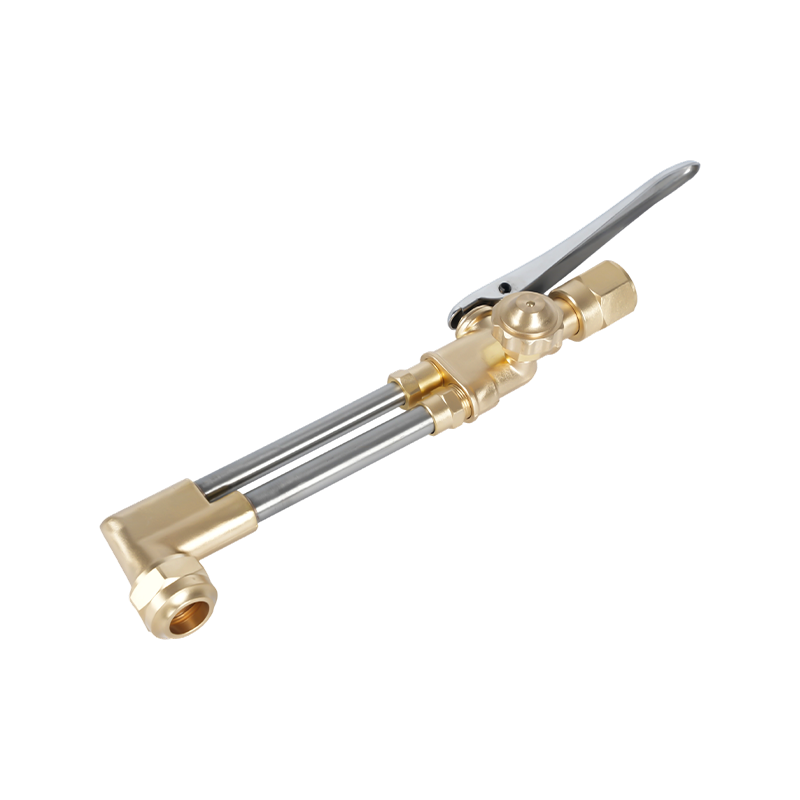
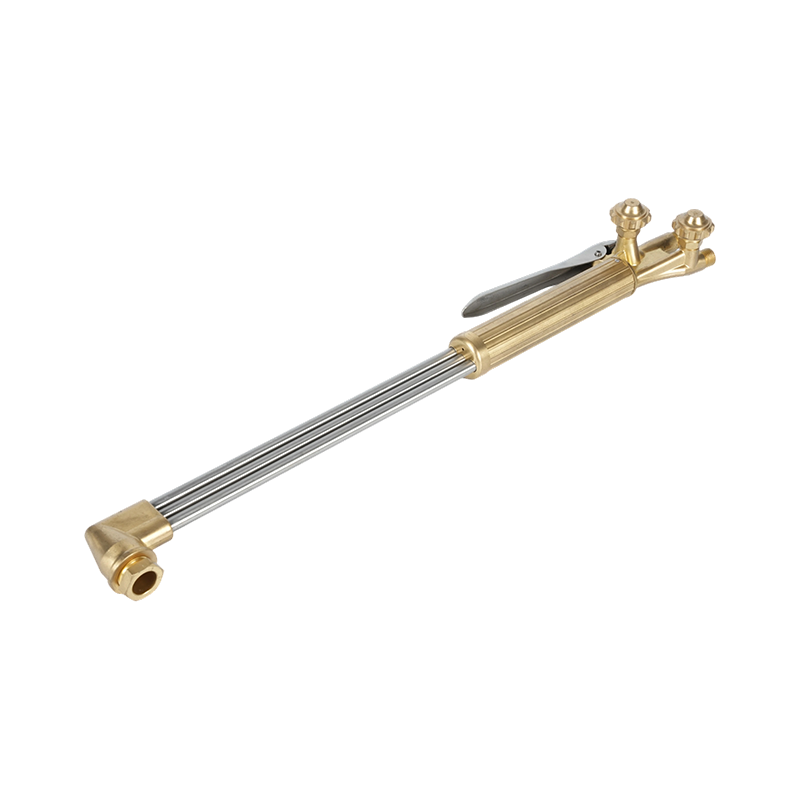
Pe partea pistoletului, o pistoletă de tăiere rezistentă este baza potrivită pentru tăierea zilnică a oțelului: ține atașamentul ferm, asigură un flux uniform de gaz și se ocupă de plăci mai groase cu timpi de preîncălzire mai scurti. Pentru utilizatorii care lucrează atât cu oxiacetilenă, cât și cu propan, o lanternă concepută pentru a comuta între cele două gaze este practică, cu condiția ca atașamentul și vârfurile să fie schimbate împreună.
 A217 Kit torță de tăiere cu oxi acetilenă propan pentru utilizare grea Acest kit rezistent combină atașamentul A212 cu mânerul A211, oferind un control fluid al fluxului de gaz pentru tăiere, lipire sau încălzire. Se potrivește utilizatorilor care au nevoie de o lanternă robustă și versatilă. Vizualizare produs →
De asemenea, verificați stilul regional înainte de a cumpăra componente: torțele și vârfurile în stil american, în stil australian, în stil britanic și în stil japonez nu sunt interschimbabile. Cumpărați de la un producător care acoperă standardul dvs. local, astfel încât sfaturile de înlocuire să rămână disponibile pe toată durata de viață a lanternei.
Lucrul în siguranță la aceste temperaturi
La 3.300°C, riscul real nu este flacăra în sine, ci tot ceea ce o înconjoară. Refluxul flăcării în furtun sau în mixer creează un flashback, care poate sparge o linie sau poate deteriora lanterna în milisecunde. Protecția standard este un dispozitiv de oprire a fulgerului montat la torță și la regulator, plus o supapă de reținere acolo unde reglementările o impun.
 Seria B288 Oxi Acetilenă Flashback Dispersor Conceput pentru a preveni flashback-urile și curgerea inversă a gazului, acest dispozitiv de oprire adaugă protecție esențială lanteței și regulatorului dumneavoastră. Ajută la menținerea în siguranță a conductelor de gaz în timpul lucrărilor de tăiere la temperaturi ridicate. Vizualizare produs →
- Presiunea acetilenei — nu setați niciodată regulatorul de acetilenă peste 15 psi (aproximativ 1,0 bar); acetilena devine instabilă și se poate descompune la presiuni mai mari.
- Manipularea cilindrului — mențineți buteliile de acetilenă în poziție verticală, asigurați-le și depozitați-le departe de sursele de căldură.
- Fitinguri și furtunuri — mențineți fitingurile de oxigen fără ulei și grăsime și inspectați furtunurile pentru crăpare înainte de fiecare lucrare grea.
- Ventilație și EIP — lucrați într-un spațiu ventilat și utilizați mănuși de sudură și protecție pentru ochi umbrită, potrivite pentru lucrul cu gaz.
Nimic din toate acestea nu este opțional la aceste temperaturi. Un amortizor de flashback costă puțin în comparație cu linia pe care o protejează și aceeași logică se aplică unui vârf curățat corespunzător: fiecare componentă a căii de gaz face parte din performanța sculei.
Dacă configurați o stație și doriți un răspuns de încredere: flacăra neutră de oxiacetilenă atinge aproximativ 3.100–3.300 ° C (5.600–6.000 ° F) la conul interior, iar temperatura de lucru depinde de dimensiunea vârfului, de starea vârfului și de cât de aproape țineți flacăra de metal. Combustibilul nu este factorul limitativ; potrivirea lanterna, vârful, presiunea și echipamentul de siguranță este.
Dacă achiziționați corpuri de lanternă, accesorii de tăiere sau vârfuri de înlocuire, contactați echipa noastră cu grosimea plăcii, gazul combustibil și standardul regional la care lucrați și puteți obține componente potrivite cu temperatura de flacără de care are nevoie de fapt munca dvs.