O tăietură curată de oxiacetilenă este în mare parte o chestiune de ordine și de numere. Inspectați echipamentul, setați fiecare regulator pe tabelul de presiune pentru vârful pistoletului, purjați ambele furtunuri, aprindeți acetilena și reglați o flacără neutră, apoi aduceți oțelul la un portocaliu-rosu strălucitor înainte de a apăsa maneta de oxigen. Sari peste un pas și se afișează tăietura.
Acest ghid parcurge secvența completă pentru o pistoletă de tăiere cu acetilenă: inspecție, presiuni, purjare, iluminare, reglare a flăcării, cursă de tăiere, oprire și defectele care indică o anumită eroare de configurare.
Ce face cu adevărat Torța
O pistoletă de tăiere cu acetilenă nu topește oțelul prin placă. Flacăra de preîncălzire ridică o bandă îngustă de metal la temperatura sa de aprindere, aproximativ 1.600 F (870 C), iar apoi jetul central de oxigen arde fierul în oxid de fier și îl elimină. Golul lăsat în urmă, tăietura, este mai degrabă metal oxidat decât metal topit.
De aceea, presiunea oxigenului și viteza de deplasare contează mai mult decât mușchii. Acetilena furnizează căldura și un con interior compact și fierbinte. Oxigenul realizează tăierea. Partea de combustibil funcționează întotdeauna la presiune scăzută, deoarece acetilena devine instabilă peste aproximativ 15 psi și se poate descompune în interiorul furtunului.
Inspectați ținuta înainte de a deschide o supapă
Cele mai multe tăieturi proaste și aproape toate accidentele încep cu o piesă care ar fi trebuit verificată mai întâi. Lucrați ținuta într-o ordine fixă, astfel încât să nu ratați nimic:
- Cilindri: în poziție verticală și asigurată, cheie sau cheie din acetilenă la îndemână, niciodată târâtă sau rulată.
- Furtunuri: verificați dacă nu există fisuri, arsuri și fitinguri slăbite și păstrați numai furtunul cu acetilenă pe partea de combustibil.
- Regulatoare: șuruburi de reglare scoase înapoi, manometrele indică zero, fără ulei sau grăsime pe fitingurile de oxigen.
- Dispozitive de blocare a fulgerului: montate la ieșirile regulatorului sau la intrarea pistoletului și nu sunt niciodată îndepărtate doar pentru a face o conexiune.
- Torță și vârf: orificii curate, dimensiune corectă a vârfului, scaun nedeteriorat, piuliță cu vârf confortabilă și supape care se închid complet.
Un vârf uzat este ușor de trecut cu vederea. Un orificiu cu gura clopot sau supradimensionat risipește oxigen, mărește tăietura și face tăietura să rătăcească, indiferent cât de stabilă este mâna ta.
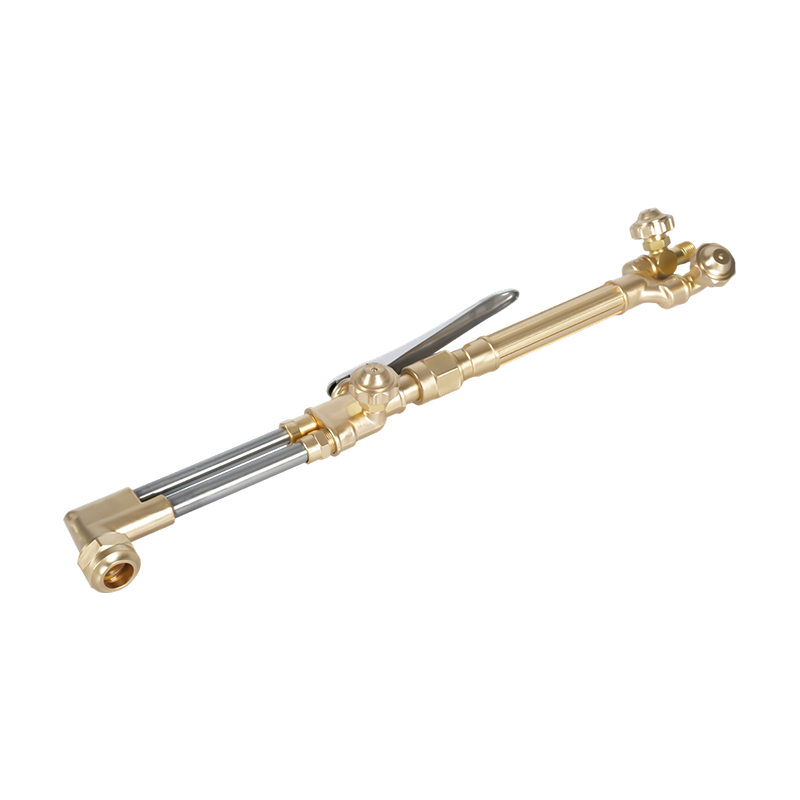
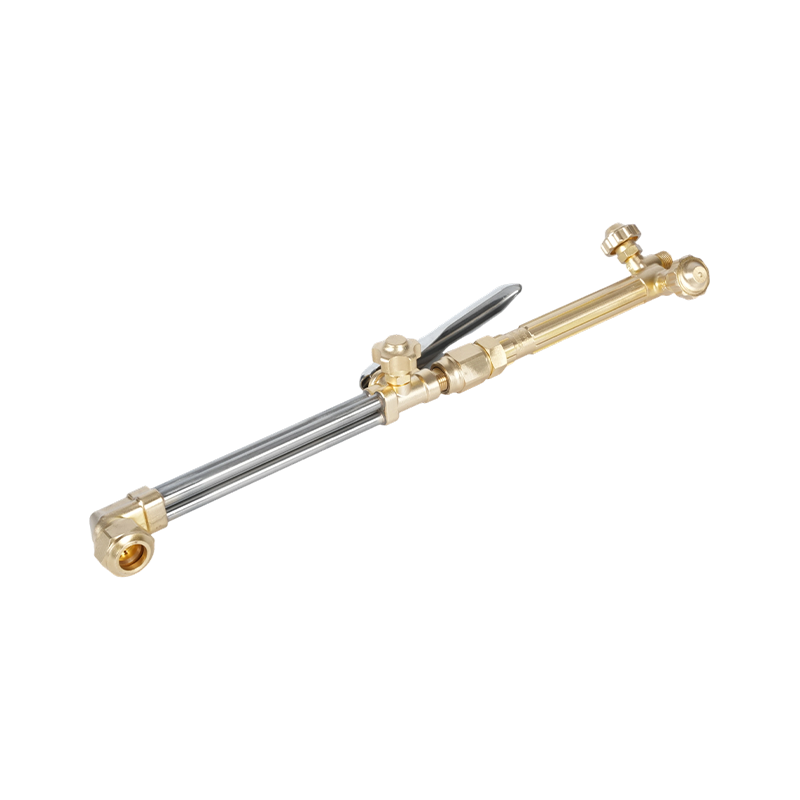
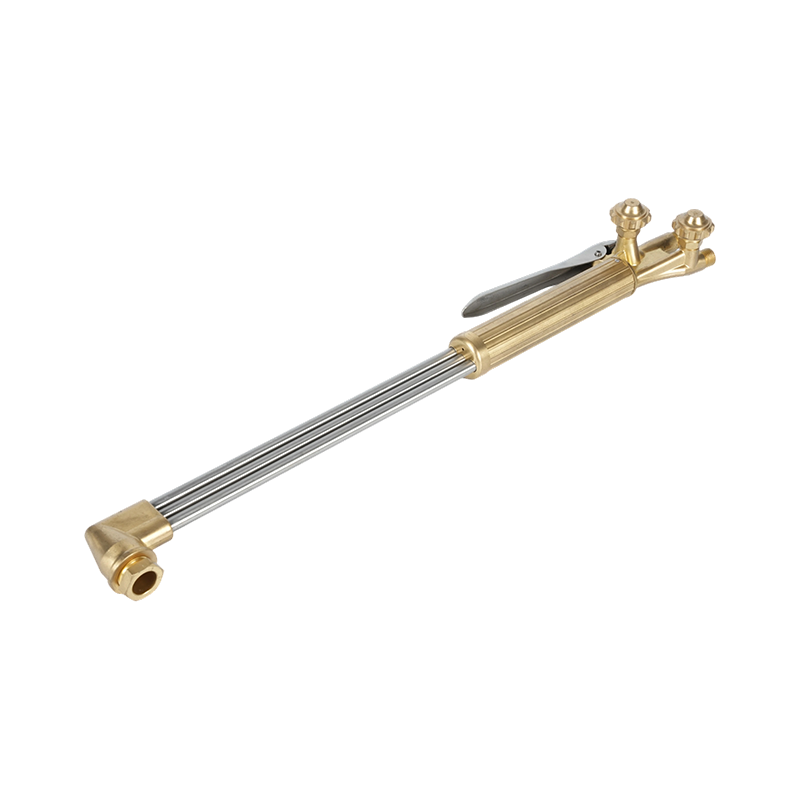 B400 Torță de tăiere portabilă cu oxigen și acetilenă pentru utilizare grea Când un vârf uzat sau o setare a presiunii afectează calitatea tăierii, această pistoletă rezistentă asigură un flux stabil de gaz, durabilitate din alamă forjată și o capacitate de tăiere de 300 mm. Vizualizare produs →
Setați presiunile regulatorului pentru vârful dvs
Setați presiunile cu șuruburile de reglare ale regulatorului, cu supapele pistoletului închise și confirmați-le pe manometre. Acetilena rămâne scăzută, de obicei 3 până la 6 psi pentru tăierea manuală și nu trebuie să depășească niciodată 15 psi. Oxigenul rulează de obicei între 20 și 40 psi, în funcție de dimensiunea vârfului și grosimea plăcii.
| Dimensiunea vârfului | Grosimea plăcii | Presiunea acetilenei | Presiunea oxigenului |
|---|---|---|---|
| 0 | 1/8 până la 1/4 in (3 până la 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 până la 1/2 in (6 până la 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 până la 3/4 in (12 până la 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 până la 1-1/2 inchi (20 până la 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 până la 3 inchi (40 până la 75 mm) | 6 psi | 40 psi |
Tratați graficul ca pe un punct de plecare. Dacă apare zgură grea, presiunea nu este în mod automat de vină; starea vârfului și viteza de deplasare sunt la fel de probabile.
Curățați, luminați și reglați flacăra
Purjați fiecare furtun separat înainte de aprindere. Deschideți o supapă a pistolului timp de două sau trei secunde, închideți-o, apoi repetați pe cealaltă parte. Acest lucru împinge aerul din linii, astfel încât prima flacără este previzibilă.
Deschideți supapa pistoletului cu acetilenă aproximativ o optime până la un sfert de tură și aprindeți gazul cu un percutor. Măriți acetilena până când funinginea și flacăra sărită dispar. Lăsați supapa cilindrului de acetilenă deschisă nu mai mult de o tură și jumătate, astfel încât să poată fi oprită rapid și deschideți complet supapa cilindrului de oxigen, astfel încât supapa să se așeze în poziția sa din spate.
Apoi aduceți oxigenul încet până când conul interior este ascuțit și definit, iar coada de acetilenă pur și simplu dispare. Aceasta este o flacără neutră și este setarea pentru tăierea oțelului.
Cele trei setări ale flăcării
- Carburare: exces de acetilena, cu o pana moale dincolo de conul interior. Preîncălzire lentă și tendință de a depune carbon.
- Neutru: con interior ascuțit, fără pene. Flacăra de tăiere standard pentru oțel moale.
- Oxidante: un con interior scurt cu un șuierat. Adaugă căldură rapid, dar produce depuneri și margini aspre atunci când este folosit cu neatenție.
Tăiere: preîncălzire, perforare și călătorie
Țineți vârful perpendicular pe farfurie, la aproximativ 1/8 până la 1/4 inch deasupra suprafeței și preîncălziți marginea până când strălucește într-un roșu portocaliu strălucitor. Apăsați complet maneta de oxigen și treceți în tăietură cu o mână fermă. Jetul de oxigen face treaba din acel moment.
Pentru o tăietură care începe în interiorul plăcii, înclinați vârful, preîncălziți un loc mic, apoi deschideți oxigenul încet până când pata arde înainte de a îndrepta lanterna și a continua.
Viteza de deplasare este judecată după sunet și scântei. Un șuierat constant, scântei care pleacă în linie dreaptă și o tăietură curată sub vârf înseamnă că viteza este corectă. Prea rapid lasă o tăietură incompletă și trage linii în partea de jos. Prea lent supraîncălzește farfuria, rotunjește marginea superioară și produce zgură grea.
Lanternele de mână manipulează aproximativ 1/4 până la 2 inchi (6 până la 50 mm) de oțel confortabil. O farfurie mai grea necesită un vârf mai mare și o preîncălzire mai lungă, iar tăierea manuală peste aproximativ 4 in devine un test de răbdare mai degrabă decât de tehnică.
Defecte de tăiere de citire
Majoritatea defectelor de tăiere manuală au mai multe cauze posibile, dar modelul din tăietură îl restrânge rapid.
| Ce vezi | Cauza obisnuita | Ce să ajustezi |
|---|---|---|
| Opreste de tăiere înainte de partea de jos | Călătoriți prea repede sau presiunea oxigenului prea scăzută | Încetiniți, verificați dimensiunea vârfului și setarea oxigenului |
| Zgură groasă, marginea superioară rotunjită | Călătoriți prea încet, vârful supradimensionat, prea mult preîncălzire | Măriți viteza de deplasare, montați un vârf mai mic |
| Zgură strânsă blocată sub farfurie | Călătoriți prea repede, debit scăzut de oxigen, vârful prea mic | Creșteți oxigenul, ușurați viteza de deplasare, măriți o dimensiune a vârfului |
| Sectură zdrențuită, largă | Vârf uzat sau murdar, distanță greșită, scaun deteriorat | Curățați sau înlocuiți vârful și resetați separatorul |
| Se întorc sau popping | Vârf supraîncălzit, vârf care atinge lucrarea, piuliță de vârf slăbită | Răciți vârful, strângeți piulița, verificați din nou presiunile |
Închidere în ordinea corectă
Închideți mai întâi supapa de combustibil de pe lanternă, apoi supapa de oxigen de pe lanternă, apoi supapele cilindrului. Deschideți supapele pistoletului pe rând pentru a purja presiunea rămasă din fiecare furtun până când ambele manometre indică zero, apoi închideți supapele pistoletului din nou.
Scoateți înapoi ambele șuruburi de reglare a regulatorului până când se rotesc liber și confirmați că nicio presiune nu se strecoară înapoi pe manometre. Bobinați furtunurile fără a le îndoi, depozitați lanterna cu supapele închise și nu lăsați niciodată echipamentul sub presiune peste noapte.
Reguli de siguranță care nu sunt opționale
Tăierea cu acetilenă are o listă scurtă de reguli stricte și ele există deoarece modul de eșec este mai degrabă un flashback decât o tăietură stricat:
- Montați dispozitive de declanșare a fulgerului atât pe conductele de oxigen, cât și pe conductele de combustibil și tratați-le ca piese de serviciu, nu ca accesorii pe viață.
- Nu depășiți niciodată 15 psi acetilenă și nu extrageți nu mai mult de aproximativ o șapte parte din conținutul unui cilindru pe oră în timp ce cilindrul stă în poziție verticală.
- Țineți uleiul, grăsimea și lichidul hidraulic departe de fitingurile și furtunurile de oxigen.
- Tăiați numai cu ventilație sau extracție locală, deoarece metalul și acoperirile ars degajă vapori serioși.
- Folosiți un percutor mai degrabă decât un chibrit și purtați ochelari de protecție colorați sau o protecție facială.
- Nu tăiați niciodată un tambur, rezervor sau conductă care conținea combustibil sau o substanță necunoscută fără o curățare documentată.
Comenzile rapide de configurare sunt partea cea mai puțin îngăduitoare a acestei lucrări. Pentru o listă de verificare mai completă, o puteți înmâna unui echipaj, ghidul nostru pentru măsuri de siguranță pentru tăierea pistoletului merită imprimat și postat lângă bancă.
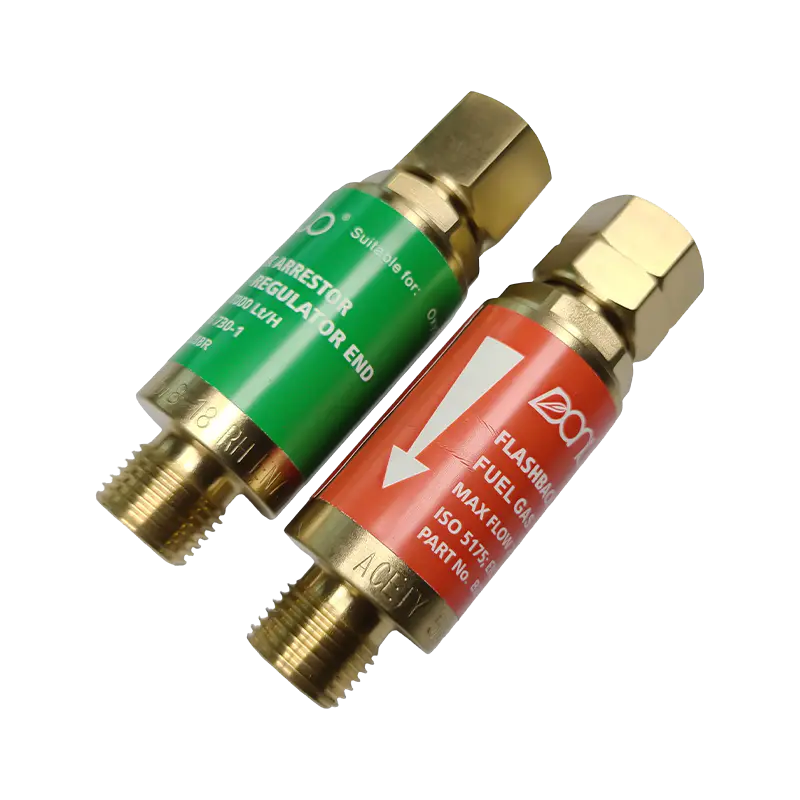 Seria B288 Oxi Acetilenă Flashback Dispersor Când comenzile rapide de configurare sunt riscante, acest dispozitiv de oprire previne flashback-urile și fluxul invers de gaz, cu mai multe modele de conexiune. Vizualizare produs →
Sfaturi, duze și piese de schimb care schimbă tăietura
Selectarea vârfului este cea mai mică decizie cu cel mai mare efect asupra calității tăierii. Orificiul trebuie să se potrivească mai întâi cu grosimea plăcii, iar familia de vârfuri trebuie să se potrivească în al doilea rând cu gazul combustibil, deoarece vârfurile de acetilenă sunt construite diferit de vârfurile de propan și nu se vor schimba în mod curat.
Vârfurile de tăiere din acetilenă poartă un orificiu găurit drept într-un corp dintr-o singură piesă și se uzează într-un mod previzibil. Odată ce alezajul se mărește sau fața se erodează, consumul de oxigen crește, iar tăietura se lărgește, chiar și cu aceleași setări de presiune care au funcționat luna trecută. Curățarea cu soluția corectă de curățare a vârfurilor și păstrarea unui set de rezervă pe raft este mai ieftină decât combaterea tăieturii.
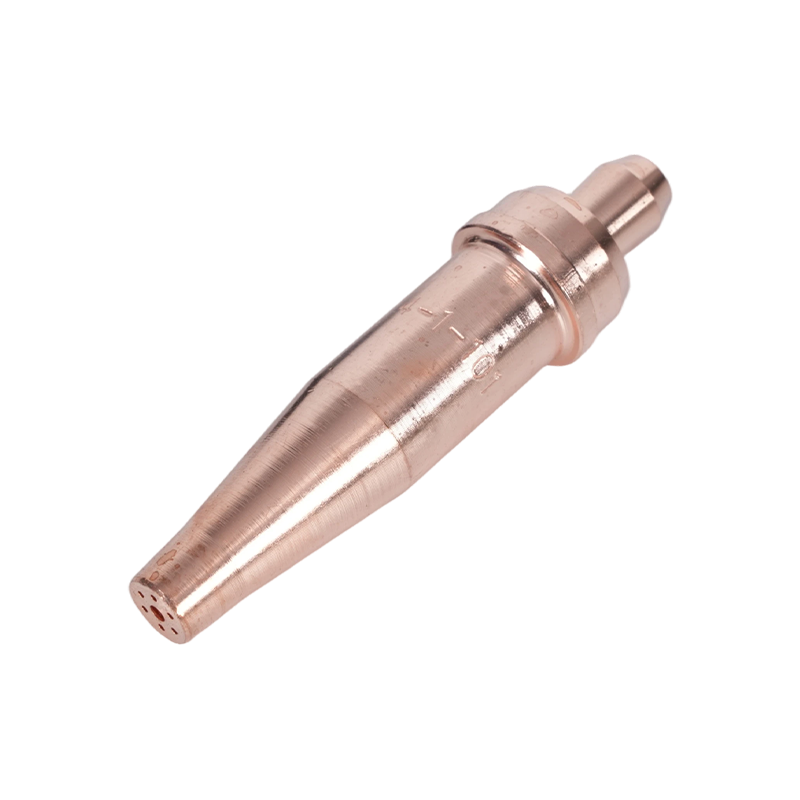 Varfuri pentru torță din acetilenă seria 1-101 Atunci când vârfurile uzate măresc canaturile și sporesc consumul de oxigen, aceste vârfuri de acetilenă oferă o lungime de 76 mm, o rază de 5–200 mm și o compatibilitate largă cu lanterna. Vizualizare produs →
Secvența nu se schimbă niciodată cu adevărat: inspectați, setați presiuni pe diagramă pentru vârf, purjați, aprindeți acetilena, reglați flacăra la neutru, preîncălziți la portocaliu, tăiați cu deplasare constantă, apoi opriți în ordine. O ținută bine întreținută, cu vârfuri curate, face cea mai mare parte a muncii înainte ca mâna ta să facă ceva.
Dacă aveți nevoie de ajutor pentru a potrivi corpul pistoletului, mânerul sau vârful la gazul cu care tăiați sau doriți cantități și timpi de livrare pentru un magazin sau un program de reseller, echipa noastră vă poate prezenta opțiunile .