Aprindeți o torță de oxiacetilenă reglată corespunzător și vârful conului interior se află undeva între 5.600 ° F și 6.300 ° F (3.100-3.480 ° C). Acest lucru face ca acetilena, atunci când este arsă cu oxigen pur, să fie cel mai fierbinte dintre gazele combustibile comune utilizate în echipamentele portabile de sudare și tăiere. Aceste numere nu sunt doar triviale. Ei vă spun ce metale poate suda pistoletul, cât de repede poate tăia o placă și de ce protecția împotriva returului aparține conductei de gaz.
Unde este de fapt cea mai caldă temperatură
Flacăra de la o torță de oxiacetilenă nu este o minge uniformă de căldură. Are un con interior ascuțit, unde acetilena și oxigenul se amestecă și reacționează mai întâi, și un înveliș exterior mai mare, care este mai rece. Temperatura de la vârful conului interior este cifra pe care oamenii o citează atunci când spun că o torță de acetilenă ajunge la aproximativ 5.600 ° F. Acea zonă concentrată este locul în care poziționați lucrul atunci când doriți un aport maxim de căldură.
Trei setări comune ale flăcării produc temperaturi ușor diferite:
- Flacără neutră (aproximativ egal cu oxigen și acetilenă): aproximativ 5.600 ° F (3.100 ° C). Cel mai bun pentru majoritatea sudării și lipirii, deoarece nu adaugă nici carbon și nici exces de oxigen în bazinul de sudură.
- Flacără de carburare (exces de acetilenă): aproximativ 5.000–5.400°F. Lasă o zonă bogată în carbon, utilă pentru suprafață, dar nu pentru suduri curate din oțel.
- Flacără oxidantă (exces de oxigen): poate atinge partea superioară a intervalului, până la aproximativ 6.300°F. Arde mai fierbinte dar adaugă oxigen; se foloseste mai ales la prelucrarea alama si bronz si unele operatii de taiere.
Acetilena pură care arde în aer, fără cilindrul de oxigen, atinge doar aproximativ 4.000 ° F (2.200 ° C). Furnizarea de oxigen este ceea ce împinge flacăra peste 5.000 ° F, motiv pentru care o instalație completă de oxi-acetilenă este standardul pentru tăierea și sudarea serioasă.
Cum se compară acetilena cu alte gaze combustibile
Acetilena nu este singurul combustibil pe care îl poți pune într-o torță, dar produce cea mai mare temperatură a flăcării într-o setare neutră. Dacă cântăriți acetilena față de un combustibil mai ieftin, cum ar fi propanul sau propilena, diferența de temperatură explică cea mai mare parte a diferenței de performanță.
| Gaz combustibil | Temperatura flăcării oxi-combustibil (aprox.) | Utilizare tipică |
|---|---|---|
| Acetilena | 5.600–6.300°F (3.100–3.480°C) | Tăiere, sudare, lipire, încălzire |
| propan | ~4.100°F (2.250°C) | Tăiere, încălzire, lipire |
| propilenă | ~5.200°F (2.870°C) | Tăiere, încălzire |
| gaz MAPP | ~5.300°F (2.930°C) | Lipire, lipire, tăiere ușoară |
| Aer-acetilena | ~4.000°F (2.200°C) | Lipire usoara, lipire, lucrari HVAC |
Propanul se află la aproximativ 1500 ° F sub acetilenă atunci când ambele sunt arse cu oxigen. Puteți tăia în continuare plăcile de oțel cu propan, dar preîncălzirea durează mai mult, viteza de tăiere scade și aveți nevoie de vârfuri specifice propanului. Acetilena produce, de asemenea, o zonă de căldură mai concentrată, motiv pentru care montatorii continuă să revină la ea atunci când calitatea sudurii și viteza contează.
Ce înseamnă aceste temperaturi pentru metal
Temperatura flăcării stabilește tavanul; ceea ce se întâmplă de fapt depinde de cât de multă căldură ajunge la piesa de prelucrat. Iată punctele de topire aproximative în comparație cu ceea ce poate furniza pistolul:
| Material | Punct de topire (aprox.) | Rezultat oxiacetilenă |
|---|---|---|
| Aluminiu | ~1.220°F (660°C) | Se topește ușor; torță folosită pentru lipire și lucrări subțiri |
| Alama/bronz | ~1.700–1.900°F | Se topește; de obicei lipită cu o flacără oxidantă |
| cupru | ~1.980°F (1.084°C) | Se topește; torță folosită pentru lipire și încălzire |
| Fontă | ~2.200°F (1.200°C) | Se topește; poate fi sudat cu tije din fontă |
| Oțel carbon | ~2.500–2.800°F (1.370–1.540°C) | Se sudează și se taie ușor |
| wolfram | ~6.170°F (3.410°C) | Nu poate fi topit cu o lanternă de mână |
Tabelul răspunde, de asemenea, la o întrebare care apare des: dacă flacăra atinge 6.300 ° F și wolfram se topește la aproximativ 6.170 ° F, de ce o torță nu poate topi wolfram? Pentru că piesa de prelucrat nu vede niciodată temperatura maximă a flăcării. Conul interior fierbinte este mic, iar căldura se pierde în mod continuu în aerul din jur, corpul pistoletului și conducția prin metal însuși. Treceți o flacără de 6.000 ° F peste un bloc de wolfram și suprafața devine foarte fierbinte, dar nu poate acumula suficientă energie pentru a-și atinge punctul de topire înainte ca căldura să se disipeze.
Pentru tăierea oțelului, nu trebuie să topi întreaga placă. Lanterna preîncălzește oțelul la aproximativ 1.600–1.800 °F până când devine roșu aprins, apoi pârghia de oxigen aruncă oxigen pur pe loc. Oțelul arde, în sensul oxidării rapide, iar oxidul topit suflă din tăietură. De aceea, o pistoletă de tăiere are o suflare separată de oxigen și de ce designul vârfului de tăiere contează la fel de mult ca și temperatura flăcării.
Factori din lumea reală care schimbă căldura pe care o furnizați
Două torțe identice se pot comporta foarte diferit în funcție de consumabile și setările de gaz. Dacă vârful de tăiere are dimensiunea greșită, scaunul este tăiat sau presiunea este oprită, flacăra poate părea normală, în timp ce piesa de prelucrat nu se încălzește niciodată suficient.
- Dimensiunea și starea vârfului. Un vârf dimensionat pentru o placă groasă are porturi mai mari și oferă mai multă căldură. Un vârf uzat sau murdar deformează flacăra și încetinește tăierea.
- Presiunile gazelor. Prea scăzut și flacăra iese sau fuge înapoi; prea sus și se ridică de pe vârf. Ambele condiții reduc căldura transferată efectiv pe metal.
- Distanta fata de lucrare. Zona cea mai fierbinte se află la aproximativ 1/8 până la 1/4 inch dincolo de vârful conului interior. Ținând torța mai departe, temperatura scade surprinzător de repede.
- Masa piesei de prelucrat. O turnare grea trage căldura mai repede decât tabla subțire. Compensați cu un vârf mai mare sau o preîncălzire mai lungă.
- Puritatea oxigenului. Oxigenul ar trebui să fie de cel puțin 99,5%. Gazul contaminat reduce temperatura flăcării și lasă o tăietură aspră.
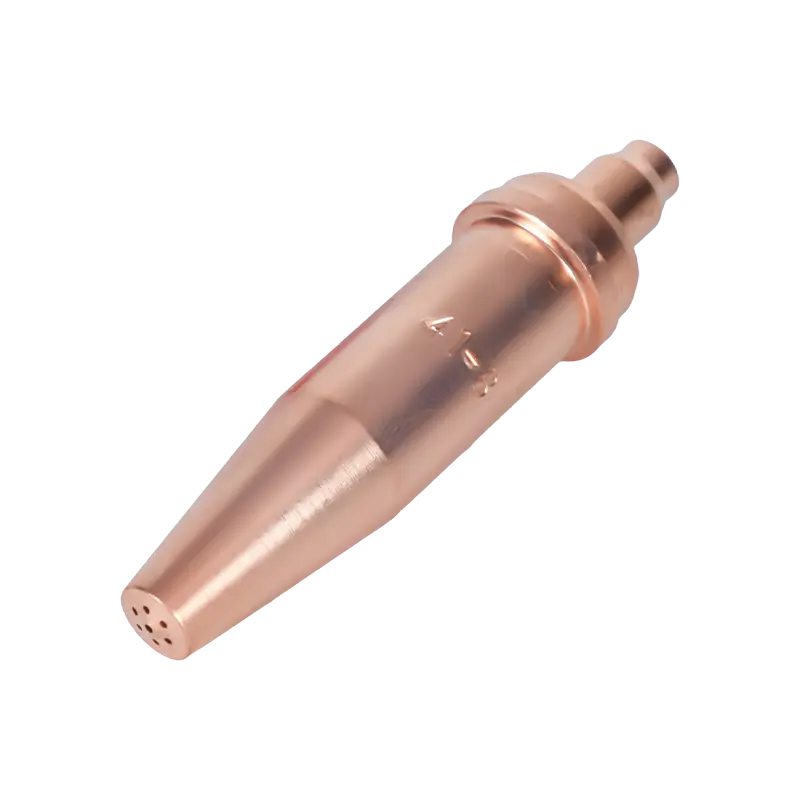
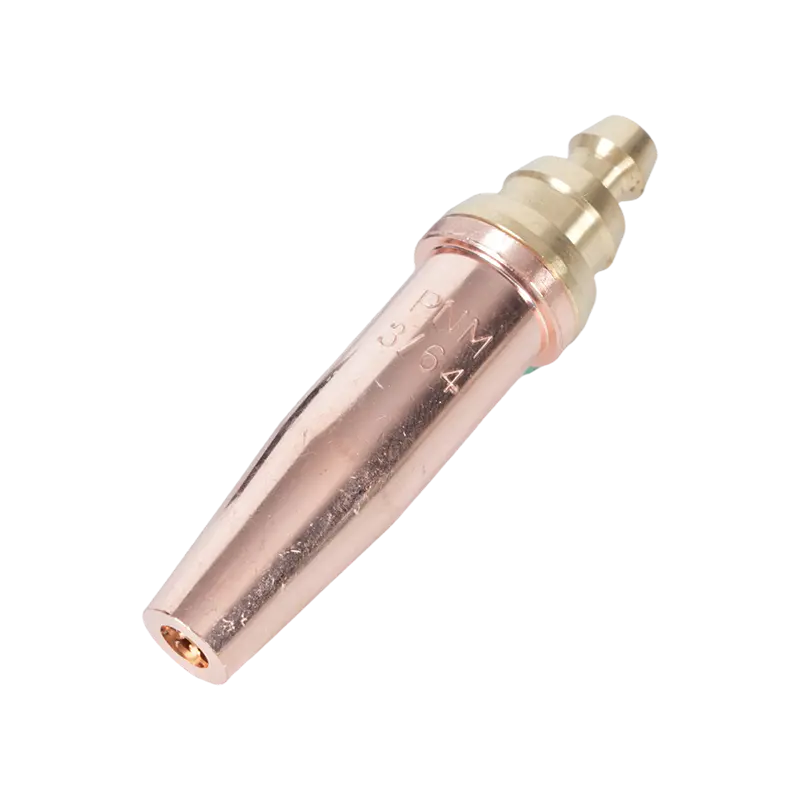
Aceste variabile sunt motivul pentru care magazinele păstrează o gamă de dimensiuni de vârfuri în sertar. Pentru o tăiere grea pe oțel curat, un vârf de acetilenă standard american de dimensiuni adecvate, cum ar fi seria 6290, furnizează jetul de preîncălzire și de tăiere de care are nevoie lucrarea.
 Duză cu vârf de tăiere acetilenă seria 6290 pentru torțe în stil american Acest vârf de acetilenă acoperă grosimi de tăiere de la 1 mm la 300 mm și se potrivește torțelor A735 și A623, făcându-l o alegere versatilă pentru magazinele care au nevoie de o duză pentru oțel variat. Vizualizare produs →
Alegerea unei torțe care menține flacăra constantă
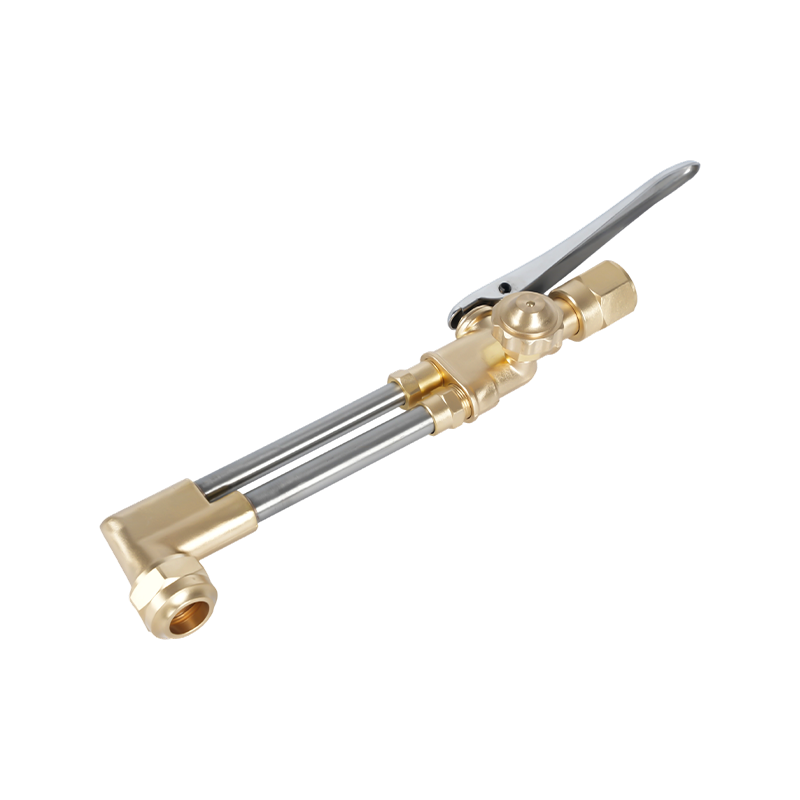
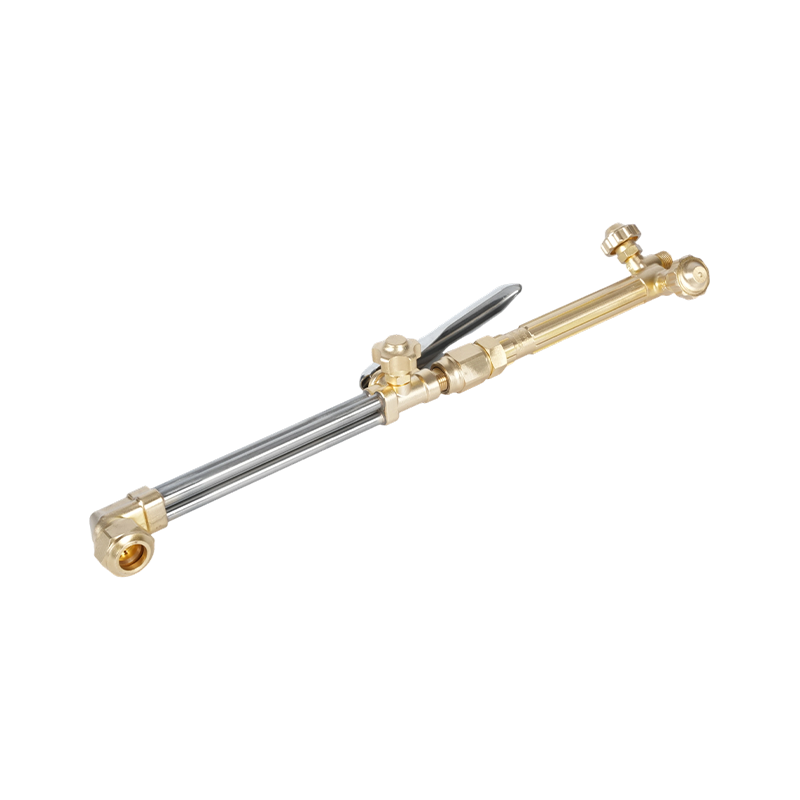
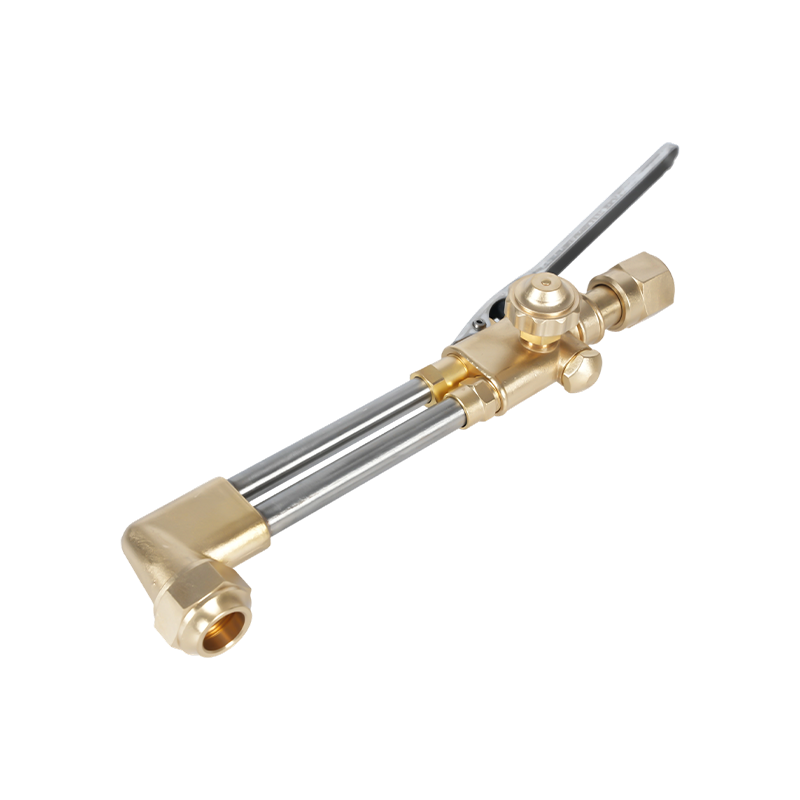
Corpul pistoletului și mânerul sunt responsabile pentru amestecarea gazelor în raportul potrivit și menținerea constantă a flăcării. O lanternă de mână bine construită etanșează supapele în mod corespunzător, ține vârful ferm și continuă să ofere aceleași caracteristici de flacără ani de zile. Pentru lucrări de tăiere, reparații și întreținere de mână, o lanternă manuală de oxi-acetilenă rezistentă din clasa B400 vă oferă o lungime confortabilă a mânerului și debitul de gaz de care au nevoie majoritatea magazinelor.
 B400 Torță de tăiere portabilă cu oxi-acetilenă pentru utilizare grea Un cap din alamă forjată și un design cu tub dublu susțin tăierea oțelului cu o grosime de până la 300 mm, cu duze interschimbabile de acetilenă și propan pentru utilizare flexibilă în condiții grele. Vizualizare produs →
Indiferent de lanternă pe care o alegeți, păstrați consumabilele potrivite sarcinii. Un accesoriu de tăiere și o lanternă de mână ar putea accepta aceeași familie de vârfuri, dar pasajele lor interne de gaz diferă, așa că utilizați tabelul de vârfuri al producătorului. Același principiu pentru selecția și îngrijirea vârfurilor este tratat mai detaliat în selectarea și întreținerea vârfurilor pistoletului de tăiere .
Siguranță la căldură și la întoarcere
Temperaturile în intervalul de 6.000 ° F nu doar taie oțelul. Ei aprind orice inflamabil din apropiere și fac ca flashback-ul să fie un risc real. Flashback apare atunci când flacăra dispare înapoi în vârf și continuă să ardă în interiorul corpului pistoletului sau al furtunului, ceea ce poate distruge echipamentul și poate răni operatorul în câteva secunde. Cea mai directă protecție este un amortizor instalat între lanternă și regulator. Pentru lucrul cu oxiacetilenă, un model de calitate, cum ar fi seria B288, oprește fluxul invers și stinge flacăra înainte de a trece pe linie.
 Seria B288 Oxi-acetilenă Flashback Dispersor Instalat între lanternă și regulator, acest opritor previne deplasarea flăcării și curgerea inversă a gazului, oferind siguranță esențială pentru operațiunile de tăiere și sudare cu oxiacetilenă. Vizualizare produs →
Tratați fiecare cilindru ca pe o sursă de înaltă presiune: deschideți supapa de acetilenă aproximativ trei sferturi de tură, purjați furtunurile înainte de aprindere și nu utilizați niciodată ulei sau unsoare în apropierea fitingurilor de oxigen. Dacă o lanternă se întoarce în mod repetat, închideți totul și inspectați vârful, scaunul și furtunurile înainte de a le reaprinde. Urmați măsurile de siguranță standard ale pistolului de tăiere pas cu pas și țineți un stingător la îndemână.
O pistoletă cu acetilenă devine suficient de fierbinte, aproximativ 5.600–6.300 °F atunci când este combinată cu oxigen, pentru a suda cele mai comune metale, a tăia plăci de oțel și a gestiona lucrările de lipire și încălzire pe care uneltele electrice nu le pot egala cu ușurință. Adevărata abilitate este transformarea acelei temperaturi a flăcării în căldură utilă la piesa de prelucrat: vârful potrivit, setările corecte de gaz și o lanternă și o linie de siguranță în care poți avea încredere, susținute de un producător care construiește echipamente de sudura si taiere intern.