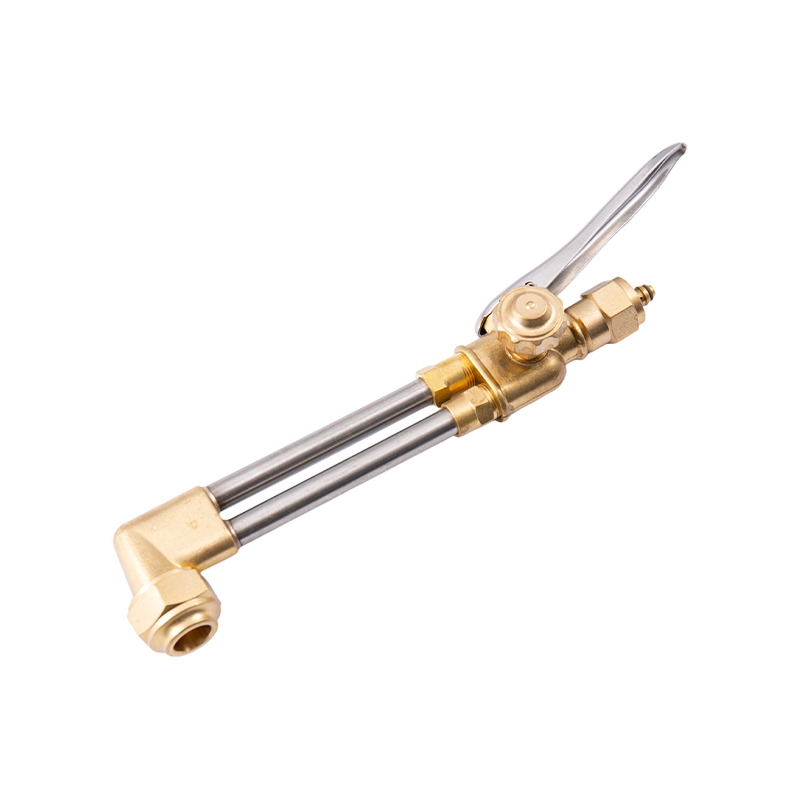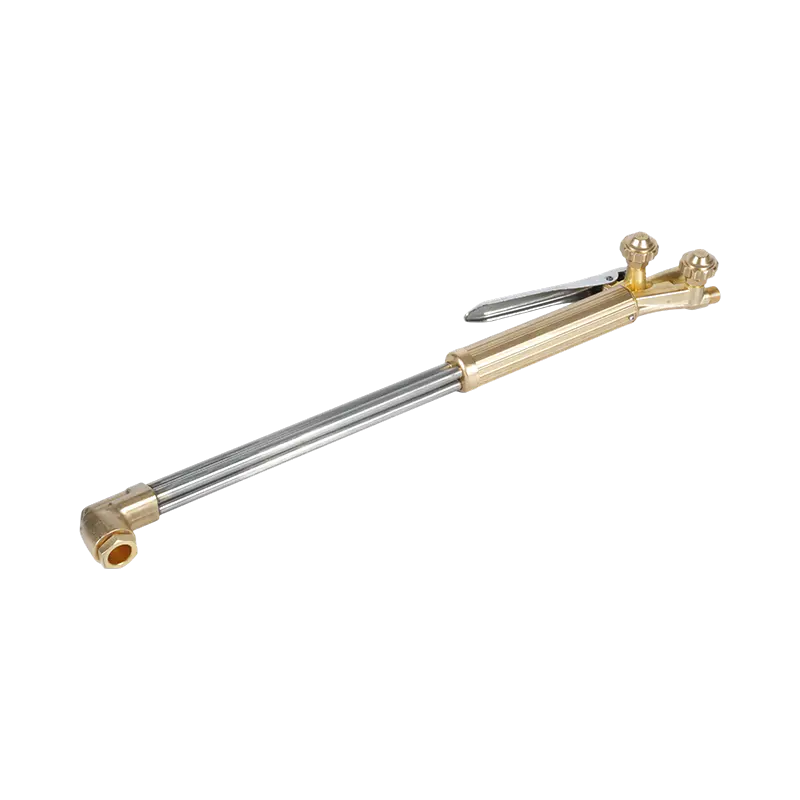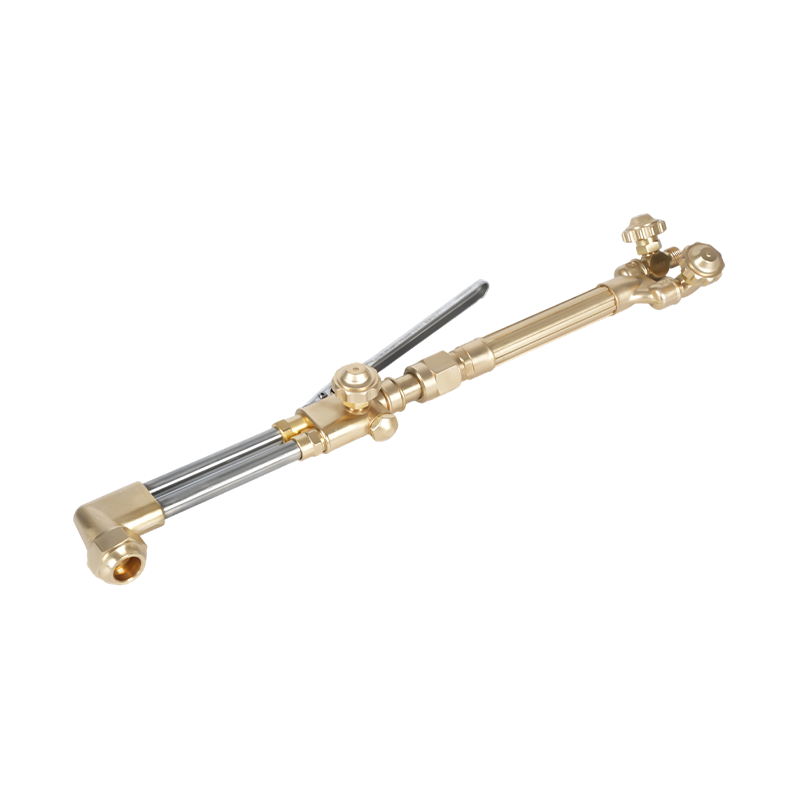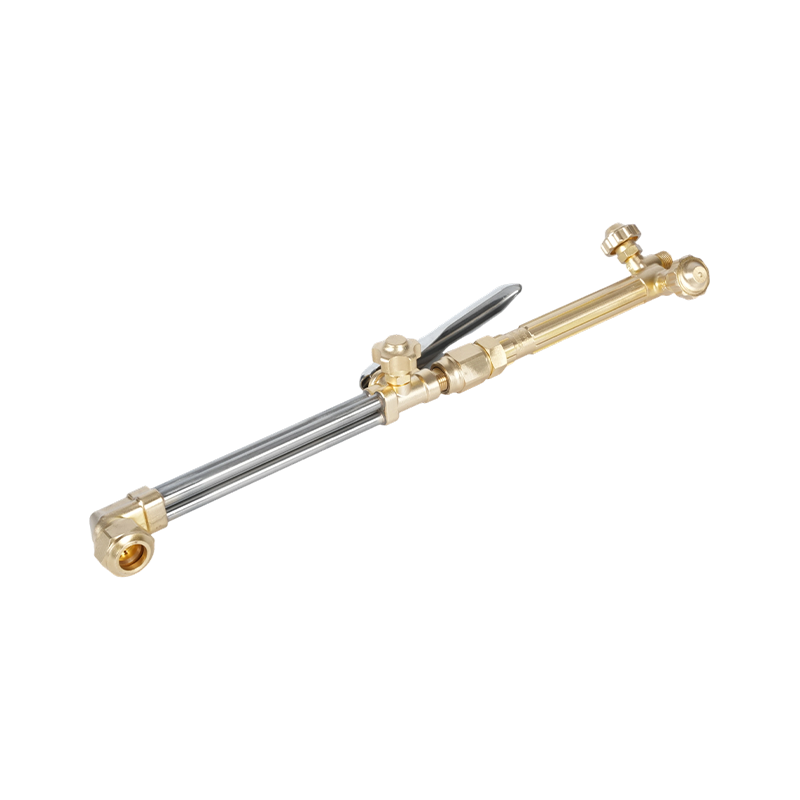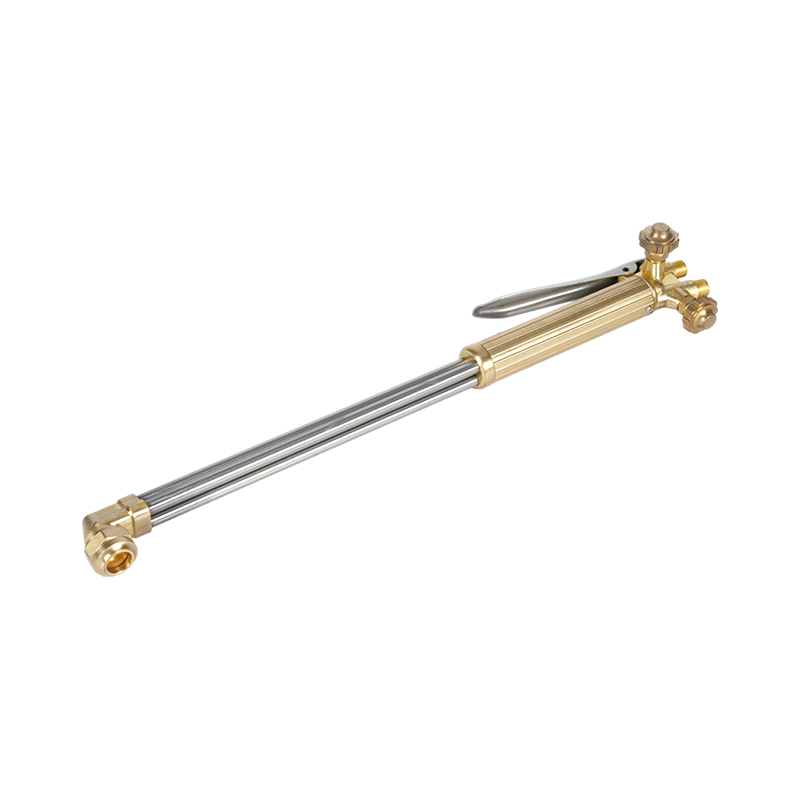
Ce este tăierea cu oxi-combustibil și de ce siguranța este pe primul loc
Tăierea cu oxi-combustibil este un proces termic care combină un gaz combustibil cu oxigen pur pentru a produce o flacără la temperatură înaltă capabilă să taie metalele feroase cu o grosime de câțiva centimetri. Spre deosebire de metodele de tăiere mecanică, oxi-combustibilul nu necesită energie electrică, funcționează în câmp sau la un atelier și rămâne una dintre cele mai rentabile moduri de a tăia plăci grele de oțel, secțiuni structurale și țevi - motiv pentru care a fost piatra de temelie a operațiunilor de fabricare, construcție, demolare și salvare de peste un secol.
Aceleași caracteristici care fac tăierea cu oxicombustibil atât de puternică o fac, de asemenea, cu adevărat periculoasă atunci când este manipulată incorect. Procesul pune gaze inflamabile sub presiune, oxigen pur, o flacără deschisă, zgură de metal topit și radiații infraroșii, toate în imediata apropiere a operatorului. Înțelegerea triunghiului de ardere - combustibil, oxigen și aprindere - și controlul pe toate trei este fundamentul practicii sigure pentru oxi-combustibil. Arderea necesită toate cele trei elemente simultan; îndepărtarea oricăruia dintre ele oprește reacția. Fiecare regulă de siguranță în tăierea cu oxicombustibil există pentru a gestiona una sau mai multe laturi ale acelui triunghi.
Acest ghid acoperă gazele combustibile primare utilizate în torțe de tăiere , caracteristicile flăcării și profilurile de pericol ale acestora, precum și procedurile esențiale de siguranță care se aplică indiferent de combustibilul utilizat.
Înțelegerea oxigenului: agentul oxidant, nu combustibilul
Un punct critic și adesea greșit înțeles: oxigenul nu este combustibilul în tăierea cu oxicombustibil - este agentul de oxidare. Oxigenul se combină chimic cu gazul combustibil pentru a elibera căldură în timpul arderii, iar un jet separat de oxigen de înaltă presiune din orificiul central al pistolului de tăiere este ceea ce face ca metalul să ardă și să fie expulzat din tăietură.
Oxigenul pur utilizat în aplicațiile de tăiere este furnizat cu o puritate de 99,5% sau mai mare, cu mult peste 21% prezent în aerul atmosferic. La aceste concentrații, materialele care sunt în mod normal neinflamabile - inclusiv grăsimea, uleiul, cauciucul și anumite metale - se pot aprinde în mod exploziv. Acesta este cel mai important principiu de siguranță care guvernează manipularea cilindrului de oxigen și a regulatorului: uleiul și grăsimea nu trebuie să intre în contact cu niciun echipament de oxigen, supapă sau fiting. Chiar și o mică cantitate de lubrifiant pe bază de petrol pe o supapă de reglare a oxigenului poate provoca un incendiu violent sau o explozie atunci când cilindrul este deschis.
Buteliile de oxigen trebuie depozitate în poziție verticală, asigurate împotriva răsturnării și păstrate la minimum 20 de picioare (6 metri) distanță de buteliile de gaz combustibil sau separate printr-o barieră rezistentă la foc de cel puțin 5 picioare înălțime. Deschideți complet supapele buteliei de oxigen atunci când sunt utilizate; o supapă de oxigen parțial deschisă creează o diferență de presiune la scaun care accelerează uzura și crește riscul unei scurgeri.
Gaz pentru pistolul de tăiere: cele patru opțiuni de combustibil primar
Patru gaze alcătuiesc marea majoritate a opțiunilor de combustibil pentru pistoletele de tăiere cu oxi-combustibil: acetilenă, propan, propilenă și gaz MAPP. Fiecare are o compoziție chimică distinctă, o temperatură a flăcării, o distribuție a ieșirii BTU, cerință privind raportul oxigen-combustibil și profilul de siguranță asociat. Selectarea gazului combustibil potrivit pentru aplicație - și utilizarea echipamentelor evaluate pentru acel gaz specific - este o condiție prealabilă atât pentru performanță, cât și pentru siguranță.
Acetilenă (C₂H₂): cea mai fierbinte flacără, cel mai mare risc
Acetilena este cel mai utilizat gaz combustibil pentru tăierea oxicombustibil și singurul gaz combustibil adecvat pentru sudarea oxicombustibil. Produce cea mai fierbinte flacără dintre orice combustibil de tăiere obișnuit la aproximativ 5.720°F (3.160°C) , cu cea mai mare parte a căldurii sale - în jur de 507 BTU - concentrată în conul de flacără interior. Această concentrație de con interior este ceea ce conferă acetilenei viteza de perforare rapidă și zona minimă afectată de căldură pe marginile tăiate, făcând-o alegerea preferată pentru tăierea de precizie, lucrul cu plăci subțiri până la mijlocie și orice aplicație în care calitatea sudurii este imediat adiacentă tăieturii.
Cu toate acestea, acetilena are mai multe constrângeri de siguranță decât orice alt gaz combustibil. Este instabil din punct de vedere chimic la presiuni superioare 15 PSI (1 bar) ; la presiuni mai mari, acetilena se poate descompune exploziv fără oxigen. Din acest motiv, cilindrii de acetilenă nu sunt goale - sunt împachetate cu o masă poroasă saturată cu acetonă lichidă, care dizolvă acetilena și o menține stabilă. Dacă un cilindru este așezat pe o parte sau este retras prea repede, acetona lichidă intră în furtun și torță, determinând flacăra să picure solvent arzând din vârf.
Rata de retragere sigură dintr-un cilindru de acetilenă nu trebuie să depășească niciodată o șapte parte din volumul total al cilindrului pe oră. Depășirea acestei viteze trage acetona din masa poroasă împreună cu gazul. Acetilena este, de asemenea, foarte predispusă la flashback - o condiție în care flacăra se deplasează înapoi prin lanternă și furtun către cilindru. Dispozitivele de declanșare a retragerii trebuie instalate întotdeauna atât pe conductele de combustibil, cât și pe conductele de oxigen atunci când se lucrează cu acetilenă. Acetilena este mai ușoară decât aerul; în cazul unei scurgeri, se ridică și se poate acumula în spațiile de pe acoperiș. Mirosul său distinctiv asemănător usturoiului este detectabil la concentrații sub 2%, cu mult înainte de a atinge limita sa inferioară de explozie de 2,5%.
Propan (C₃H₈): Economic, BTU mare, Pierce mai lent
Propanul este cel mai popular combustibil alternativ pentru tăierea cu oxi-combustibil, apreciat în primul rând pentru costul său semnificativ mai mic, disponibilitatea largă și depozitarea mai simplă în comparație cu acetilena. Produce o temperatură a flăcării de aproximativ 5.122°F (2.828°C) - cu aproximativ 600 ° F mai rece decât acetilena - dar cu o valoare calorică totală substanțial mai mare de aproximativ 2.600 BTU pe picior cub. În mod critic, propanul oferă cea mai mare parte a căldurii sale în con de flacără exterior mai degrabă decât conul interior. Acest lucru inversează geometria de ardere a acetilenei: propanul excelează la preîncălzirea unei mase mari și este foarte eficient pentru aplicațiile de încălzire și îndoire, dar necesită timpi inițiali de preîncălzire mai lungi pentru tăiere și are ca rezultat viteze mai mici de perforare până la începutul tăieturii.
Propanul necesită un raport combustibil-oxigen de aproximativ 1:4 (o parte propan la patru părți oxigen), comparativ cu 1:1 pentru acetilenă. Această cerere mai mare de oxigen înseamnă că instalațiile de tăiere cu propan consumă oxigen mai rapid, lucru pe care operatorii trebuie să îl ia în considerare în planificarea cilindrului pentru lucrările de tăiere cu volum mare. Deoarece propanul este mai greu decât aerul, se scufundă la nivelul podelei în cazul unei scurgeri - creând un risc de acumulare de gaz în zonele joase, scurgerile de podea și subsoluri. Zonele de depozitare trebuie să fie ventilate la nivelul podelei și ținute departe de sursele de aprindere. Echipamentele cu propan - regulatoarele, furtunurile și vârfurile pistoletului - trebuie să fie evaluate special pentru propan; Furtunurile și vârfurile de acetilenă nu sunt interschimbabile.
Propilenă (C₃H₆): baza de mijloc
Propilena ocupă o poziție de performanță între acetilenă și propan. Temperatura sa de flacără variază de la aproximativ 4.800°F până la 5.300°F și oferă o putere calorică totală de aproximativ 2.400 BTU pe picior cub. La fel ca propanul, propilena oferă cea mai mare parte a căldurii sale în conul exterior - dar cu o valoare BTU mai mare în conul interior decât propanul, oferindu-i un timp de perforare mai scurt și un profil de tăiere care seamănă mai mult cu acetilena decât propanul. Propilena necesită 3,5 părți de oxigen pe parte de combustibil pentru arderea completă, puțin mai eficientă decât raportul de 4:1 al propanului.
Vârfurile de tăiere cu propilenă sunt proiectate cu o adâncitură de 1/16" în fața vârfului pentru a ține seama de rata de ardere mai lentă a acetilenei (13,5 picioare pe secundă față de 29 de picioare pe secundă pentru acetilenă). Utilizarea unui vârf de acetilenă cu propilenă va avea ca rezultat o flacără instabilă și ineficientă. mai puțină zgură, reducând timpul de curățare după tăiere la lucrările de tăiere structurală.
Gaz MAPP (metilacetilenă-propadienă): aplicații de specialitate
Gazul MAPP – din punct de vedere tehnic MPS (metilacetilenă-propadienă stabilizat) după întreruperea formulării originale Dow Chemical – produce o temperatură a flăcării similară cu propilena și o putere calorică totală de aproximativ 2.400 BTU pe picior cub, cea mai mare parte a căldurii fiind concentrată în conul secundar. Necesită 2,5 părți de oxigen pe parte de combustibil. Avantajul principal al MAPP față de alți combustibili alternativi este performanța sa în aplicații de tăiere scufundată la presiune înaltă , cum ar fi demolarea subacvatică, unde stabilitatea sub presiune îi conferă un avantaj semnificativ. Pentru tăierea standard de suprafață, MAPP nu oferă niciun beneficiu semnificativ de performanță față de propilenă sau propan și este de obicei mai scump. Utilizarea sa astăzi este în mare măsură limitată la încălzirea unor piese mici, lipirea și lucrările subacvatice de specialitate.
Comparația gazelor combustibile dintr-o privire
| Gaz | Temperatura flăcării (°F) | Total BTU/CF | Zona de vârf de căldură | O₂: Raport de combustibil | Cea mai bună utilizare |
|---|---|---|---|---|---|
| Acetilena | ~5.720 | 1.470 | Con interior | 1:1 | Tăiere de precizie, sudare, reparare |
| propan | ~5.122 | 2.600 | Con exterior | 4:1 | Încălzire, îndoire, tăiere deșeuri |
| propilenă | 4.800–5.300 | 2.400 | Con exterior | 3.5:1 | Tăiere generală, finisaj mai curat |
| MAPP / MPS | ~5.300 | 2.400 | Con exterior | 2,5:1 | Tăiere subacvatică, lipire |
Siguranța cilindrului și a regulatorului: fundamentul siguranței pentru oxi-combustibil
Cele mai multe incidente cu oxi-combustibil nu au originea la vârful pistoletului, ci la nivelul cilindrului și al regulatorului, unde manipularea necorespunzătoare a gazului sub presiune creează condițiile pentru scurgeri, incendii și defecțiuni catastrofale. Următoarele practici nu sunt negociabile, indiferent de gazul combustibil utilizat.
Citiți întotdeauna etichetele cilindrului. Cilindrii nu au coduri de culoare universale – furnizorii pot vopsi cilindrii de orice culoare. Nu presupuneți niciodată conținutul unui cilindru doar pe baza culorii. Fiecare cilindru poartă un număr de identificare al Națiunilor Unite: UN 1072 pentru oxigen, UN 1001 pentru acetilenă, UN 1978 pentru propan și UN 1077 pentru propilenă. Dacă un cilindru nu are etichetă care poate fi citită, nu-l utilizați.
Depozitați cilindrii separat. Buteliile de gaz combustibil și de oxigen trebuie depozitate la cel puțin 20 de picioare una dintre ele sau separate printr-un perete rezistent la foc. Ambele trebuie depozitate în poziție verticală și fixate pe o structură fixă pentru a preveni răsturnarea. Buteliile de acetilenă trebuie să rămână întotdeauna în poziție verticală - dacă o butelie a fost pe o parte, stați-o în poziție verticală și lăsați-o să se odihnească timp de cel puțin o oră înainte de utilizare pentru a permite acetonei să resatureze masa poroasă înainte de a retrage gazul.
Inspectați regulatoarele înainte de fiecare utilizare. Verificați supapele regulatorului, scaunele și filetele pentru ulei, grăsime, reziduuri și deteriorare fizică. Orice componentă contaminată trebuie întreținută profesional înainte de utilizare. Când deschideți supapa cilindrului de oxigen, stați în lateral - nu în fața regulatorului - și deschideți complet supapa. Pentru acetilenă, deschideți supapa cilindrului nu mai mult de trei sferturi de tură, ceea ce permite închiderea rapidă a supapei în caz de urgență. Supapele de combustibil alternativ pot fi deschise complet.
Efectuați un test de scurgere de presiune înainte de fiecare sesiune. Cu regulatoarele atașate, setați oxigenul la 10 PSI și închideți supapa cilindrului. Monitorizați ambele indicatori timp de două până la trei minute; orice cădere de presiune indică o scurgere care trebuie localizată și reparată înainte de a aprinde lanterna. Utilizați o soluție de apă cu săpun - niciodată o flacără deschisă - pentru a localiza scurgerile la fitinguri și conexiuni. Repetați testul pentru partea de gaz combustibil.
Proceduri de siguranță pentru furtun, torță și vârf
Furtunurile de oxi-combustibil sunt codificate cu culori și codificate prin design pentru a preveni conexiunile încrucișate periculoase. Furtunurile de acetilenă (și alte gaze combustibile) sunt roșii și folosesc filete din stânga , identificabil printr-o canelură prelucrată peste piulița de montaj. Furtunurile de oxigen sunt verzi și folosesc filete pe partea dreaptă fara canelura. Această garanție tehnică înseamnă că conexiunile corecte nu pot fi făcute invers - ci numai dacă operatorul folosește furtunurile corecte, nemodificate pentru fiecare gaz. Nu înlocuiți niciodată furtunurile de acetilenă cu propan sau alți combustibili alternativi; propanul degradează chimic căptușeala interioară a furtunurilor clasificate pentru acetilenă, determinând-o să se desprindă și poate bloca vârful pistoletului sau regulatorul.
Înainte de a aprinde orice lanternă, purjați ambele furtunuri independent. Setați regulatorul la aproximativ 5 PSI, deschideți scurt supapa pistolului pentru a permite gazului să curgă și să elimine orice aer sau contaminanți, apoi închideți supapa. Purjarea elimină riscul de apariție a unui buzunar de gaz amestecat în furtun, care ar putea cauza un foc invers la aprindere.
Inspectați vârfurile torței înainte de fiecare utilizare. Vârfurile de acetilenă au o față plată sau ușor concavă. Vârfurile de combustibil alternativ sunt îngropate progresiv — propilenă 1/16", MAPP 1/32", propan și gaz natural 3/32". Utilizarea unui vârf greșit pentru un gaz combustibil modifică geometria, eficiența și stabilitatea flăcării. Curățați vârfurile murdare sau înfundate cu agenți de curățare dedicati; nu folosiți niciodată sârmă sau burghie care ar putea mări orificiul.
Folosiți întotdeauna o brichetă cu frecare pentru a aprinde torța - niciodată un chibrit, o brichetă cu butan sau o flacără deschisă. Deschideți mai întâi supapa de combustibil (aproximativ un sfert de tură), aprindeți imediat, apoi introduceți încet oxigen pentru a se ajusta la o flacără neutră. O flacără neutră - unde conul interior este bine definit, fără pene și fără exces de ceață de oxigen - este flacăra de tăiere standard. O flacără de cementare (exces de combustibil) indică oxigen insuficient; o flacără de oxidare (exces de oxigen) produce un con interior mai mic, ascuțit și ar trebui evitată pe majoritatea metalelor, deoarece introduce oxizi în tăietură.
Retur, flashback și răspuns de urgență
Două defecțiuni distincte ale lanternei necesită recunoaștere și răspuns imediat. A se întoarce este o recesiune momentană a flăcării înapoi în vârful torței, de obicei însoțită de un pop puternic. Cel mai adesea este cauzată de atingerea vârfului de piesa de prelucrat, de funcționare la presiuni incorecte sau de un vârf murdar. În cele mai multe cazuri, flacăra se autostinge și poate fi reaprinsă după ce vârful s-a răcit și a fost inspectat. Un foc invers este un semn de avertizare, nu o pacoste minoră - indică o condiție care, dacă nu este corectată, poate escalada.
A flashback este mult mai grav: flacăra arde înapoi prin corpul pistoletului și în furtun, spre cilindru. Flashback-ul este identificabil printr-un scârțâit sau un șuierat ascuțit de la torță, o flacără persistentă la corpul pistolului fără flacără vizibilă la vârf sau mânerele pistoletului neobișnuit de fierbinți. În cazul unui flashback: închideți imediat supapa pistoletului cu oxigen, apoi închideți supapa de combustibil. Nu opriți pur și simplu combustibilul mai întâi - scoaterea combustibilului în timp ce oxigenul continuă să curgă poate trage flacăra mai înapoi. După ce închideți ambele supape ale pistolului, închideți ambele supape ale cilindrului. Lăsați toate echipamentele să se răcească complet înainte de a verifica dacă nu sunt deteriorate. Nu reutilizați niciun echipament care a suferit un flashback până când nu a fost inspectat și certificat profesional.
Dispozitivele de declanșare a fulgerului – instalate la corpul pistoletului sau la orificiile de reglare de pe ambele conducte de combustibil și de oxigen – conțin supape de reținere și întrerupătoare termice concepute pentru a opri retragerea înainte de a ajunge la furtunuri și cilindri. Ele sunt obligatorii în multe jurisdicții pentru sistemele cu acetilenă și sunt recomandate cu tărie pentru toate setările de oxi-combustibil, indiferent de tipul de combustibil.
Cerințe privind echipamentele de protecție personală și spațiul de lucru
Tăierea cu oxicombustibil produce scântei, zgură topită, radiații ultraviolete și infraroșii, fum de metal și produse secundare ale arderii. Echipamentul de protecție personală trebuie să abordeze toate aceste pericole simultan.
Protecția ochilor și a feței nu este negociabilă. Un scut de sudură complet cu lentile cu filtru evaluat la nuanța adecvată pentru tăiere - de obicei nuanța 3 până la 6 pentru lucrul cu oxicombustibil în funcție de intensitate - purtat peste ochelari de protecție oferă atât protecția optică necesară, cât și protecția împotriva stropilor de zgură. Procesul produce radiații infraroșii în cantități suficiente pentru a provoca leziuni corneene în urma expunerii repetate neprotejate.
Pentru protecția corpului, fibrele naturale țesute strâns sunt preferate față de cele sintetice. Lâna este în mod natural ignifugă; denim oferă o protecție rezonabilă. Țesăturile sintetice – poliester, nailon, acril – se topesc mai degrabă decât carbon și agravează dramatic arsurile. O jachetă de sudură din piele sau rezistentă la flacără, mănuși de piele și cizme din piele fără șireturi expuse asigură protecția stratificată adecvată pentru lucrările de tăiere. Evitați manșetele cămășilor răsturnate, gulerele cămășilor deschise și picioarele pantalonilor cu mansete - acestea acționează ca puncte de colectare pentru scântei și zgură care cad.
Spațiul de lucru trebuie să fie bine ventilat în orice moment. Tăierea cu oxicombustibil a oțelului acoperit, galvanizat sau vopsit generează fum metalic care include oxizi de zinc, compuși de plumb și alte produse secundare toxice, în funcție de materialul de bază și de acoperire. La tăierea materialelor acoperite este necesară o ventilație locală sau, cel puțin, un aparat de protecție pentru fum metalic. Zona de lucru trebuie curățată de materiale inflamabile pe o rază de cel puțin 35 de picioare (10 metri) în toate direcțiile înainte de începerea oricărei tăieturi, iar un dispozitiv de supraveghere împotriva incendiilor trebuie să rămână pe loc pentru cel puțin 30 de minute după oprirea tăierii, deoarece zgura poate aprinde combustibili care nu sunt imediat vizibili din poziția de tăiere.